Das Bohren von Edelstahl gehört zu den Operationen, bei denen in der Werkstatt die meisten Werkzeuge verloren gehen: Der Bohrer wird nach wenigen Bohrungen stumpf, am Bohrungsgrund beginnt es zu quietschen, lange Späne verstopfen die Spannuten oder das Werkzeug bricht beim Austritt. Meist liegt es nicht an einem „schlechten“ Bohrer, sondern daran, dass Werkzeug, Kühlung und Schnittstrategie nicht zum Verhalten von rostfreiem Stahl passen. Dieser Ratgeber zeigt, wie Sie den richtigen VHM-Bohrer zum Edelstahl bohren auswählen, welche Rolle Innenkühlung und Spanabfuhr spielen und wie Sie Kaltverfestigung und Aufbauschneiden vermeiden.
Warum lässt sich Edelstahl schwer bohren?
- Kaltverfestigung: Vor allem austenitische Sorten (z. B. 1.4301/304 und 1.4401/316) verfestigen sich bei plastischer Verformung an der Oberfläche. Reibt der Bohrer, statt zu schneiden, entsteht am Bohrungsgrund eine verfestigte Schicht, in die die Schneide bei den folgenden Umdrehungen eindringen muss – sie verschleißt schnell.
- Geringe Wärmeleitfähigkeit: Die Wärme wird über Span und Werkstück nur langsam abgeführt und konzentriert sich an Schneide und Ecken. Da die Bohrung ein geschlossener Raum ist, wirkt sich das stärker aus als beim Fräsen.
- Aufbauschneide: Der zähe, klebrige Werkstoff verschweißt mit der Schneide; bricht das Material ab, kann es Beschichtung und Schneidkante mitreißen.
- Lange, zähe Späne: Nicht brechende Späne stauen sich in den Spannuten, zerkratzen die Bohrungswand und führen zu plötzlichem Bruch.
Edelstahl ist nicht gleich Edelstahl: Geschwefelte Automatensorten (z. B. 1.4305/303) brechen Späne leichter, austenitische Sorten wie 304/316L sind klebrig und neigen zur Kaltverfestigung, Duplex-Sorten verlangen wegen ihrer Festigkeit höhere Schnittkräfte, und gehärtete martensitische Sorten sind wie harte Werkstoffe zu behandeln. Die genaue Sorte zu kennen ist deshalb für die Wahl der Startwerte wichtig.
VHM-Bohrer für Edelstahl auswählen
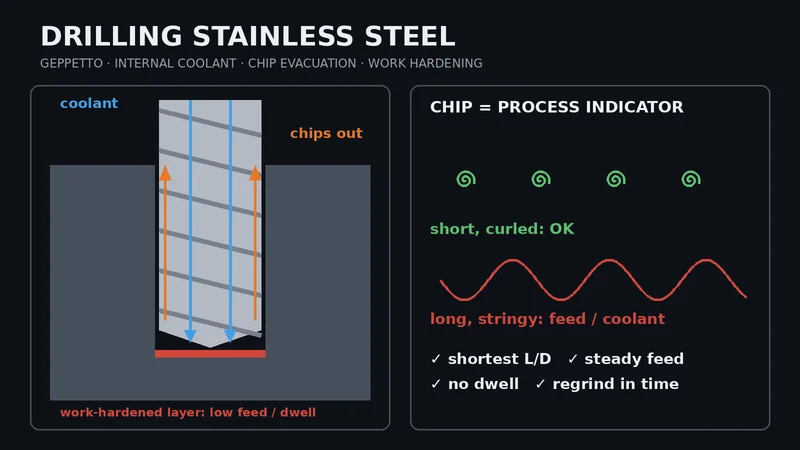
- Innenkühlung: Das Merkmal mit dem größten Effekt. Der Kühlschmierstoff tritt direkt an der Spitze aus, kühlt die Schneidzone und fördert die Späne durch die Spannuten nach außen. Je tiefer die Bohrung, desto schwerer erreicht äußere Kühlung die Spitze.
- Länge (L/D): Verwenden Sie den kürzesten Bohrer, den die Aufgabe zulässt. Kurze Bohrer sind steifer; Verlauf und Rundlauffehler wirken sich weniger aus.
- Schneide und Beschichtung: Für Edelstahl eignet sich eine scharfe, aber gegen Mikroausbrüche präparierte Schneide mit hitzebeständiger PVD-Beschichtung. AlTiN und AlCrN sind in dieser Werkstoffgruppe verbreitet; die Auswahllogik erklärt unser Beschichtungsratgeber.
- Spannutoberfläche: Glatte Spannuten erleichtern den Spanfluss und verringern das Anhaften.
Die VHM-Bohrer mit Innenkühlung von Geppetto sind für diese Aufgabe geeignet: Die Serien D32 (3xD), D52 (5xD) und D82 (8xD) decken Ø3 – Ø20 mm ab, sind zweischneidig und AlTiN-beschichtet; auf den Produktseiten finden Sie Schnittdatenbereiche für die Gruppe ISO M (rostfrei). Ohne innere Kühlmittelzufuhr an der Maschine finden Sie außen gekühlte Serien auf unserer Seite VHM-Bohrer.
Innenkühlung und Spanabfuhr
Innenkühlung hilft nur, wenn der Kühlschmierstoff mit ausreichendem Druck und Volumenstrom an der Spitze ankommt. Vergleichen Sie die Druckempfehlung im Katalog mit der Pumpenleistung Ihrer Maschine; kleinere Durchmesser und tiefere Bohrungen brauchen mehr Druck. Bei Edelstahl zählt auch die Schmierwirkung: Halten Sie die Emulsionskonzentration im vom Hersteller empfohlenen Bereich, messen Sie sie regelmäßig und filtern Sie gut, damit die kleinen Kühlkanäle nicht verstopfen.
Der Span ist der beste Prozessindikator. Kurze, gerollte, gleichmäßige Späne zeigen einen gesunden Schnitt. Lange Wendelspäne deuten meist auf zu geringen Vorschub oder unzureichende Kühlung hin, starke Anlauffarben auf zu viel Wärme. Mit innengekühltem Bohrer ist ein Entspanungszyklus (Peck) meist unnötig – jedes Zurückziehen und erneute Eintauchen schickt die Schneide wieder in den verfestigten Bohrungsgrund. Bei Spanproblemen zuerst Vorschub und Kühlung korrigieren, Entspanen nur als letztes Mittel.
Schnittstrategie gegen Kaltverfestigung
- Gleichmäßiger, ausreichender Vorschub: „Langsamer ist sicherer“ gilt bei Edelstahl nicht. Zu kleiner Vorschub führt zum Reiben, und Reiben führt zur Kaltverfestigung. Übernehmen Sie Startwerte aus dem ISO-M-Bereich der Produktseite und berechnen Sie Drehzahl und Vorschub mit unserem Schnittdatenrechner; die Schnittgeschwindigkeit liegt meist unter der für unlegierten Stahl. Prüfen Sie die Werte schrittweise auf Ihrer Maschine.
- Keine Verweilzeit: Verweilen am Bohrungsgrund und unterbrochener Vorschub erzeugen eine verfestigte Schicht. Sacklöcher ohne Verweilzeit programmieren.
- Richtiges Anbohren: Beim NC-Anbohren sollte der Anbohrwinkel nicht kleiner als der Spitzenwinkel des Bohrers sein, sonst berühren zuerst die Ecken und können ausbrechen. Bei tiefen Bohrungen (8xD) zuerst mit einem kurzen, steifen Bohrer pilotbohren, den langen Bohrer mit niedriger Drehzahl einfahren und dann auf volle Werte gehen.
- Austritt: In dünnen Blechen oder beim Durchbruch wird der Bohrer schlagartig entlastet und die Ecken können Schaden nehmen; den Vorschub kurz vor dem Austritt zu reduzieren hilft.
- Rundlauf und Spannung: Hydrodehn-, Schrumpf- oder Präzisionsspannzangenfutter verwenden; Rundlauffehler überlasten eine Schneide und machen die Bohrung zu groß.
Fehlerbehebung: Symptom, Ursache, Abhilfe
- Aufbauschneide: unzureichende Kühlung/Schmierung oder unpassende Schnittgeschwindigkeit. Konzentration und Druck prüfen, Schnittgeschwindigkeit im Katalogbereich anpassen.
- Schneller Eckenverschleiß: Schnittgeschwindigkeit zu hoch oder Kühlmittel erreicht die Spitze nicht. Geschwindigkeit senken, Funktion der Innenkühlung prüfen.
- Quietschen, verfestigter Bohrungsgrund: Vorschub zu niedrig oder Verweilzeit am Grund. Vorschub erhöhen, Verweilzeit und unnötiges Entspanen entfernen.
- Lange Späne, verstopfte Nuten: Vorschub oder Kühlmitteldruck zu gering. Zuerst diese beiden korrigieren.
- Bohrung zu groß oder schlechte Oberfläche: Rundlauffehler, verschlissene Schneide oder Späne, die die Wand zerkratzen. Rundlauf messen, Werkzeug nachschleifen. Für enge Toleranzen wie H7 die Bohrung mit einer VHM-Reibahle fertigstellen.
- Bruch: Spänestau, Anbohren in verfestigter Oberfläche, Rundlauffehler oder zu stark verschlissenes Werkzeug.
Nachschleifen und Neubeschichten
Mit einem verschlissenen Bohrer in Edelstahl weiterzuarbeiten erhöht Wärme und Kaltverfestigung; meist endet das Werkzeug mit einer ausgebrochenen Ecke. Wechseln Sie den Bohrer, sobald der Eckenverschleiß sichtbar wird oder Geräusch und Spindellast zunehmen. Ein rechtzeitig ausgebauter VHM-Bohrer kann nachgeschliffen, neu beschichtet und wieder eingesetzt werden. Geppetto bietet neben eigenen Werkzeugen einen Nachschleif- und Neubeschichtungsservice für VHM-Werkzeuge aller Marken; auch nachgeschliffene Werkzeuge werden auf einem ZOLLER Genius 4 vermessen. Allgemeines zur Auswahl innengekühlter Bohrer lesen Sie in unserem Beitrag VHM-Bohrer mit Innenkühlung; zum Fräsen von Edelstahl siehe VHM-Fräser für Edelstahl.
Fazit
Erfolgreiches Bohren in Edelstahl entsteht aus dem Zusammenspiel von möglichst kurzem, innengekühltem VHM-Bohrer, Kühlmittel, das wirklich an der Spitze ankommt, gleichmäßigem Vorschub ohne Reiben und rechtzeitigem Nachschleifen. Nennen Sie uns Werkstoffsorte, Bohrungsdurchmesser und -tiefe, Maschine und Kühlung – wir helfen bei der Auswahl der Serie und der Startwerte: Kontakt aufnehmen, Telefon +90 216 394 41 10, WhatsApp +90 537 777 96 44, E-Mail info@geppetto-tr.com.
Häufige Fragen
Welcher Bohrer eignet sich am besten für Edelstahl?
Wenn möglich ein VHM-Bohrer mit Innenkühlung und hitzebeständiger PVD-Beschichtung (z. B. AlTiN oder AlCrN) in der kürzesten Länge, die die Aufgabe zulässt. Ohne innere Kühlmittelzufuhr kann ein außen gekühlter VHM-Bohrer mit reichlich, gut ausgerichtetem Kühlmittel eingesetzt werden.
Warum verschleißt mein Bohrer in Edelstahl so schnell?
Häufige Ursachen sind Kaltverfestigung durch zu kleinen Vorschub oder Verweilen am Bohrungsgrund, Kühlmittel, das die Spitze nicht erreicht, zu hohe Schnittgeschwindigkeit und Aufbauschneiden. Wegen der geringen Wärmeleitfähigkeit staut sich die Wärme an der Schneide.
Brauche ich beim Edelstahlbohren einen Entspanungszyklus?
Mit innengekühltem VHM-Bohrer meist nicht. Jedes Zurückziehen und erneute Eintauchen führt die Schneide wieder in den verfestigten Bohrungsgrund. Bei Spanproblemen zuerst Vorschub und Kühlmitteldruck korrigieren.
Wie vermeide ich Kaltverfestigung beim Bohren?
Mit gleichmäßigem, ausreichendem Vorschub schneiden, nicht am Bohrungsgrund verweilen, keine verschlissenen Werkzeuge einsetzen und sicherstellen, dass das Kühlmittel die Spitze erreicht. Der Bohrer muss schneiden, nicht reiben.
Welche Schnittwerte gelten für Edelstahl?
Es gibt keinen allgemeingültigen Wert; er hängt von Sorte, Durchmesser, Bohrtiefe und Maschine ab. Starten Sie im Katalogbereich des Bohrers für die Gruppe ISO M, berechnen Sie Drehzahl und Vorschub und prüfen Sie die Werte schrittweise.
Kann man in Edelstahl eingesetzte VHM-Bohrer nachschleifen?
Ja. Ein rechtzeitig, vor dem Bruch ausgebauter VHM-Bohrer kann nachgeschliffen und neu beschichtet werden. Geppetto schleift und beschichtet VHM-Werkzeuge aller Marken.