Сверление нержавеющей стали — одна из операций, на которых цех теряет больше всего инструмента: сверло тупится после нескольких отверстий, на дне отверстия появляется скрип, длинная стружка забивает канавки или инструмент ломается на выходе. Чаще всего дело не в «плохом» сверле, а в том, что инструмент, СОЖ и стратегия резания не соответствуют поведению нержавеющей стали. В этой статье — как выбрать твердосплавное сверло для сверления нержавеющей стали, почему так важны внутренняя подача СОЖ и отвод стружки и как решать проблемы наклёпа и налипания.
Почему нержавеющую сталь трудно сверлить?
- Наклёп (упрочнение при деформации): особенно аустенитные марки (например, AISI 304 и 316) упрочняются на поверхности при пластической деформации. Если сверло трёт, а не режет, на дне отверстия образуется упрочнённый слой, и на следующих оборотах кромке приходится врезаться в него — она быстро изнашивается.
- Низкая теплопроводность: тепло плохо уходит со стружкой и в заготовку и концентрируется на режущей кромке и уголках. Отверстие — замкнутое пространство, поэтому эффект сильнее, чем при фрезеровании.
- Налипание (нарост): вязкий материал приваривается к кромке; отрываясь, он может унести с собой покрытие и часть кромки.
- Длинная вязкая стружка: неломающаяся стружка пакетируется в канавках, царапает стенку и вызывает внезапную поломку.
Нержавеющие стали различаются: автоматные марки с серой (например, AISI 303) ломают стружку легче, аустенитные 304/316L вязкие и склонны к наклёпу, дуплексные марки из-за высокой прочности требуют больших усилий резания, а закалённые мартенситные марки следует обрабатывать как твёрдые материалы. Поэтому при выборе стартовых режимов важно знать точную марку.
Выбор твердосплавного сверла для нержавеющей стали
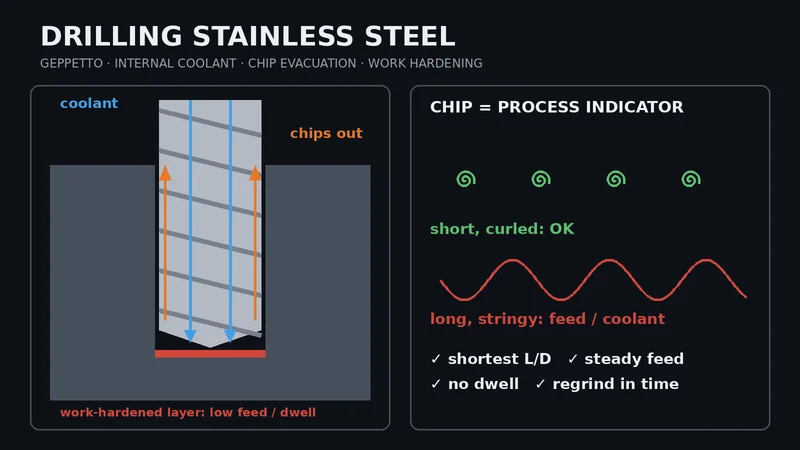
- Внутренняя подача СОЖ: даёт наибольший эффект. СОЖ выходит прямо у вершины, охлаждает зону резания и выносит стружку по канавкам. Чем глубже отверстие, тем труднее наружной СОЖ дойти до вершины.
- Длина (L/D): выбирайте самое короткое сверло, которое позволяет задача. Короткое сверло жёстче, увод и влияние биения меньше.
- Кромка и покрытие: для нержавейки нужна острая, но подготовленная против микросколов кромка и термостойкое PVD-покрытие. Для этой группы материалов часто применяют AlTiN и AlCrN; логика выбора — в нашей статье о покрытиях.
- Поверхность канавок: гладкие канавки облегчают сход стружки и уменьшают налипание.
Твердосплавные свёрла Geppetto с внутренней подачей СОЖ подходят для этой задачи: серии D32 (3xD), D52 (5xD) и D82 (8xD) охватывают Ø3 – Ø20 мм, имеют 2 зуба и покрытие AlTiN; на страницах продуктов приведены диапазоны режимов для группы ISO M (нержавеющие стали). Если на станке нет подачи СОЖ через шпиндель, серии с наружным охлаждением есть на странице твердосплавных свёрл.
Внутренняя СОЖ и отвод стружки
Внутренняя подача работает, только если СОЖ доходит до вершины с достаточным давлением и расходом. Сравните рекомендуемое в каталоге давление с возможностями насоса станка; чем меньше диаметр и глубже отверстие, тем выше нужное давление. Для нержавейки важна и смазывающая способность: держите концентрацию эмульсии в диапазоне, рекомендованном производителем СОЖ, регулярно её измеряйте и хорошо фильтруйте, чтобы узкие каналы не забивались.
Стружка — лучший индикатор процесса. Короткая, завитая, однородная стружка говорит о нормальном резании. Длинная лентообразная стружка обычно означает слишком низкую подачу или недостаточное охлаждение, сильные цвета побежалости — перегрев. Со сверлом с внутренней СОЖ цикл с выводом (peck) обычно не нужен: каждый отвод и повторный вход снова заводит кромку в упрочнённое дно. При проблемах со стружкой сначала исправьте подачу и охлаждение, а вывод сверла используйте в последнюю очередь.
Стратегия резания против наклёпа
- Стабильная и достаточная подача: принцип «медленнее — надёжнее» для нержавейки не работает. Слишком малая подача приводит к трению, а трение — к наклёпу. Берите стартовые значения из диапазона ISO M на странице продукта и рассчитывайте обороты и подачу в нашем калькуляторе режимов резания; скорость резания обычно ниже, чем для нелегированной стали. Проверяйте значения на станке поэтапно.
- Без выдержки: выдержка на дне отверстия и прерывистая подача создают упрочнённый слой. Глухие отверстия программируйте без выдержки.
- Правильное врезание: угол центровки не должен быть меньше угла при вершине сверла, иначе первыми касаются уголки и могут выкрашиваться. Для глубоких отверстий (8xD) сначала сделайте пилотное отверстие коротким жёстким сверлом, введите длинное сверло в пилот на низких оборотах и затем переходите на полные режимы.
- Выход: в тонком листе или при выходе сверло резко разгружается и уголки могут повредиться; снижение подачи непосредственно перед выходом помогает.
- Биение и закрепление: используйте гидравлические, термопатроны или прецизионные цанги; биение перегружает одну кромку и увеличивает диаметр отверстия.
Решение проблем: признак, причина, решение
- Налипание на кромке: недостаточное охлаждение/смазка или неподходящая скорость резания. Проверьте концентрацию и давление, скорректируйте скорость в пределах каталога.
- Быстрый износ уголков: слишком высокая скорость или СОЖ не доходит до вершины. Снизьте скорость, проверьте работу внутренней подачи.
- Скрип, упрочнённое дно: малая подача или выдержка на дне. Увеличьте подачу, уберите выдержку и лишние выводы.
- Длинная стружка, забитые канавки: недостаточна подача или давление СОЖ. Сначала исправьте эти два параметра.
- Отверстие больше номинала или плохая поверхность: биение, изношенная кромка или стружка, царапающая стенку. Измерьте биение, переточите инструмент. Для точного допуска, например H7, доведите отверстие твердосплавной развёрткой.
- Поломка: пакетирование стружки, врезание в упрочнённую поверхность, биение или чрезмерный износ.
Переточка и повторное покрытие
Работа изношенным сверлом в нержавейке увеличивает нагрев и наклёп; обычно инструмент заканчивает жизнь сколом уголка. Меняйте сверло, когда износ уголков становится заметным или растут шум и нагрузка на шпиндель. Своевременно снятое твердосплавное сверло можно переточить, заново покрыть и использовать снова. Помимо собственного инструмента, Geppetto выполняет переточку и повторное нанесение покрытия для твердосплавного инструмента любых производителей; переточенный инструмент также измеряется на ZOLLER Genius 4. Об общем выборе свёрл с внутренней СОЖ — в нашей статье, о фрезеровании нержавейки — на странице фрез для нержавеющей стали.
Вывод
Успешное сверление нержавеющей стали — это сочетание максимально короткого твердосплавного сверла с внутренней СОЖ, охлаждения, реально доходящего до вершины, стабильной подачи без трения и своевременной переточки. Сообщите нам марку стали, диаметр и глубину отверстия, станок и условия охлаждения — поможем подобрать серию и стартовые режимы: свяжитесь с нами, телефон +90 216 394 41 10, WhatsApp +90 537 777 96 44, e-mail info@geppetto-tr.com.
Часто задаваемые вопросы
Какое сверло лучше для нержавеющей стали?
По возможности твердосплавное сверло с внутренней подачей СОЖ и термостойким PVD-покрытием (например, AlTiN или AlCrN) минимальной длины, допустимой для задачи. Если на станке нет подачи СОЖ через шпиндель, можно использовать твердосплавное сверло с обильным, правильно направленным наружным охлаждением.
Почему сверло быстро изнашивается в нержавейке?
Частые причины — наклёп из-за слишком малой подачи или выдержки на дне, СОЖ, не доходящая до вершины, завышенная скорость резания и налипание. Из-за низкой теплопроводности тепло концентрируется на кромке.
Нужен ли цикл с выводом сверла при сверлении нержавейки?
Со сверлом с внутренней СОЖ обычно нет. Каждый отвод и повторный вход заводит кромку в упрочнённое дно. При проблемах со стружкой сначала скорректируйте подачу и давление СОЖ.
Как избежать наклёпа при сверлении нержавеющей стали?
Работайте со стабильной достаточной подачей, не делайте выдержку на дне, не используйте изношенный инструмент и убедитесь, что СОЖ доходит до вершины. Сверло должно резать, а не тереть.
Какие режимы резания использовать для нержавеющей стали?
Единого значения нет: всё зависит от марки, диаметра, глубины и станка. Начните с каталожного диапазона сверла для группы ISO M, рассчитайте обороты и подачу и проверяйте их поэтапно.
Можно ли перетачивать твердосплавные свёрла после нержавейки?
Да. Сверло, снятое вовремя, до поломки, можно переточить и заново покрыть. Geppetto перетачивает и покрывает твердосплавный инструмент любых производителей.