Taladrar acero inoxidable es una de las operaciones en las que los talleres pierden más herramientas: la broca se desgasta tras pocos agujeros, el fondo del agujero empieza a chirriar, las virutas largas atascan las ranuras o la herramienta se rompe a la salida. En la mayoría de los casos la broca no es simplemente “mala”; la herramienta, la refrigeración y la estrategia de corte no se ajustan al comportamiento del inoxidable. Esta guía explica cómo elegir una broca de metal duro para taladrar acero inoxidable, por qué la refrigeración interna y la evacuación de viruta son tan importantes y cómo resolver el endurecimiento y el filo recrecido.
¿Por qué es difícil taladrar acero inoxidable?
- Endurecimiento por deformación: sobre todo los grados austeníticos (como AISI 304 y 316) se endurecen en la superficie al deformarse plásticamente. Si la broca roza en lugar de cortar, se forma una capa endurecida en el fondo del agujero en la que el filo debe entrar en las vueltas siguientes, y se desgasta rápidamente.
- Baja conductividad térmica: el calor no se evacúa lo suficiente con la viruta y la pieza, y se concentra en el filo y las esquinas. Como el agujero es un espacio cerrado, el efecto es mayor que en el fresado.
- Adhesión (filo recrecido): el material dúctil y pegajoso se suelda al filo; al desprenderse puede arrancar el recubrimiento y parte del filo.
- Viruta larga y tenaz: la viruta que no se rompe se atasca en las ranuras, raya la pared y provoca roturas repentinas.
No todos los inoxidables son iguales: los grados resulfurados de fácil mecanizado (como AISI 303) rompen la viruta con más facilidad, los austeníticos 304/316L son pegajosos y propensos al endurecimiento, los dúplex exigen mayores fuerzas de corte por su resistencia y los martensíticos templados deben tratarse como materiales duros. Por eso conocer el grado exacto es importante para elegir los datos iniciales.
Cómo elegir la broca de metal duro para inoxidable
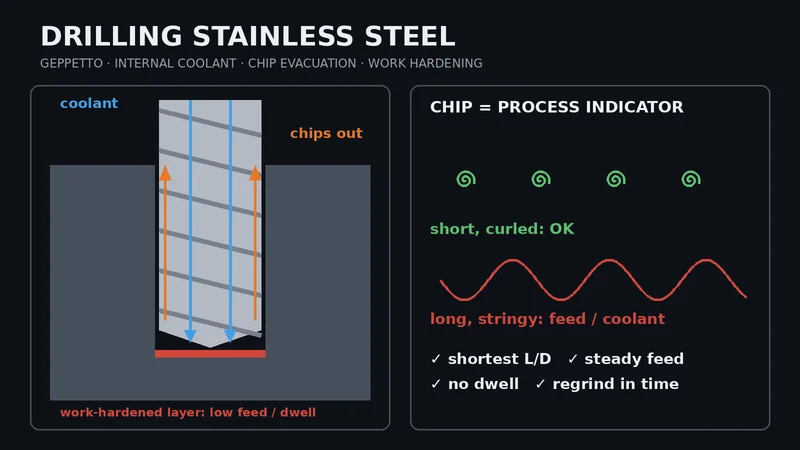
- Refrigeración interna: la característica que más diferencia marca. El refrigerante sale directamente por la punta, enfría la zona de corte y empuja la viruta hacia fuera por las ranuras. Cuanto más profundo es el agujero, más difícil es que el refrigerante externo llegue a la punta.
- Longitud (L/D): use la broca más corta que permita el trabajo. Una broca corta es más rígida; la desviación y el efecto del descentramiento se reducen.
- Filo y recubrimiento: el inoxidable necesita un filo afilado pero preparado contra el microastillado y un recubrimiento PVD resistente al calor. AlTiN y AlCrN son opciones habituales para este grupo; la lógica de selección está en nuestra guía de recubrimientos.
- Superficie de las ranuras: unas ranuras lisas facilitan la salida de la viruta y reducen la adhesión.
Las brocas de metal duro con refrigeración interna de Geppetto son adecuadas para este trabajo: las series D32 (3xD), D52 (5xD) y D82 (8xD) cubren Ø3 – Ø20 mm, tienen 2 filos y recubrimiento AlTiN, y sus páginas de producto indican rangos de datos de corte para el grupo ISO M (inoxidable). Si su máquina no tiene refrigeración a través del husillo, consulte la página de brocas de metal duro para las series con refrigeración externa.
Refrigeración interna y evacuación de viruta
La refrigeración interna solo ayuda si el fluido llega a la punta con presión y caudal suficientes. Compare la presión recomendada en el catálogo con la capacidad de la bomba de su máquina; los diámetros pequeños y los agujeros profundos requieren más presión. En inoxidable también importa la lubricación: mantenga la concentración de la emulsión dentro del rango recomendado por el proveedor, mídala con regularidad y filtre bien el fluido para que los canales pequeños no se obstruyan.
La viruta es el mejor indicador del proceso. Una viruta corta, rizada y uniforme indica un corte sano. La viruta larga en forma de cinta suele significar avance demasiado bajo o refrigeración insuficiente; una fuerte coloración indica exceso de calor. Con una broca de refrigeración interna, el ciclo de picoteo (peck) normalmente no es necesario, y cada retirada y nueva entrada devuelve el filo al fondo endurecido. Si hay problemas de viruta, corrija primero el avance y la refrigeración y use el picoteo solo como último recurso.
Estrategia de corte que evita el endurecimiento
- Avance constante y suficiente: “más despacio es más seguro” no se cumple en el inoxidable. Un avance demasiado bajo provoca rozamiento, y el rozamiento provoca endurecimiento. Tome los valores iniciales del rango ISO M de la página de producto y calcule revoluciones y avance con nuestra calculadora de velocidad y avance; la velocidad de corte suele ser menor que en acero no aleado. Verifique los valores de forma progresiva en su máquina.
- Sin pausa: la pausa en el fondo del agujero y el avance interrumpido crean una capa endurecida. Programe los agujeros ciegos sin tiempo de pausa.
- Entrada correcta: si usa broca de centrar, su ángulo no debe ser menor que el ángulo de punta de la broca; de lo contrario tocan primero las esquinas y pueden astillarse. En agujeros profundos (8xD) haga primero un agujero piloto con una broca corta y rígida, introduzca la broca larga en el piloto a bajas revoluciones y después pase a los datos completos.
- Salida: en chapa fina o al atravesar, la broca se descarga de golpe y las esquinas pueden dañarse; reducir el avance justo antes de la salida ayuda.
- Descentramiento y sujeción: use portaherramientas hidráulicos, de contracción térmica o pinzas de precisión; el descentramiento sobrecarga un filo y agranda el agujero.
Solución de problemas: síntoma, causa probable, solución
- Filo recrecido: refrigeración o lubricación insuficiente o velocidad de corte inadecuada. Revise concentración y presión, y ajuste la velocidad dentro del rango del catálogo.
- Desgaste rápido de las esquinas: velocidad demasiado alta o refrigerante que no llega a la punta. Reduzca la velocidad y compruebe que la refrigeración interna funciona.
- Chirrido, fondo endurecido: avance bajo o pausa en el fondo. Aumente el avance y elimine la pausa y los picoteos innecesarios.
- Viruta larga, ranuras atascadas: avance o presión de refrigerante insuficientes. Corrija primero estos dos.
- Agujero sobredimensionado o mal acabado: descentramiento, filo desgastado o viruta que raya la pared. Mida el descentramiento y reafile la herramienta. Para tolerancias estrechas como H7, termine el agujero con un escariador de metal duro.
- Rotura: atasco de viruta, entrada en superficie endurecida, descentramiento o herramienta demasiado desgastada.
Reafilado y nuevo recubrimiento
Seguir trabajando con una broca desgastada en inoxidable aumenta el calor y el endurecimiento, y la herramienta suele acabar con una esquina rota. Cambie la broca cuando el desgaste de las esquinas sea visible o cuando note más ruido y carga del husillo. Una broca de metal duro retirada a tiempo puede reafilarse, recubrirse de nuevo y reutilizarse. Además de sus propias herramientas, Geppetto ofrece un servicio de reafilado y nuevo recubrimiento para herramientas de metal duro de cualquier marca; las herramientas reafiladas también se miden en un ZOLLER Genius 4. Para la selección general de brocas con refrigeración interna lea nuestro artículo dedicado; para fresar inoxidable consulte fresas de metal duro para acero inoxidable.
Conclusión
Taladrar con éxito acero inoxidable depende de combinar la broca de metal duro con refrigeración interna más corta posible, un refrigerante que llegue de verdad a la punta, un avance constante sin rozamiento y un reafilado a tiempo. Envíenos el grado de acero, el diámetro y la profundidad del agujero, la máquina y las condiciones de refrigeración, y le ayudaremos a elegir la serie y los datos iniciales: contáctenos, teléfono +90 216 394 41 10, WhatsApp +90 537 777 96 44, correo info@geppetto-tr.com.
Preguntas frecuentes
¿Cuál es la mejor broca para taladrar acero inoxidable?
Siempre que sea posible, una broca de metal duro integral con refrigeración interna y recubrimiento PVD resistente al calor (por ejemplo AlTiN o AlCrN), en la longitud más corta que permita el trabajo. Si la máquina no tiene refrigeración por el husillo, puede usarse una broca de metal duro con refrigeración externa abundante y bien dirigida.
¿Por qué la broca se desgasta tan rápido en inoxidable?
Las causas más comunes son el endurecimiento por avance demasiado bajo o pausa en el fondo, el refrigerante que no llega a la punta, una velocidad de corte demasiado alta y el filo recrecido. Por la baja conductividad térmica, el calor se concentra en el filo.
¿Hace falta ciclo de picoteo para taladrar inoxidable?
Con una broca de metal duro con refrigeración interna normalmente no. Cada retirada y nueva entrada devuelve el filo al fondo endurecido. Si hay problemas de viruta, corrija primero el avance y la presión del refrigerante.
¿Cómo se evita el endurecimiento al taladrar inoxidable?
Corte con un avance constante y suficiente, no haga pausas en el fondo, no trabaje con herramientas desgastadas y asegúrese de que el refrigerante llega a la punta. La broca debe cortar, no rozar.
¿Qué velocidad de corte y avance usar en acero inoxidable?
No existe un valor único: depende del grado, el diámetro, la profundidad y la máquina. Parta del rango de catálogo de la broca para el grupo ISO M, calcule revoluciones y avance y verifíquelos de forma progresiva.
¿Se pueden reafilar las brocas de metal duro usadas en inoxidable?
Sí. Una broca retirada a tiempo, antes de romperse, puede reafilarse y recubrirse de nuevo. Geppetto reafila y recubre herramientas de metal duro de cualquier marca.