Găurirea oțelului inoxidabil este una dintre operațiile la care atelierele pierd cele mai multe scule: burghiul se tocește după câteva găuri, la fundul găurii apare un scârțâit, așchiile lungi blochează canalele sau scula se rupe la ieșire. În majoritatea cazurilor burghiul nu este pur și simplu „slab”; scula, răcirea și strategia de așchiere nu se potrivesc comportamentului oțelului inoxidabil. Acest ghid explică cum alegeți un burghiu din carbură pentru găurirea oțelului inoxidabil, de ce răcirea internă și evacuarea așchiilor sunt atât de importante și cum rezolvați ecruisarea și depunerile pe tăiș.
De ce se găurește greu oțelul inoxidabil?
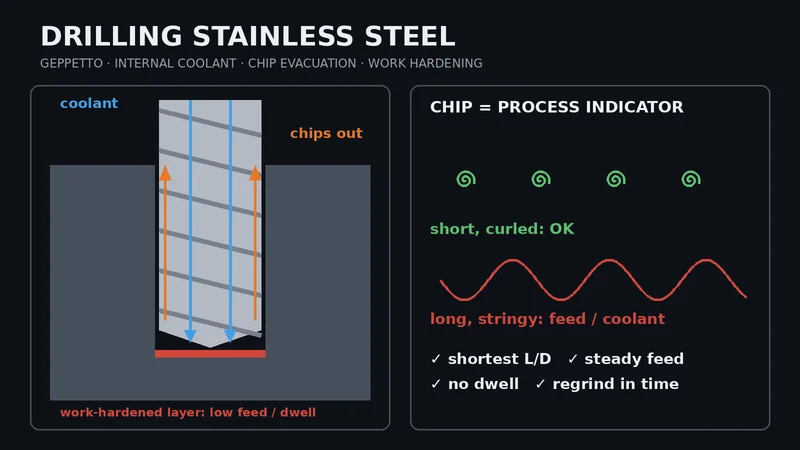
- Ecruisarea: în special mărcile austenitice (de exemplu AISI 304 și 316) se durifică la suprafață prin deformare plastică. Dacă burghiul freacă în loc să taie, la fundul găurii se formează un strat ecruisat în care tăișul trebuie să intre la rotațiile următoare și se uzează rapid.
- Conductivitate termică redusă: căldura nu este preluată suficient de așchie și de piesă și se concentrează pe tăiș și pe colțuri. Deoarece gaura este un spațiu închis, efectul este mai puternic decât la frezare.
- Aderența (tăiș de depunere): materialul ductil și lipicios se sudează pe tăiș; când se desprinde, poate lua cu el acoperirea și o parte din muchie.
- Așchii lungi și tenace: așchiile care nu se rup se blochează în canale, zgârie peretele și provoacă ruperi bruște.
Nu toate oțelurile inoxidabile sunt la fel: mărcile resulfurate cu prelucrabilitate îmbunătățită (de exemplu AISI 303) rup așchia mai ușor, austeniticele 304/316L sunt lipicioase și predispuse la ecruisare, mărcile duplex cer forțe de așchiere mai mari din cauza rezistenței, iar cele martensitice călite trebuie tratate ca materiale dure. De aceea, cunoașterea mărcii exacte contează la alegerea datelor de pornire.
Alegerea burghiului din carbură pentru inox
- Răcire internă: caracteristica cu cel mai mare efect. Lichidul iese direct prin vârf, răcește zona de așchiere și împinge așchiile afară prin canale. Cu cât gaura este mai adâncă, cu atât răcirea exterioară ajunge mai greu la vârf.
- Lungimea (L/D): folosiți cel mai scurt burghiu permis de lucrare. Un burghiu scurt este mai rigid; devierea și efectul bătăii scad.
- Tăiș și acoperire: inoxul cere un tăiș ascuțit, dar pregătit împotriva microciupirilor, și o acoperire PVD rezistentă la căldură. AlTiN și AlCrN sunt alegeri frecvente pentru această grupă; logica de selecție este în ghidul nostru despre acoperiri.
- Suprafața canalelor: canalele netede ușurează alunecarea așchiei și reduc aderența.
Burghiele din carbură cu răcire internă Geppetto sunt potrivite pentru această aplicație: seriile D32 (3xD), D52 (5xD) și D82 (8xD) acoperă Ø3 – Ø20 mm, au 2 tăișuri și acoperire AlTiN, iar paginile de produs indică intervale de regimuri pentru grupa ISO M (inox). Dacă mașina nu are răcire prin ax, consultați pagina burghie din carbură pentru seriile cu răcire exterioară.
Răcirea internă și evacuarea așchiilor
Răcirea internă ajută doar dacă lichidul ajunge la vârf cu presiune și debit suficiente. Comparați presiunea recomandată în catalog cu capacitatea pompei mașinii; diametrele mici și găurile adânci cer presiune mai mare. La inox contează și ungerea: mențineți concentrația emulsiei în intervalul recomandat de furnizor, măsurați-o regulat și filtrați bine lichidul ca să nu se înfunde canalele mici.
Așchia este cel mai bun indicator al procesului. Așchiile scurte, răsucite și uniforme arată o așchiere sănătoasă. Așchiile lungi, sub formă de bandă, înseamnă de obicei avans prea mic sau răcire insuficientă, iar o colorare puternică indică exces de căldură. Cu un burghiu cu răcire internă, ciclul de degajare (peck) de regulă nu este necesar, iar fiecare retragere și reintrare duce din nou tăișul în fundul ecruisat. Dacă aveți probleme cu așchiile, corectați mai întâi avansul și răcirea și folosiți degajarea doar ca ultimă soluție.
Strategie de așchiere care previne ecruisarea
- Avans constant și suficient: regula „mai încet înseamnă mai sigur” nu funcționează la inox. Un avans prea mic produce frecare, iar frecarea produce ecruisare. Luați valorile de pornire din intervalul ISO M de pe pagina produsului și calculați turația și avansul cu calculatorul nostru de turație și avans; viteza de așchiere este de obicei mai mică decât la oțelul nealiat. Verificați valorile treptat pe mașina dumneavoastră.
- Fără staționare: staționarea la fundul găurii și avansul întrerupt creează un strat ecruisat. Programați găurile înfundate fără timp de staționare.
- Intrare corectă: dacă folosiți burghiu de centruire, unghiul acestuia nu trebuie să fie mai mic decât unghiul la vârf al burghiului; altfel colțurile ating primele și se pot ciupi. La găuri adânci (8xD), executați întâi o gaură pilot cu un burghiu scurt și rigid, introduceți burghiul lung în pilot la turație mică și apoi treceți la regimul complet.
- Ieșirea: în tablă subțire sau la străpungere burghiul se descarcă brusc și colțurile se pot deteriora; reducerea avansului chiar înainte de ieșire ajută.
- Bătaie și prindere: folosiți mandrine hidraulice, cu fretare termică sau bucșe elastice de precizie; bătaia supraîncarcă un tăiș și mărește gaura.
Depanare: simptom, cauză probabilă, soluție
- Depuneri pe tăiș: răcire sau ungere insuficientă ori viteză de așchiere nepotrivită. Verificați concentrația și presiunea și ajustați viteza în intervalul din catalog.
- Uzură rapidă a colțurilor: viteză prea mare sau lichid care nu ajunge la vârf. Reduceți viteza și verificați funcționarea răcirii interne.
- Scârțâit, fund ecruisat: avans mic sau staționare la fund. Măriți avansul și eliminați staționarea și degajările inutile.
- Așchii lungi, canale blocate: avans sau presiune a lichidului insuficiente. Corectați mai întâi acești doi parametri.
- Gaură mai mare sau suprafață slabă: bătaie, tăiș uzat sau așchii care zgârie peretele. Măsurați bătaia și reascuțiți scula. Pentru toleranțe strânse precum H7, finisați gaura cu un alezor din carbură.
- Rupere: blocarea așchiilor, intrarea pe o suprafață ecruisată, bătaie sau sculă prea uzată.
Reascuțire și reacoperire
Lucrul cu un burghiu uzat în inox mărește căldura și ecruisarea, iar scula își încheie de obicei viața cu un colț rupt. Schimbați burghiul când uzura colțurilor devine vizibilă sau când cresc zgomotul și sarcina axului. Un burghiu din carbură demontat la timp poate fi reascuțit, reacoperit și folosit din nou. Pe lângă propriile scule, Geppetto oferă un serviciu de reascuțire și reacoperire pentru scule din carbură de orice marcă; sculele reascuțite sunt măsurate tot pe ZOLLER Genius 4. Pentru alegerea generală a burghielor cu răcire internă citiți articolul nostru dedicat, iar pentru frezarea inoxului vedeți freze din carbură pentru oțel inoxidabil.
Concluzie
Găurirea reușită a oțelului inoxidabil depinde de combinarea celui mai scurt burghiu din carbură cu răcire internă, a unei răciri care ajunge cu adevărat la vârf, a unui avans constant fără frecare și a reascuțirii la timp. Trimiteți-ne marca oțelului, diametrul și adâncimea găurii, mașina și condițiile de răcire, iar noi vă ajutăm să alegeți seria și datele de pornire: contactați-ne, telefon +90 216 394 41 10, WhatsApp +90 537 777 96 44, e-mail info@geppetto-tr.com.
Întrebări frecvente
Care este cel mai bun burghiu pentru oțel inoxidabil?
Pe cât posibil, un burghiu monobloc din carbură cu răcire internă și acoperire PVD rezistentă la căldură (de exemplu AlTiN sau AlCrN), în cea mai mică lungime permisă de lucrare. Dacă mașina nu are răcire prin ax, se poate folosi un burghiu din carbură cu răcire exterioară abundentă și bine orientată.
De ce se uzează burghiul atât de repede în inox?
Cele mai frecvente cauze sunt ecruisarea din cauza unui avans prea mic sau a staționării la fund, lichidul care nu ajunge la vârf, viteza de așchiere prea mare și depunerile pe tăiș. Din cauza conductivității termice reduse, căldura se concentrează pe tăiș.
Este nevoie de ciclu de degajare la găurirea inoxului?
Cu un burghiu din carbură cu răcire internă, de regulă nu. Fiecare retragere și reintrare duce tăișul înapoi în fundul ecruisat. Dacă aveți probleme cu așchiile, corectați întâi avansul și presiunea lichidului.
Cum previn ecruisarea la găurirea oțelului inoxidabil?
Așchiați cu avans constant și suficient, nu staționați la fundul găurii, nu lucrați cu scule uzate și asigurați-vă că lichidul ajunge la vârf. Burghiul trebuie să taie, nu să frece.
Ce viteză de așchiere și avans folosesc pentru inox?
Nu există o valoare unică: depinde de marcă, diametru, adâncime și mașină. Porniți de la intervalul din catalog al burghiului pentru grupa ISO M, calculați turația și avansul și verificați-le treptat.
Burghiele din carbură folosite în inox pot fi reascuțite?
Da. Un burghiu demontat la timp, înainte de rupere, poate fi reascuțit și reacoperit. Geppetto reascute și reacoperă scule din carbură de orice marcă.