سوراخکاری فولاد ضدزنگ یکی از عملیاتی است که کارگاهها بیشترین ابزار را در آن از دست میدهند: مته پس از چند سوراخ کند میشود، در کف سوراخ صدای جیرجیر بلند میشود، برادههای بلند شیارها را مسدود میکنند یا ابزار هنگام خروج میشکند. در بیشتر موارد مشکل «بد بودن» مته نیست؛ ابزار، خنککاری و استراتژی برش با رفتار فولاد ضدزنگ هماهنگ نیستند. این راهنما توضیح میدهد چگونه مته کاربایدی مناسب برای سوراخکاری فولاد ضدزنگ را انتخاب کنید، چرا خنککاری داخلی و تخلیه براده اینقدر مهم است و چگونه مشکل کارسختی و چسبندگی را حل کنید.
چرا سوراخکاری فولاد ضدزنگ دشوار است؟
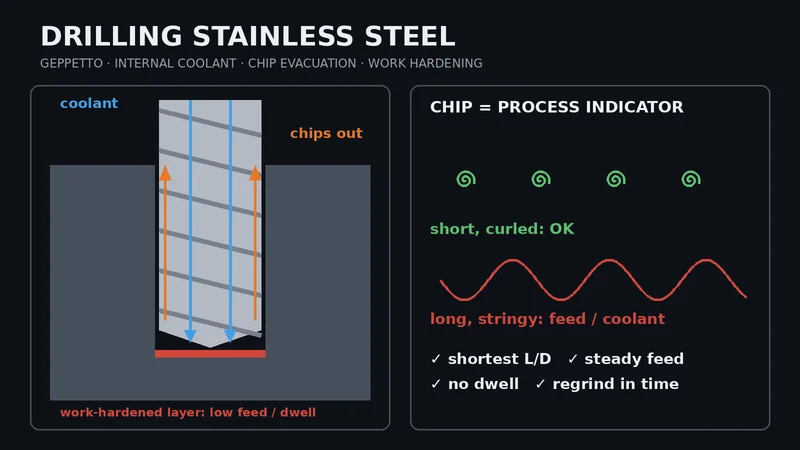
- کارسختی: بهویژه گریدهای آستنیتی (مانند 304 و 316) در اثر تغییر شکل پلاستیک در سطح سخت میشوند. اگر مته بهجای بریدن مالش دهد، لایهای سختشده در کف سوراخ ایجاد میشود و لبه در دورهای بعدی مجبور است در این لایه برش دهد و بهسرعت ساییده میشود.
- رسانایی حرارتی کم: گرما بهاندازه کافی با براده و قطعهکار دور نمیشود و روی لبه برنده و گوشهها متمرکز میشود. چون سوراخ فضایی بسته است، این اثر از فرزکاری شدیدتر است.
- چسبندگی (لبه انباشته): ماده چقرمه و چسبنده به لبه جوش میخورد و هنگام جدا شدن ممکن است بخشی از پوشش و لبه را با خود ببرد.
- براده بلند و چقرمه: برادهای که نمیشکند در شیارها گیر میکند، دیواره سوراخ را خط میاندازد و باعث شکست ناگهانی میشود.
همه فولادهای ضدزنگ یکسان نیستند: گریدهای خوشتراش گوگردی (مانند 303) براده را آسانتر میشکنند، گریدهای آستنیتی 304/316L چسبندهاند و مستعد کارسختی، گریدهای داپلکس بهدلیل استحکام بالا نیروی برشی بیشتری میخواهند و گریدهای مارتنزیتی سختکاریشده باید مانند مواد سخت در نظر گرفته شوند. بنابراین دانستن گرید دقیق برای انتخاب مقادیر شروع مهم است.
انتخاب مته کاربایدی برای فولاد ضدزنگ
- خنککاری داخلی: مؤثرترین ویژگی. مایع مستقیماً از نوک مته خارج میشود، ناحیه برش را خنک میکند و براده را از طریق شیارها بیرون میراند. هرچه سوراخ عمیقتر باشد، رسیدن خنککاری خارجی به نوک سختتر است.
- طول (L/D): کوتاهترین متهای را انتخاب کنید که کار اجازه میدهد؛ مته کوتاه صلبتر است و انحراف و اثر لنگی کمتر میشود.
- لبه و پوشش: فولاد ضدزنگ به لبهای تیز اما آمادهشده در برابر لبپریدگی ریز و پوشش PVD مقاوم در برابر حرارت نیاز دارد. AlTiN و AlCrN در این گروه رایجاند؛ منطق انتخاب را در راهنمای پوششها ببینید.
- سطح شیارها: شیارهای صاف خروج براده را آسانتر و چسبندگی را کمتر میکنند.
متههای کاربایدی با خنککاری داخلی Geppetto برای این کار مناسباند: سریهای D32 (3xD)، D52 (5xD) و D82 (8xD) بازه قطر Ø3 – Ø20 میلیمتر را پوشش میدهند، دو لبه و پوشش AlTiN دارند و صفحات محصول بازه دادههای برش را برای گروه ISO M (فولاد ضدزنگ) ارائه میکنند. اگر دستگاه شما خنککاری از داخل اسپیندل ندارد، سریهای با خنککاری خارجی را در صفحه متههای کاربایدی ببینید.
خنککاری داخلی و تخلیه براده
خنککاری داخلی تنها زمانی مفید است که مایع با فشار و دبی کافی به نوک برسد. فشار توصیهشده در کاتالوگ را با توان پمپ دستگاه مقایسه کنید؛ قطرهای کوچکتر و سوراخهای عمیقتر فشار بیشتری میخواهند. روانکاری نیز در فولاد ضدزنگ مهم است: غلظت امولسیون را در بازه توصیهشده تأمینکننده نگه دارید، آن را مرتب اندازه بگیرید و مایع را خوب فیلتر کنید تا کانالهای کوچک مسدود نشوند.
براده بهترین نشانگر فرایند است. براده کوتاه، پیچیده و یکنواخت نشان برش سالم است. براده بلند و نواری معمولاً یعنی پیشروی کم است یا خنککاری کافی نیست، و تغییر رنگ شدید نشان گرمای زیاد است. با مته دارای خنککاری داخلی، چرخه نوکزنی (peck) معمولاً لازم نیست؛ هر بار عقبکشیدن و ورود دوباره لبه را به کف کارسختشده برمیگرداند. اگر مشکل براده دارید، ابتدا پیشروی و خنککاری را اصلاح کنید و نوکزنی را آخرین راه بدانید.
استراتژی برش برای جلوگیری از کارسختی
- پیشروی پایدار و کافی: قاعده «آهستهتر یعنی امنتر» در فولاد ضدزنگ صدق نمیکند. پیشروی خیلی کم باعث مالش و مالش باعث کارسختی میشود. مقادیر شروع را از بازه ISO M در صفحه محصول بگیرید و دور و پیشروی را با ماشینحساب دور و پیشروی محاسبه کنید؛ سرعت برش معمولاً کمتر از فولاد غیرآلیاژی است. مقادیر را مرحلهبهمرحله روی دستگاه خود تأیید کنید.
- بدون توقف: توقف در کف سوراخ و پیشروی منقطع لایه سختشده ایجاد میکند. سوراخهای کور را بدون زمان توقف برنامهریزی کنید.
- ورود درست: اگر از مته مرغک استفاده میکنید، زاویه آن نباید از زاویه نوک مته کوچکتر باشد؛ وگرنه گوشهها اول تماس میگیرند و ممکن است لبپر شوند. در سوراخهای عمیق (8xD) ابتدا با مته کوتاه و صلب سوراخ راهنما بزنید، مته بلند را با دور کم وارد آن کنید و سپس به دادههای کامل بروید.
- خروج: در ورق نازک یا هنگام خروج، بار مته ناگهان برداشته میشود و گوشهها ممکن است آسیب ببینند؛ کاهش پیشروی درست پیش از خروج کمک میکند.
- لنگی و بستن ابزار: از نگهدارنده هیدرولیک، حرارتی یا کولت دقیق استفاده کنید؛ لنگی یک لبه را بیش از حد بار میدهد و سوراخ را بزرگ میکند.
عیبیابی: نشانه، علت محتمل، راهحل
- چسبیدن براده به لبه: خنککاری یا روانکاری ناکافی یا سرعت برش نامناسب. غلظت و فشار را بررسی و سرعت را در بازه کاتالوگ تنظیم کنید.
- سایش سریع گوشهها: سرعت برش زیاد یا نرسیدن مایع به نوک. سرعت را کاهش دهید و کارکرد خنککاری داخلی را بررسی کنید.
- جیرجیر و کف سختشده: پیشروی کم یا توقف در کف. پیشروی را افزایش دهید و توقف و نوکزنی غیرضروری را حذف کنید.
- براده بلند و شیار مسدود: پیشروی یا فشار خنککاری ناکافی. ابتدا این دو را اصلاح کنید.
- سوراخ بزرگتر از اندازه یا سطح نامرغوب: لنگی، لبه ساییده یا خط افتادن دیواره با براده. لنگی را اندازه بگیرید و ابزار را تیز کنید. برای تلرانس دقیق مانند H7 سوراخ را با برقو کاربایدی پرداخت کنید.
- شکست: گیر کردن براده، ورود به سطح سختشده، لنگی یا سایش بیش از حد ابزار.
تیزکاری مجدد و پوششدهی دوباره
ادامه کار با مته ساییده در فولاد ضدزنگ گرما و کارسختی را افزایش میدهد و ابزار معمولاً با شکستن گوشه از کار میافتد. وقتی سایش گوشه قابلمشاهده شد یا افزایش صدا و بار اسپیندل را حس کردید، مته را تعویض کنید. مته کاربایدی که بهموقع باز شود قابل تیزکاری مجدد، پوششدهی دوباره و استفاده مجدد است. Geppetto علاوه بر ابزارهای خود، خدمات تیزکاری مجدد و پوششدهی دوباره را برای ابزارهای کاربایدی هر برندی ارائه میکند و ابزارهای تیزشده نیز با ZOLLER Genius 4 اندازهگیری میشوند. برای انتخاب کلی متههای خنککاری داخلی این مقاله و برای فرزکاری فولاد ضدزنگ صفحه فرز انگشتی کاربایدی برای فولاد ضدزنگ را ببینید.
جمعبندی
موفقیت در سوراخکاری فولاد ضدزنگ به ترکیب کوتاهترین مته کاربایدی با خنککاری داخلی که کار اجازه میدهد، خنککاریای که واقعاً به نوک برسد، پیشروی پایدار بدون مالش و تیزکاری بهموقع بستگی دارد. گرید فولاد، قطر و عمق سوراخ، دستگاه و شرایط خنککاری را برای ما بفرستید تا در انتخاب سری و مقادیر شروع کمک کنیم: با ما تماس بگیرید، تلفن +90 216 394 41 10، واتساپ +90 537 777 96 44، ایمیل info@geppetto-tr.com.
پرسشهای متداول
بهترین مته برای سوراخکاری فولاد ضدزنگ چیست؟
در صورت امکان مته کاربایدی یکپارچه با خنککاری داخلی و پوشش PVD مقاوم در برابر حرارت (مانند AlTiN یا AlCrN) با کوتاهترین طولی که کار اجازه میدهد. اگر دستگاه خنککاری از داخل اسپیندل ندارد، میتوان از مته کاربایدی با خنککاری خارجی فراوان و درست هدایتشده استفاده کرد.
چرا مته در فولاد ضدزنگ زود ساییده میشود؟
رایجترین علتها کارسختی بهدلیل پیشروی خیلی کم یا توقف در کف سوراخ، نرسیدن مایع به نوک، سرعت برش زیاد و چسبیدن براده به لبه است. بهدلیل رسانایی حرارتی کم، گرما روی لبه متمرکز میشود.
آیا در سوراخکاری فولاد ضدزنگ به چرخه نوکزنی نیاز است؟
با مته کاربایدی دارای خنککاری داخلی معمولاً نه. هر عقبکشیدن و ورود دوباره لبه را به کف کارسختشده برمیگرداند. اگر مشکل براده دارید، ابتدا پیشروی و فشار خنککاری را اصلاح کنید.
چگونه از کارسختی هنگام سوراخکاری جلوگیری کنیم؟
با پیشروی پایدار و کافی ببرید، در کف سوراخ توقف نکنید، با ابزار ساییده کار نکنید و مطمئن شوید خنککاری به نوک میرسد. مته باید ببرد، نه مالش دهد.
سرعت برش و پیشروی مناسب برای فولاد ضدزنگ چیست؟
یک مقدار واحد وجود ندارد؛ به گرید، قطر، عمق سوراخ و دستگاه بستگی دارد. از بازه کاتالوگ مته برای گروه ISO M شروع کنید، دور و پیشروی را محاسبه کنید و مرحلهبهمرحله تأیید کنید.
آیا مته کاربایدی استفادهشده در فولاد ضدزنگ قابل تیزکاری است؟
بله. متهای که بهموقع و پیش از شکستن باز شود قابل تیزکاری و پوششدهی دوباره است. Geppetto ابزارهای کاربایدی هر برندی را تیزکاری و پوششدهی میکند.