
چرا تیزکاری مجدد مهم است؟
یک فرز انگشتی، مته یا برقوی کاربایدی باکیفیت فقط به این دلیل که لبههای برشش ساییده شده، به پایان عمرش نرسیده است. بدنه، شنک و شیارهای مارپیچ معمولاً سالماند و تنها لبههای برش و ناحیه نوک ساییده میشوند. تیزکاری مجدد ابزار کاربایدی اگر بهموقع و به روش درست انجام شود، عمر تازهای به ابزار میدهد و میتواند هزینه ابزار را بهطور محسوسی کاهش دهد. اما میزان این فایده مستقیماً به زمان خارج کردن ابزار از ماشین و روش تیزکاری بستگی دارد.
ابزار را چه زمانی باید تیزکاری کرد؟ نشانههای سایش
رایجترین اشتباه، استفاده از ابزار تا زمان شکستن یا خراب شدن قطعه است. با پیشرفت سایش، نیروهای برش و حرارت افزایش مییابد؛ از یک نقطه به بعد سایش شتاب میگیرد و لبه شروع به لبپریدگی میکند. در این مرحله هنگام تیزکاری باید مواد بسیار بیشتری برداشته شود و گاهی ابزار دیگر قابل تیزکاری نیست. این نشانهها میگویند زمان تیزکاری رسیده است:
- پهن شدن آشکار نوار سایش روی سطح آزاد، که با چشم یا ذرهبین دیده میشود،
- افت کیفیت سطح یا افزایش پلیسه،
- انحراف ابعادی: نزدیک شدن قطر سوراخ یا ضخامت دیواره به حد تلرانس،
- افزایش بار اسپیندل، صدا یا لرزش،
- لبپریدگیهای کوچک روی لبه برش یا تشکیل لبه انباشته.
توصیه عملی: در تولید انبوه، عمر ابزار را بر حسب تعداد قطعه یا زمان برش ثبت کنید و ابزار را در فواصل ثابت و پیش از بروز آسیب آشکار تعویض کنید. در این صورت هنگام تیزکاری مواد کمتری برداشته میشود و ابزار دفعات بیشتری قابل تیزکاری است.
فرز و مته کاربایدی را چند بار میتوان تیزکاری کرد؟
عدد واحدی وجود ندارد؛ این تعداد به قطر ابزار، طول لبه برش، میزان پیشرفت سایش و نوع ابزار بستگی دارد. منطق کلی چنین است:
- فرزها: با تیزکاری لبههای محیطی قطر کم میشود؛ اگر فقط پیشانی تیزکاری شود، قطر حفظ میشود و ابزار کوتاهتر میشود. در کارهای حساس به ابعاد، قطر جدید باید اندازهگیری و علامتگذاری شود و جبران ابزار در برنامه CNC بهروز شود.
- متهها: معمولاً فقط نوک تیزکاری میشود؛ هر بار تیزکاری طول مته را کم میکند ولی قطر ثابت میماند. زاویه نوک، لبههای برش اصلی و نازککاری جان مته باید طبق هندسه اصلی سنگزنی شوند.
- برقوها: چون تلرانس قطر بسیار تنگ است، تیزکاری معمولاً به پخ ورودی و پیشانی محدود میشود.
ابزارهای بزرگتر و بلندتر معمولاً دفعات بیشتری قابل تیزکاریاند و در ابزارهای با قطر کم، اضافهتراش تیزکاری محدود است. ابزاری که زود برای تیزکاری فرستاده شود، همیشه دفعات تیزکاری بیشتری نسبت به ابزاری که دیر فرستاده شود فراهم میکند.
تیزکاری حرفهای چگونه انجام میشود؟
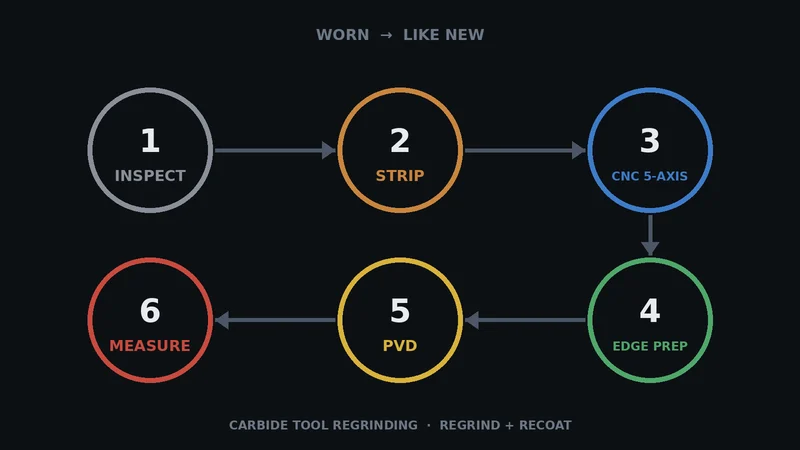
تیزکاری مجدد فقط «تیز کردن» لبهها روی سنگ نیست. هدف، بازگرداندن هندسه اصلی ابزار است: زاویه مارپیچ، زاویه براده، زوایای آزاد، قطر جان و زاویه نوک. مراحلی که در نمودار بالا خلاصه شدهاند:
- بازرسی اولیه: سایش و آسیب بررسی میشود تا قابلیت تیزکاری ابزار مشخص شود.
- برداشتن پوشش (در صورت نیاز): پوشش قدیمی برداشته میشود تا پوشش جدید بهخوبی بچسبد.
- سنگزنی CNC: هندسه روی دستگاه ابزارتیزکن CNC پنجمحوره بر اساس دادههای اصلی ابزار بازسازی میشود.
- آمادهسازی لبه: لبه برش بهطور کنترلشده گرد میشود که مقاومت آن را در برابر لبپریدگیهای ریز افزایش میدهد.
- پوششدهی مجدد: پوشش PVD متناسب با جنس قطعه کار اعمال میشود.
- اندازهگیری: قطر، زوایا و لنگی پیش از بازگشت ابزار به کار اندازهگیری میشوند.
چرا پس از تیزکاری باید دوباره پوشش داد؟
سنگزنی، پوشش را از سطوح سنگخورده برمیدارد و کاربید خام را روی لبه برش باقی میگذارد. لبه بدون پوشش عملکرد اولیه را ندارد، بهویژه در فولاد، فولاد زنگنزن و فولاد سختکاریشده. بنابراین پوششدهی مجدد برای رسیدن به عمری نزدیک به ابزار نو کلیدی است. انتخاب پوشش را در مقاله پوشش ابزارهای کاربایدی و آمادهسازی لبه را در مقاله Drag Finish توضیح دادهایم.
تیزکاری یا ابزار نو؟ منطق هزینه
هزینه کل را در نظر بگیرید، نه فقط هزینه تیزکاری. تیزکاری معمولاً برای ابزارهای با قطر بزرگ یا بلند، ابزارهای فرمدار یا پلهای خاص، ابزارهای با زمان تحویل طولانی و ابزارهایی که سایششان زود تشخیص داده شده مقرونبهصرفه است. ابزار نو ممکن است برای ابزارهای استاندارد با قطر کم، ابزارهای شکسته یا بهشدت آسیبدیده یا کارهایی که کاهش قطر پس از تیزکاری در آنها قابل قبول نیست، انتخاب بهتری باشد. در هر حال، اندازهگیری و مستندسازی ابزار تیزکاریشده مطمئنترین راه برای جلوگیری از غافلگیری در تولید است.
تیزکاری در Geppetto
Geppetto ابزارهای کاربایدی را روی دستگاههای سنگزنی Walter Helitronic با نرمافزار Tool Studio تولید میکند و تیزکاری را نیز با همین تجهیزات انجام میدهد. در صورت نیاز، سنگزنی استوانهای داخلی، آمادهسازی لبه با Drag Finish و پوششدهی مجدد PVD انجام میشود و هر ابزار تیزکاریشده بازرسی نهایی را روی ZOLLER Genius 4 میگذراند. برای جزئیات به صفحه خدمات تیزکاری مراجعه کنید و برای تنظیم دوباره پارامترهای برش از ماشینحساب پارامترهای برش استفاده کنید.
جمعبندی
فرستادن منظم ابزار برای تیزکاری پیش از شکستن، بازگرداندن هندسه اصلی و حذف نکردن آمادهسازی لبه و پوششدهی مجدد، سه قاعده اصلی برای گرفتن نتیجه خوب از ابزار تیزکاریشده است. اگر میخواهید قابلیت تیزکاری ابزارهایتان را با ما بررسی کنید، با ما تماس بگیرید: تلفن +90 216 394 41 10، واتساپ +90 537 777 96 44، ایمیل info@geppetto-tr.com.
پرسشهای متداول
ابزار کاربایدی را چه زمانی باید برای تیزکاری فرستاد؟
وقتی نوار سایش سطح آزاد آشکارا پهن شود، کیفیت سطح افت کند، ابعاد به حد تلرانس نزدیک شود یا بار اسپیندل و لرزش افزایش یابد. بهترین روش، تعویض ابزار در فواصل ثابت بر اساس تعداد قطعه یا زمان برش و پیش از شکستن است.
فرز یا مته کاربایدی را چند بار میتوان تیزکاری کرد؟
عدد واحدی وجود ندارد؛ به قطر، طول لبه برش، میزان سایش و نوع ابزار بستگی دارد. ابزاری که زود فرستاده شود مواد کمتری از دست میدهد و دفعات بیشتری قابل تیزکاری است.
آیا قطر فرز پس از تیزکاری تغییر میکند؟
با تیزکاری لبههای محیطی قطر کم میشود؛ اگر فقط پیشانی تیزکاری شود قطر حفظ میشود و ابزار کوتاهتر میشود. در کارهای دقیق، قطر جدید باید اندازهگیری و جبران ابزار در برنامه CNC بهروز شود.
چرا ابزار تیزکاریشده باید دوباره پوشش داده شود؟
سنگزنی پوشش را از سطوح سنگخورده برمیدارد و کاربید خام را روی لبه برش باقی میگذارد. پوششدهی مجدد PVD برای رسیدن به عمری نزدیک به ابزار نو، بهویژه در فولاد، زنگنزن و مواد سختکاریشده، کلیدی است.
تیزکاری ارزانتر است یا خرید ابزار نو؟
تیزکاری معمولاً برای ابزارهای با قطر بزرگ، بلند، فرمدار خاص یا با زمان تحویل طولانی مقرونبهصرفه است. برای ابزارهای استاندارد با قطر کم یا ابزارهای شکسته و بهشدت آسیبدیده، ابزار نو ممکن است انتخاب بهتری باشد.



