
Bileme neden önemli?
Kaliteli bir karbür freze, matkap veya rayba, kesici ağzı aşındığında ömrünü tamamlamış sayılmaz. Gövde, sap ve helis yapısı çoğu zaman sağlamdır; aşınan kısım yalnızca kesici kenarlar ve uç bölgesidir. Doğru zamanda ve doğru yöntemle yapılan karbür takım bileme, takıma yeni bir kullanım ömrü kazandırır ve takım bütçesini önemli ölçüde rahatlatabilir. Ancak bilemenin faydası, takımın ne zaman tezgâhtan alındığına ve bilemenin nasıl yapıldığına doğrudan bağlıdır.
Takım ne zaman bilenmeli? Aşınma belirtileri
En sık yapılan hata, takımı kırılana veya parça hurdaya çıkana kadar kullanmaktır. Aşınma ilerledikçe hem kesme kuvvetleri hem de ısı artar; bir noktadan sonra aşınma hızlanır ve kenarda kırılmalar başlar. Bu aşamada bilemede çok daha fazla malzeme alınması gerekir, bazen takım bilenemez hale gelir. Aşağıdaki belirtiler takımın bileme zamanının geldiğini gösterir:
- Serbest yüzeyde gözle veya büyüteçle görülen aşınma bandının belirgin şekilde genişlemesi,
- Parça yüzey kalitesinin bozulması, çapak oluşumunun artması,
- Ölçü kayması: delik çapında veya duvar ölçüsünde toleransa yaklaşma,
- İş mili yükünde, seste veya titreşimde artış,
- Kesici kenarda küçük kırılmalar veya talaş yapışması (yığıntı talaş).
Pratik öneri: Seri üretimde takım ömrünü parça adedi veya kesme süresi olarak kayıt altına alın ve takımı belirgin hasar oluşmadan, sabit bir aralıkla değiştirin. Böylece bilemede az malzeme alınır ve takım daha çok kez bilenebilir.
Karbür freze ve matkap kaç kez bilenebilir?
Bunun tek bir doğru cevabı yoktur. Bilenebilecek sayı; takım çapına, kesme boyuna, aşınmanın ne kadar ilerlediğine ve takım tipine bağlıdır. Genel mantık şöyledir:
- Karbür frezelerde çevresel kenarlar bilendiğinde çap küçülür; yalnızca alın bilendiğinde ise çap korunur, boy kısalır. Ölçüsü kritik işlerde bilenmiş çap ölçülüp işaretlenmeli ve CNC programındaki takım telafisi güncellenmelidir.
- Karbür matkaplarda genellikle uç (nokta) bilenir; her bilemede takım boyu kısalır, çap korunur. Uç açısı, kesici kenarlar ve ağız inceltme orijinal geometriye göre yeniden taşlanmalıdır.
- Raybalarda çap toleransı çok dar olduğu için bileme genellikle giriş pahı ve alın bölgesiyle sınırlıdır.
Büyük çaplı ve uzun takımlar genellikle daha çok kez bilenebilir; küçük çaplı takımlarda ise bileme payı sınırlıdır. Erken bilemeye gönderilen takım, geç gönderilene göre daima daha fazla bileme imkânı sunar.
Profesyonel bileme nasıl yapılır?
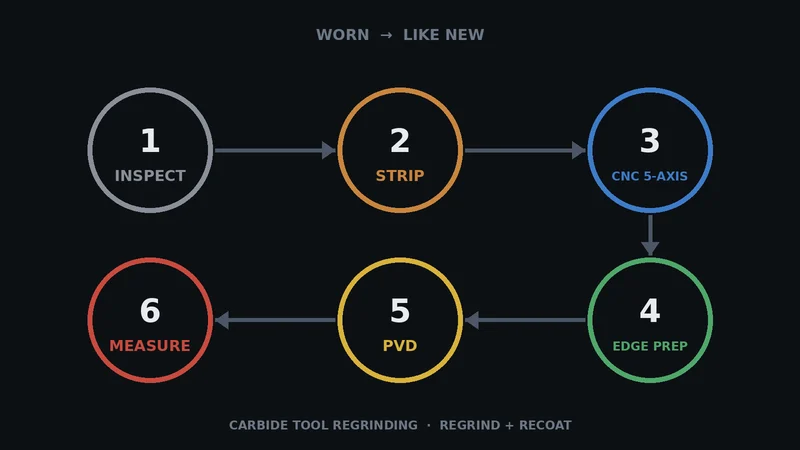
Bileme, bir taşlama taşıyla kenarları “keskinleştirmek” değildir. Amaç, takımın orijinal geometrisini (helis açısı, talaş açısı, boşluk açıları, öz çapı, uç açısı) geri kazandırmaktır. Yukarıdaki şemada özetlenen adımlar şöyledir:
- Ön kontrol: Aşınma ve hasar incelenir, takımın bilenmeye uygun olup olmadığına karar verilir.
- Kaplama sökme (gerektiğinde): Eski kaplama, yeni kaplamanın iyi tutunması için kaldırılır.
- CNC taşlama: Geometri, takımın orijinal verilerine göre 5 eksenli CNC taşlama tezgâhında yeniden oluşturulur.
- Kenar hazırlama: Kesici kenar kontrollü olarak yuvarlatılır; bu, kenarın mikro kırılmalara karşı dayanımını artırır.
- Yeniden kaplama: Malzemeye uygun PVD kaplama uygulanır.
- Ölçüm: Çap, açılar ve salgı ölçülerek takım kullanıma hazır hale getirilir.
Bileme sonrası neden yeniden kaplama gerekir?
Bilemede taşlanan yüzeylerdeki kaplama kalkar ve kesici kenarda çıplak karbür kalır. Kaplamasız bir kenar, özellikle çelik, paslanmaz ve sertleştirilmiş çelikte ilk kullanımdaki performansı vermez. Bu nedenle bileme sonrası yeniden kaplama, takım ömrünün yeni takıma yakın olması için önemlidir. Kaplama seçimini karbür takım kaplamaları yazımızda, kenar hazırlamayı ise Drag Finish yazımızda ayrıntılı anlattık.
Bileme mi, yeni takım mı? Maliyet mantığı
Karar verirken yalnızca bileme bedelini değil, toplam maliyeti düşünün. Bileme genellikle şu durumlarda mantıklıdır: büyük çaplı veya uzun takımlar, özel profilli ya da kademeli takımlar, teslim süresi uzun olan takımlar ve aşınması erken fark edilmiş takımlar. Buna karşılık küçük çaplı standart takımlarda, kırık veya derin hasarlı takımlarda ya da bileme sonrası çap küçülmesinin kabul edilemediği işlerde yeni takım daha doğru olabilir. Her durumda, bilenmiş takımın ölçülerinin ölçülerek belgelenmesi, üretimde sürpriz yaşamamanın en güvenli yoludur.
Geppetto'da bileme
Geppetto, karbür takımları Walter Helitronic taşlama tezgâhlarında Tool Studio yazılımıyla üretir ve aynı altyapıyla bileme yapar. Gerektiğinde şirket içi silindirik taşlama, Drag Finish kenar hazırlama ve PVD yeniden kaplama uygulanır; bilenen takımlar ZOLLER Genius 4 ile son kontrolden geçer. Ayrıntılar için bileme hizmeti sayfamıza, kesme verilerini yeniden ayarlamak için kesme verisi hesaplama aracımıza bakabilirsiniz.
Sonuç
Takımı kırılmadan, düzenli aralıklarla bilemeye göndermek; geometriyi orijinal ölçülere getirmek; kenar hazırlama ve yeniden kaplamayı atlamamak, bilenmiş takımdan iyi verim almanın üç temel kuralıdır. Takımlarınızın bilemeye uygun olup olmadığını birlikte değerlendirmek isterseniz bize ulaşın: telefon +90 216 394 41 10, WhatsApp +90 537 777 96 44, e-posta info@geppetto-tr.com.
Sık sorulan sorular
Karbür takım ne zaman bilemeye gönderilmeli?
Serbest yüzeydeki aşınma bandı belirginleştiğinde, yüzey kalitesi düştüğünde, ölçü tolerans sınırına yaklaştığında veya iş mili yükü ve titreşim arttığında. En iyisi, takım kırılmadan önce parça sayısı ya da kesme süresine göre sabit aralıklarla değiştirmektir.
Karbür bir freze veya matkap kaç kez bilenebilir?
Tek bir sayı yoktur; takım çapına, kesici boyuna, aşınmanın ilerleme derecesine ve takım tipine bağlıdır. Erken bilemeye gönderilen takımda daha az malzeme alındığı için daha fazla bileme yapılabilir.
Bilemeden sonra freze çapı değişir mi?
Çevresel ağızlar bilendiğinde çap küçülür; yalnızca alın bilendiğinde çap korunur ve takım kısalır. Ölçü kritik işlerde yeni çap ölçülüp CNC programındaki takım düzeltmesi güncellenmelidir.
Bilenen takım neden yeniden kaplanmalı?
Taşlama, bilenen yüzeylerdeki kaplamayı kaldırır ve kesici ağızda çıplak karbür bırakır. Özellikle çelik, paslanmaz ve sertleştirilmiş malzemelerde yeni takıma yakın ömür için PVD yeniden kaplama önemlidir.
Bileme mi yeni takım mı daha ekonomik?
Büyük çaplı, uzun, özel form veya teslim süresi uzun takımlarda bileme genellikle avantajlıdır. Küçük çaplı standart takımlarda, kırık veya ağır hasarlı takımlarda yeni takım daha mantıklı olabilir.



