
Por qué importa el reafilado
Una fresa, broca o escariador de metal duro integral de calidad no ha llegado al final de su vida solo porque sus filos estén desgastados. El cuerpo, el mango y las hélices suelen seguir en buen estado; lo que se desgasta son los filos y la zona de la punta. El reafilado de herramientas de metal duro, hecho a tiempo y de forma correcta, da a la herramienta una nueva vida útil y puede aliviar notablemente el presupuesto de herramientas. Pero el beneficio depende directamente de cuándo se retira la herramienta de la máquina y de cómo se reafila.
¿Cuándo reafilar? Señales de desgaste
El error más común es usar la herramienta hasta que se rompe o estropea una pieza. A medida que avanza el desgaste aumentan las fuerzas de corte y el calor; a partir de cierto punto el desgaste se acelera y el filo empieza a astillarse. Entonces hay que eliminar mucho más material al reafilar y a veces la herramienta ya no se puede recuperar. Estas señales indican que es momento de reafilar:
- una franja de desgaste en el flanco que se ensancha claramente, visible a simple vista o con lupa,
- peor acabado superficial o más rebabas,
- deriva dimensional: diámetro del agujero o espesor de pared acercándose al límite de tolerancia,
- aumento de la carga del husillo, del ruido o de las vibraciones,
- pequeños astillados en el filo o filo recrecido.
Consejo práctico: en producción en serie, registre la vida de la herramienta en número de piezas o tiempo de corte y cambie la herramienta a intervalos fijos, antes de que aparezcan daños visibles. Así se elimina poco material al reafilar y la herramienta admite más reafilados.
¿Cuántas veces se puede reafilar una fresa o broca de metal duro?
No hay un número único. Depende del diámetro, la longitud de corte, el grado de desgaste y el tipo de herramienta. La lógica general es:
- Fresas: al reafilar los filos periféricos el diámetro disminuye; si solo se reafila la cara frontal, el diámetro se mantiene y la herramienta se acorta. En trabajos con cotas críticas, el nuevo diámetro debe medirse y marcarse, y la corrección de herramienta del programa CNC actualizarse.
- Brocas: normalmente solo se reafila la punta; cada reafilado acorta la broca y el diámetro se mantiene. El ángulo de punta, los filos principales y el adelgazamiento del alma deben rectificarse según la geometría original.
- Escariadores: por la tolerancia de diámetro muy estrecha, el reafilado suele limitarse al chaflán de entrada y al frente.
Las herramientas más grandes y largas suelen admitir más reafilados; en diámetros pequeños el margen de reafilado es limitado. Una herramienta enviada a reafilar pronto siempre ofrece más reafilados que una enviada tarde.
Cómo se hace un reafilado profesional
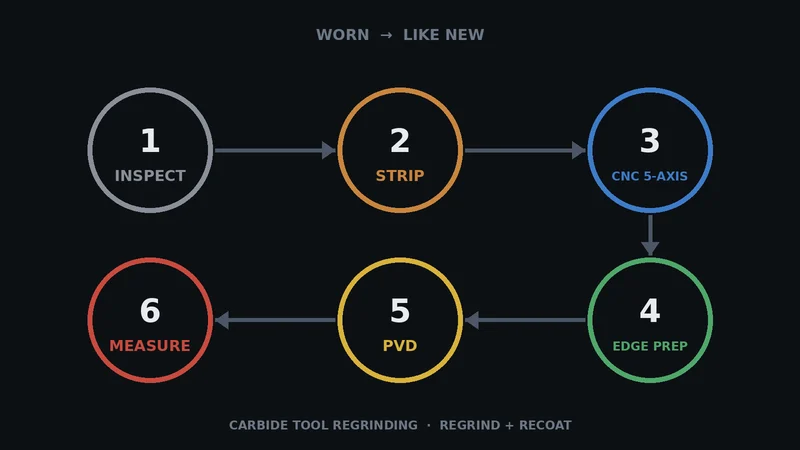
Reafilar no es simplemente “sacar filo” en una muela. El objetivo es recuperar la geometría original: ángulo de hélice, ángulo de desprendimiento, ángulos de incidencia, diámetro del núcleo y ángulo de punta. Los pasos resumidos en el esquema superior son:
- Inspección de entrada: se evalúan el desgaste y los daños para decidir si la herramienta es reafilable.
- Eliminación del recubrimiento (si es necesario): se retira el recubrimiento antiguo para que el nuevo se adhiera bien.
- Rectificado CNC: la geometría se regenera en una afiladora CNC de 5 ejes a partir de los datos originales de la herramienta.
- Preparación del filo: el filo se redondea de forma controlada, lo que aumenta su resistencia al microastillado.
- Nuevo recubrimiento: se aplica un recubrimiento PVD adecuado al material de la pieza.
- Medición: se miden el diámetro, los ángulos y el descentramiento antes de volver a producción.
¿Por qué volver a recubrir después del reafilado?
El rectificado elimina el recubrimiento de las caras rectificadas y deja el metal duro desnudo en el filo. Un filo sin recubrimiento no ofrece el rendimiento original, sobre todo en acero, inoxidable y acero templado. Por eso el nuevo recubrimiento es clave para lograr una vida útil cercana a la de una herramienta nueva. Explicamos la elección del recubrimiento en el artículo sobre recubrimientos para herramientas de metal duro y la preparación del filo en el artículo sobre Drag Finish.
¿Reafilar o comprar nueva? La lógica de costes
Valore el coste total, no solo el precio del reafilado. El reafilado suele compensar en herramientas de gran diámetro o largas, herramientas especiales de forma o escalonadas, herramientas con plazos de entrega largos y herramientas cuyo desgaste se detectó pronto. Una herramienta nueva puede ser mejor opción en herramientas estándar de diámetro pequeño, herramientas rotas o muy dañadas, o cuando un diámetro menor tras el reafilado no es aceptable. En todo caso, medir y documentar la herramienta reafilada es la forma más segura de evitar sorpresas en producción.
El reafilado en Geppetto
Geppetto fabrica herramientas de metal duro en afiladoras Walter Helitronic con el software Tool Studio y reafila con los mismos equipos. Cuando es necesario, el proceso incluye rectificado cilíndrico propio, preparación del filo Drag Finish y nuevo recubrimiento PVD; cada herramienta reafilada pasa el control final en un ZOLLER Genius 4. Para más detalles consulte la página del servicio de reafilado; para reajustar los parámetros de corte utilice nuestra calculadora de parámetros de corte.
Conclusión
Enviar las herramientas a reafilar a intervalos regulares antes de que se rompan, recuperar la geometría original y no omitir la preparación del filo ni el nuevo recubrimiento son las tres reglas básicas para obtener buenos resultados con herramientas reafiladas. Si desea que valoremos juntos si sus herramientas son reafilables, contáctenos: teléfono +90 216 394 41 10, WhatsApp +90 537 777 96 44, correo info@geppetto-tr.com.
Preguntas frecuentes
¿Cuándo hay que enviar una herramienta de metal duro a reafilar?
Cuando la franja de desgaste del flanco se ensancha claramente, empeora el acabado, las cotas se acercan al límite de tolerancia o aumentan la carga del husillo y las vibraciones. Lo ideal es cambiar las herramientas a intervalos fijos por número de piezas o tiempo de corte, antes de que se rompan.
¿Cuántas veces se puede reafilar una fresa o broca de metal duro?
No hay un número único: depende del diámetro, la longitud de corte, el grado de desgaste y el tipo de herramienta. Una herramienta enviada pronto pierde menos material y admite más reafilados.
¿Cambia el diámetro de la fresa después del reafilado?
Al reafilar los filos periféricos el diámetro disminuye; si solo se reafila la cara frontal, se mantiene y la herramienta se acorta. En trabajos con cotas críticas hay que medir el nuevo diámetro y actualizar la corrección en el programa CNC.
¿Por qué recubrir de nuevo una herramienta reafilada?
El rectificado elimina el recubrimiento de las caras rectificadas y deja el metal duro desnudo en el filo. El nuevo recubrimiento PVD es clave para una vida útil cercana a la de una herramienta nueva, sobre todo en acero, inoxidable y materiales templados.
¿Es más barato reafilar que comprar una herramienta nueva?
El reafilado suele compensar en herramientas de gran diámetro, largas, especiales o con plazos de entrega largos. En herramientas estándar de diámetro pequeño o rotas y muy dañadas, una herramienta nueva puede ser mejor opción.



