
Warum Nachschleifen wichtig ist
Ein hochwertiger VHM-Fräser, -Bohrer oder eine VHM-Reibahle hat das Ende seiner Lebensdauer nicht erreicht, nur weil die Schneiden verschlissen sind. Grundkörper, Schaft und Drallnuten sind meist noch in Ordnung; verschlissen sind nur die Schneidkanten und der Spitzenbereich. Richtig und rechtzeitig durchgeführt, verschafft das Nachschleifen von Hartmetallwerkzeugen dem Werkzeug ein neues Standzeitleben und kann das Werkzeugbudget spürbar entlasten. Wie groß der Nutzen ist, hängt jedoch direkt davon ab, wann das Werkzeug aus der Maschine genommen und wie es nachgeschliffen wird.
Wann sollte nachgeschliffen werden? Verschleißmerkmale
Der häufigste Fehler ist, ein Werkzeug so lange einzusetzen, bis es bricht oder ein Teil zu Ausschuss wird. Mit fortschreitendem Verschleiß steigen Schnittkräfte und Wärme; ab einem gewissen Punkt beschleunigt sich der Verschleiß und die Schneide beginnt auszubrechen. Dann muss beim Nachschleifen deutlich mehr Material abgetragen werden – manchmal ist das Werkzeug gar nicht mehr nachschleifbar. Diese Anzeichen zeigen, dass es Zeit ist:
- eine deutlich breiter werdende Verschleißmarke an der Freifläche, mit bloßem Auge oder Lupe sichtbar,
- schlechtere Oberflächengüte oder zunehmende Gratbildung,
- Maßabweichung: Bohrungsdurchmesser oder Wandstärke nähern sich der Toleranzgrenze,
- steigende Spindellast, Geräusche oder Vibrationen,
- kleine Ausbrüche an der Schneide oder Aufbauschneiden.
Praxistipp: Erfassen Sie in der Serienfertigung die Standzeit als Stückzahl oder Schnittzeit und wechseln Sie das Werkzeug in einem festen Intervall, bevor sichtbare Schäden entstehen. So wird beim Nachschleifen wenig Material abgetragen und das Werkzeug lässt sich öfter nachschleifen.
Wie oft lassen sich VHM-Fräser und -Bohrer nachschleifen?
Eine pauschale Zahl gibt es nicht. Sie hängt von Durchmesser, Schneidenlänge, Verschleißzustand und Werkzeugtyp ab. Die Grundlogik:
- Fräser: Werden die Umfangsschneiden nachgeschliffen, verringert sich der Durchmesser; wird nur die Stirn nachgeschliffen, bleibt der Durchmesser erhalten und das Werkzeug wird kürzer. Bei maßkritischen Arbeiten sollte der neue Durchmesser gemessen und gekennzeichnet sowie die Werkzeugkorrektur im CNC-Programm angepasst werden.
- Bohrer: In der Regel wird nur die Spitze nachgeschliffen; jeder Nachschliff verkürzt das Werkzeug, der Durchmesser bleibt gleich. Spitzenwinkel, Hauptschneiden und Ausspitzung müssen nach der Originalgeometrie geschliffen werden.
- Reibahlen: Wegen der sehr engen Durchmessertoleranz beschränkt sich der Nachschliff meist auf den Anschnitt und die Stirn.
Größere und längere Werkzeuge lassen sich meist öfter nachschleifen, bei kleinen Durchmessern ist die Nachschleifzugabe begrenzt. Ein früh eingeschicktes Werkzeug bietet immer mehr Nachschliffe als ein spät eingeschicktes.
So läuft ein professioneller Nachschliff ab
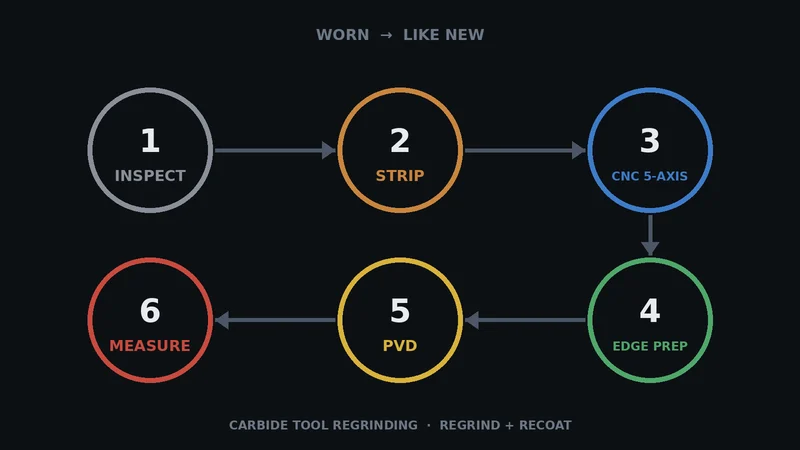
Nachschleifen heißt nicht einfach, Schneiden an einer Scheibe „scharf zu machen“. Ziel ist, die Originalgeometrie wiederherzustellen: Drallwinkel, Spanwinkel, Freiwinkel, Kerndurchmesser und Spitzenwinkel. Die Schritte aus der Grafik oben:
- Eingangsprüfung: Verschleiß und Schäden werden bewertet, um über die Nachschleifbarkeit zu entscheiden.
- Entschichten (bei Bedarf): Die alte Schicht wird entfernt, damit die neue gut haftet.
- CNC-Schleifen: Die Geometrie wird auf einer 5-Achs-CNC-Werkzeugschleifmaschine anhand der Originaldaten neu erzeugt.
- Kantenpräparation: Die Schneide wird kontrolliert verrundet und dadurch widerstandsfähiger gegen Mikroausbrüche.
- Neubeschichtung: Eine zum Werkstoff passende PVD-Schicht wird aufgebracht.
- Messung: Durchmesser, Winkel und Rundlauf werden gemessen, bevor das Werkzeug wieder eingesetzt wird.
Warum nach dem Nachschleifen neu beschichten?
Beim Schleifen wird die Schicht an den geschliffenen Flächen entfernt, an der Schneide liegt blankes Hartmetall frei. Eine unbeschichtete Schneide erreicht nicht die ursprüngliche Leistung – besonders in Stahl, Edelstahl und gehärtetem Stahl. Die Neubeschichtung ist daher entscheidend, um eine Standzeit nahe am Neuwerkzeug zu erreichen. Die Schichtauswahl erklären wir im Artikel zu Beschichtungen für VHM-Werkzeuge, die Kantenpräparation im Artikel zu Drag Finish.
Nachschleifen oder neu kaufen? Die Kostenlogik
Betrachten Sie die Gesamtkosten, nicht nur den Nachschleifpreis. Nachschleifen lohnt sich meist bei großen oder langen Werkzeugen, Sonder- und Stufenwerkzeugen, Werkzeugen mit langer Lieferzeit und Werkzeugen, deren Verschleiß früh erkannt wurde. Ein Neuwerkzeug kann sinnvoller sein bei kleinen Standardwerkzeugen, gebrochenen oder stark beschädigten Werkzeugen oder wenn ein kleinerer Durchmesser nach dem Nachschliff nicht akzeptabel ist. In jedem Fall ist das Messen und Dokumentieren des nachgeschliffenen Werkzeugs der sicherste Weg, Überraschungen in der Fertigung zu vermeiden.
Nachschleifen bei Geppetto
Geppetto fertigt VHM-Werkzeuge auf Walter Helitronic Schleifmaschinen mit der Software Tool Studio und schleift auf derselben Ausrüstung nach. Bei Bedarf gehören hauseigenes Rundschleifen, Kantenpräparation mit Drag Finish und PVD-Neubeschichtung dazu; jedes nachgeschliffene Werkzeug durchläuft die Endkontrolle auf einem ZOLLER Genius 4. Details finden Sie auf der Seite Nachschleifservice; zum Anpassen der Schnittdaten nutzen Sie unseren Schnittdatenrechner.
Fazit
Werkzeuge rechtzeitig und in festen Intervallen einschicken, die Originalgeometrie wiederherstellen und weder Kantenpräparation noch Neubeschichtung auslassen – das sind die drei Grundregeln für gute Ergebnisse mit nachgeschliffenen Werkzeugen. Wenn Sie prüfen lassen möchten, ob Ihre Werkzeuge nachschleifbar sind, kontaktieren Sie uns: Telefon +90 216 394 41 10, WhatsApp +90 537 777 96 44, E-Mail info@geppetto-tr.com.
Häufige Fragen
Wann sollte ein VHM-Werkzeug zum Nachschleifen?
Wenn die Verschleißmarke an der Freifläche deutlich breiter wird, die Oberflächengüte nachlässt, Maße an die Toleranzgrenze kommen oder Spindellast und Vibrationen steigen. Am besten wechselt man Werkzeuge in festen Intervallen nach Stückzahl oder Schnittzeit, bevor sie brechen.
Wie oft kann ein VHM-Fräser oder -Bohrer nachgeschliffen werden?
Eine feste Zahl gibt es nicht; sie hängt von Durchmesser, Schneidenlänge, Verschleißfortschritt und Werkzeugtyp ab. Früh eingeschickte Werkzeuge verlieren weniger Material und lassen sich öfter nachschleifen.
Ändert sich der Fräserdurchmesser nach dem Nachschleifen?
Beim Nachschleifen der Umfangsschneiden wird der Durchmesser kleiner; beim reinen Stirnschliff bleibt er erhalten und das Werkzeug wird kürzer. Bei maßkritischen Arbeiten den neuen Durchmesser messen und die Werkzeugkorrektur im CNC-Programm anpassen.
Warum sollte ein nachgeschliffenes Werkzeug neu beschichtet werden?
Das Schleifen entfernt die Beschichtung an den geschliffenen Flächen und legt das Hartmetall an der Schneide frei. Eine PVD-Neubeschichtung ist entscheidend für eine Standzeit nahe am Neuwerkzeug, besonders in Stahl, Edelstahl und gehärteten Werkstoffen.
Ist Nachschleifen günstiger als ein neues Werkzeug?
Bei großen, langen, Sonder- und Formwerkzeugen oder langen Lieferzeiten lohnt sich Nachschleifen meist. Bei kleinen Standardwerkzeugen oder gebrochenen und stark beschädigten Werkzeugen kann ein neues Werkzeug sinnvoller sein.



