
VHM-Fräser für Edelstahl
Alle Vollhartmetall-Fräserserien unseres Katalogs mit Anwendungsbereich Edelstahl (ISO M) – Durchmesser, Schneidenzahl, Beschichtung, Härtegrenze und Schnittdaten aus dem Katalog 2026 in einer Tabelle.
Welcher Fräser für Edelstahl passt, hängt von der Bearbeitung (Nuten, Seitenfräsen, Schruppen), der benötigten Auskraglänge und der Härte des Werkstücks ab. Die folgenden Serien sind die Geppetto-Fräser, deren Anwendungsbereich Edelstahl umfasst. Jede Zeile verlinkt auf die Produktseite mit Maßtabellen und Schnittdaten.
Kurzer Auswahlleitfaden
- Allgemeines Nuten- und Seitenfräsen: MS-Serie (Z2, Z3, Z4) und MR-Serie mit Eckenradius.
- Hohes Zeitspanvolumen: Schruppfräser MC, MC (Z4) und MRS mit Spanteilerprofil.
- Tiefe Taschen und hohe Wände: lange Serien MLR, MSXM, MCL, MCX und MRC.
- Polierte Ausführung: MPR-Serie.
Angebot anfordern / Zeichnung senden
Betreff: VHM-Fräser für Edelstahl. Schreiben Sie uns per WhatsApp oder E-Mail und senden Sie Ihre Zeichnung oder eine bemaßte Skizze mit. Der Produkt-/Seitenname wird automatisch übernommen – ergänzen Sie nur Werkstoff, Maß und Menge.
- 1Zeichnung oder Maße
- 2Werkstoff und Menge
- 3Rückmeldung zu Angebot und Machbarkeit
Serien im Vergleich
| Serie | Durchmesser | Z | Beschichtung | Drallwinkel | Härte | Schnittdaten · ISO M |
|---|---|---|---|---|---|---|
| MS (Z2)Glatte Schneide, Normalausführung | Ø3 - Ø20 | 2 | AlTiN | 35° | <48 HRC | Vc (m/min): 60–170 fz (mm/Zahn): 0,003–0,18 |
| MS (Z3)Glatte Schneide, Normalausführung | Ø3 - Ø20 | 3 | AlTiN | 35° | <48 HRC | Vc (m/min): 60–170 fz (mm/Zahn): 0,003–0,18 |
| MS (Z4)Glatte Schneide, Normalausführung | Ø3 - Ø20 | 4 | AlTiN | 35° | <48 HRC | Vc (m/min): 60–170 fz (mm/Zahn): 0,003–0,18 |
| MR (Z4)Mit Eckenradius, Normalausführung | Ø3 - Ø20 | 4 | AlTiN | 35° | <48 HRC | – |
| MPR (Z4)Glatte Schneide, poliert | Ø3 - Ø20 | 4 | AlTiN | 35° | <48 HRC | n (min⁻¹): 1100–14000 Vf (mm/min): 260–1060 |
| MLR (Z4)Langer Hals, mit Eckenradius | Ø3 - Ø16 | 4 | AlTiN | 35° | <48 HRC | – |
| MSXM (Z4)Extralang | Ø3 - Ø20 | 4 | AlCrN | 35° | <48 HRC | n (min⁻¹): 1100–14000 Vf (mm/min): 260–1060 |
| MC (Z4)Hochleistungs-Schruppfräser | Ø6 - Ø20 | 4 | AlCrN | ~45° | <56 HRC | – |
| MC (Z6)Hochleistungs-Schruppfräser | Ø6 - Ø20 | 6 | TiSiN | ~45° | <56 HRC | – |
| MRS (Z4)Schruppfräser mit Spanteilerprofil | Ø6 - Ø20 | 4 | AlCrN | ~45° | <56 HRC | Vc (m/min): 60–170 fz (mm/Zahn): 0,006–0,36 |
| MRS (Z6)Schruppfräser mit Spanteilerprofil | Ø6 - Ø20 | 6 | AlCrN | ~45° | <56 HRC | Vc (m/min): 60–170 fz (mm/Zahn): 0,006–0,36 |
| MCL (Z4)Schruppfräser mit langem Hals | Ø3 - Ø16 | 4 | AlTiN | ~45° | <56 HRC | – |
| MCL (Z6)Schruppfräser mit langem Hals | Ø6 - Ø20 | 6 | TiSiN | ~45° | <56 HRC | – |
| MCX (Z4)Extralange Schruppfräser | Ø3 - Ø12 | 4 | AlTiN | ~45° | <56 HRC | – |
| MRC (Z4)Schruppen mit langem Hals, mit Eckenradius | Ø6 - Ø20 | 4 | TiSiN | ~45° | <56 HRC | – |
| MF1C (Z4)Beschichtete Fräser für den allgemeinen Einsatz | Ø3 - Ø12 | 4 | AlCrN | – | – | Vc (m/min): 80–150 fz (mm/Zahn): 0,012–0,08 |
Die Werte sind Startempfehlungen; passen Sie sie an Maschinensteifigkeit, Spannung, Werkzeuglänge und Kühlung an.
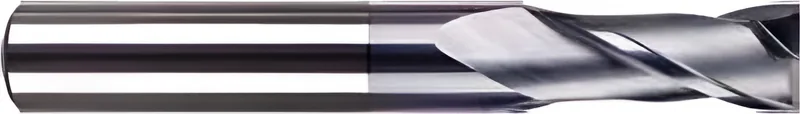
MS-Serie (Z2)
Glatte Schneide, Normalausführung
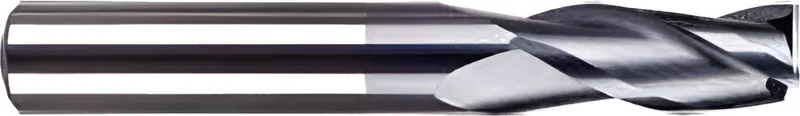
MS-Serie (Z3)
Glatte Schneide, Normalausführung
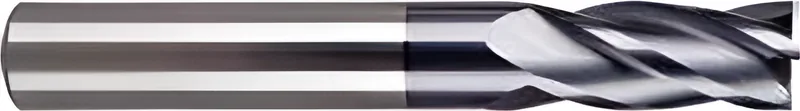
MS-Serie (Z4)
Glatte Schneide, Normalausführung
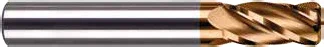
MR-Serie
Mit Eckenradius, Normalausführung
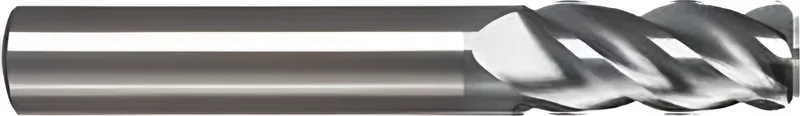
MPR-Serie (Z4)
Glatte Schneide, poliert
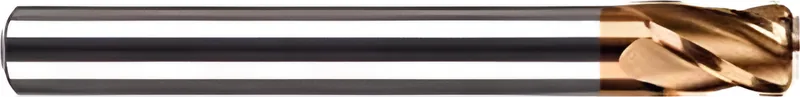
MLR-Serie (Z4)
Langer Hals, mit Eckenradius
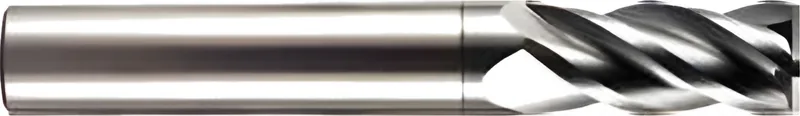
MSXM-Serie (Z4)
Extralang
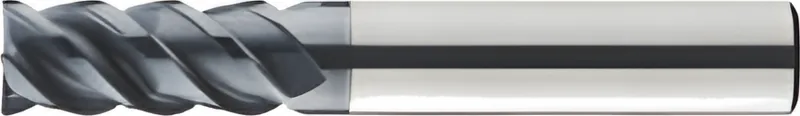
MC-Serie (Z4)
Hochleistungs-Schruppfräser
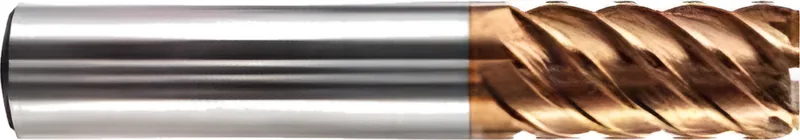
MC-Serie
Hochleistungs-Schruppfräser
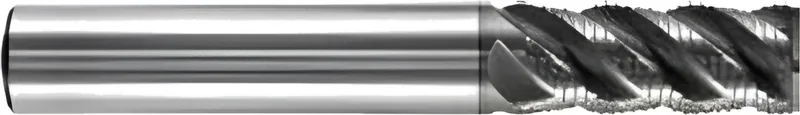
MRS-Serie (Z4)
Schruppfräser mit Spanteilerprofil
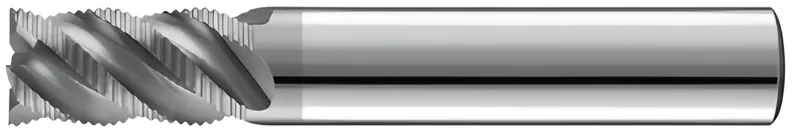
MRS-Serie (Z6)
Schruppfräser mit Spanteilerprofil
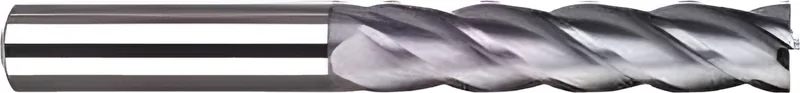
MCL-Serie (Z4)
Schruppfräser mit langem Hals
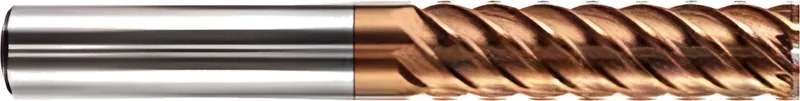
MCL-Serie (Z6)
Schruppfräser mit langem Hals

MCX-Serie
Extralange Schruppfräser

MRC-Serie (Z4)
Schruppen mit langem Hals, mit Eckenradius
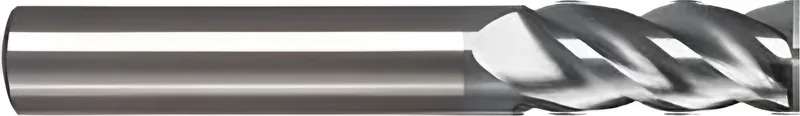
MF1C-Serie (Z4)
Beschichtete Fräser für den allgemeinen Einsatz
Kurzvideo: Fertigung und Nachschleifen
VHM-Fräser, D32 · D52 · D82 Bohrer mit Innenkühlung, Reibahlen, Sonder-Stufenwerkzeuge und Nachschleifen auf Walter Helitronic – ein 32-sekündiges Kurzvideo.
Häufige Fragen
Welche Serien eignen sich für das Fräsen von Edelstahl?
Unser Katalog enthält 16 Serien für diese Anwendung: MS (Z2), MS (Z3), MS (Z4), MR (Z4), MPR (Z4), MLR (Z4), MSXM (Z4), MC (Z4), MC (Z6), MRS (Z4), MRS (Z6), MCL (Z4), MCL (Z6), MCX (Z4), MRC (Z4), MF1C (Z4). Durchmesserbereich insgesamt: Ø3–Ø20 mm.
Welche Beschichtungen gibt es in diesen Serien?
Die Serien auf dieser Seite gibt es mit: AlTiN (Hohe Hitzebeständigkeit), AlCrN (Verschleißfestigkeit), TiSiN (Extreme Härte).
Welche Schnittdaten nennt der Katalog für ISO M?
Laut den Tabellen des Produktkatalogs 2026 (min.–max.): MS (Z2): Vc (m/min) 60–170, fz (mm/Zahn) 0,003–0,18; MS (Z3): Vc (m/min) 60–170, fz (mm/Zahn) 0,003–0,18; MS (Z4): Vc (m/min) 60–170, fz (mm/Zahn) 0,003–0,18; MRS (Z4): Vc (m/min) 60–170, fz (mm/Zahn) 0,006–0,36; MRS (Z6): Vc (m/min) 60–170, fz (mm/Zahn) 0,006–0,36; MF1C (Z4): Vc (m/min) 80–150, fz (mm/Zahn) 0,012–0,08. Die Werte sind Startempfehlungen; passen Sie sie an Maschine, Spannung und Kühlung an.
Bis zu welcher Härte sind die Serien einsetzbar?
Härtegrenzen laut Katalog: <48 HRC: MS (Z2), MS (Z3), MS (Z4), MR (Z4), MPR (Z4), MLR (Z4), MSXM (Z4); <56 HRC: MC (Z4), MC (Z6), MRS (Z4), MRS (Z6), MCL (Z4), MCL (Z6), MCX (Z4), MRC (Z4).
Wie berechne ich Drehzahl und Vorschub für Edelstahl?
Übernehmen Sie Vc und fz aus der Tabelle in unseren Schnittdatenrechner; er berechnet Drehzahl (n) und Vorschubgeschwindigkeit (Vf) für Ihren Durchmesser.
Wie erhalte ich ein Angebot oder sende eine Zeichnung?
Schreiben Sie uns über den Bereich „Angebot anfordern / Zeichnung senden“ auf dieser Seite per WhatsApp (+90 537 777 96 44) oder E-Mail (info@geppetto-tr.com); Ihre Zeichnung können Sie anhängen. Der Produkt- bzw. Seitenname wird automatisch in die Nachricht übernommen. Alternativ nutzen Sie das Anfrageformular.
Angebot anfordern / Zeichnung senden
Betreff: VHM-Fräser für Edelstahl. Schreiben Sie uns per WhatsApp oder E-Mail und senden Sie Ihre Zeichnung oder eine bemaßte Skizze mit. Der Produkt-/Seitenname wird automatisch übernommen – ergänzen Sie nur Werkstoff, Maß und Menge.
- 1Zeichnung oder Maße
- 2Werkstoff und Menge
- 3Rückmeldung zu Angebot und Machbarkeit