
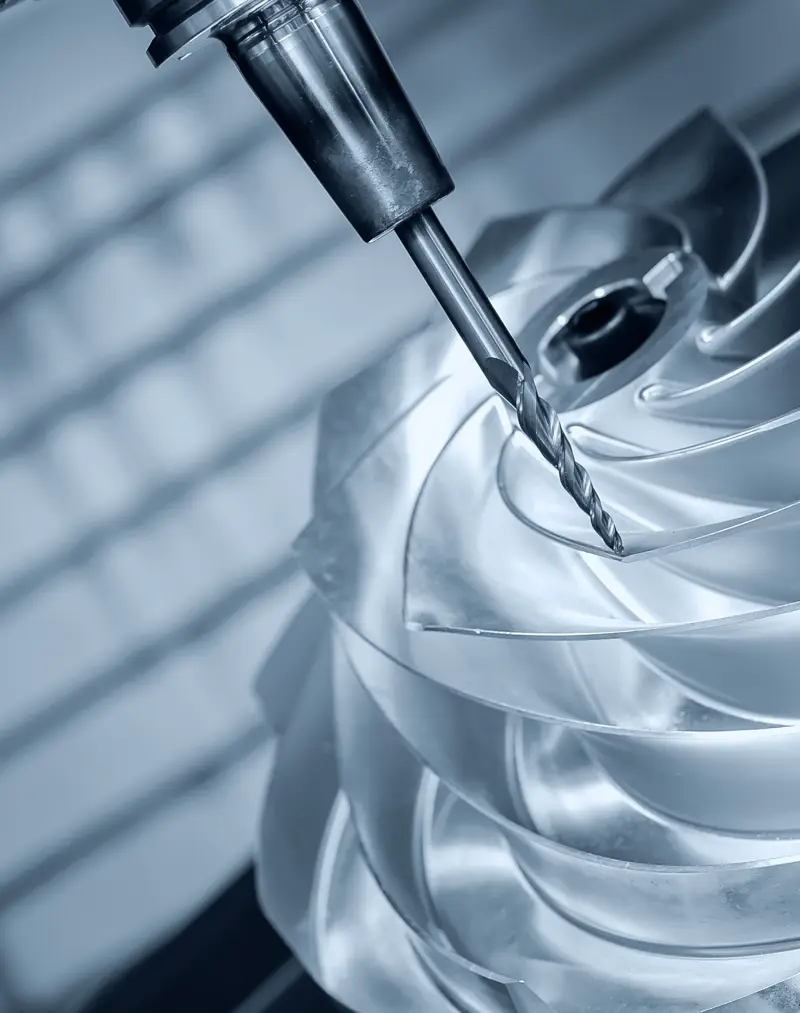
سری متههای کاربید – Geppetto
متههای کاربید یکپارچه Geppetto: خنککاری داخلی و خارجی در طولهای 3xD، 5xD و 8xD، مته NC، مرغک و پلهای. از Ø1 تا Ø20 با داده برش کاتالوگ.
مته کاربید کاملاً از کاربید تنگستن سینترشده سنگزنی میشود و با سرعت برش بسیار بالاتر و عمر بیشتر از مته HSS کار میکند. Geppetto متهها را روی ماشین سنگزنی ابزار CNC میسازد؛ قطر مته با تلرانس m7 و قطر دنباله h6. مته مناسب بر اساس عمق سوراخ (3xD، 5xD، 8xD)، امکان خنککاری ماشین، جنس قطعه و کیفیت سوراخ انتخاب میشود.
انواع مته کاربید
- مته با خنککاری داخلی: D32 (3xD)، D52 (5xD)، D82 (8xD) Ø3–Ø20؛ DT50 و DT80 Ø1–Ø2.9 برای قطرهای کوچک.
- مته با خنککاری خارجی: D30 (3xD) و D50 (5xD) Ø3–Ø20.
- نقطهزنی و مرغک: NC90 Ø5–Ø20، مرغک DC Ø0.5–Ø6.3.
- پلهای: D181 و D181F کوتاه ۹۰° Ø2.5–Ø14؛ ویژه طبق نقشه.
- مواد خاص: سری DK برای کولار، سری DSF با شیار مستقیم.
درخواست قیمت / ارسال نقشه
موضوع: سری متههای کاربید – Geppetto. از طریق واتساپ یا ایمیل به ما پیام دهید و نقشه فنی یا طرح اندازهدار را پیوست کنید. نام محصول/صفحه بهطور خودکار اضافه میشود – فقط جنس قطعه، اندازه و تعداد را بنویسید.
- 1نقشه یا ابعاد
- 2جنس قطعه و تعداد
- 3پاسخ درباره قیمت و امکان ساخت
Internal or external coolant?
On internal-coolant carbide drills (D32, D52, D82, DT50, DT80) coolant reaches the tip through channels in the tool. It cools the cutting zone and pushes chips out of the flutes. For 5xD and deeper holes, long-chipping materials such as stainless steel, and high-feed production, internal coolant is the first choice – provided the machine has through-spindle coolant.
If the machine has no through-spindle coolant, use external-coolant D30 and D50. Aim nozzles at the tip and use peck cycles in deep holes to avoid chip packing.
Coating and material choice
Standard series use AlTiN coating. AlTiN offers high heat resistance and works well in steel, alloy steel, stainless steel and cast iron. For Kevlar and composites, sharp uncoated or AlCrN-coated DK and DSF series are preferred. For aluminium and non-ferrous metals, uncoated or suitably coated special drills can be made.
What to watch when choosing a carbide drill
Divide hole depth by diameter: up to 3xD a short drill is stiffer and gives better hole quality. Do not choose a longer drill than needed. In deep holes, a short pilot of the same diameter extends life. Use a low-runout hydraulic or shrink holder; runout is the carbide drill’s worst enemy. Start from catalogue cutting data and use our calculator for speed and feed. Worn carbide drills can be reground to original geometry with our regrinding service.
مقایسه سریها
| سری | قطر | Z | پوشش | داده برش · ISO P | داده برش · ISO M |
|---|---|---|---|---|---|
| D32 (Z2)3xD، خنککاری داخلی | Ø3 - Ø20 | 2 | AlTiN | – | – |
| D52 (Z2)5xD، خنککاری داخلی | Ø3 - Ø20 | 2 | AlTiN | – | – |
| D82 (Z2)8xD، خنککاری داخلی | Ø3 - Ø20 | 2 | AlTiN | – | – |
| DT50 (Z2)5xD، خنککاری داخلی | Ø1 - Ø2.9 | 2 | AlTiN | – | – |
| DT80 (Z2)8xD، خنککاری داخلی | Ø1 - Ø2.9 | 2 | AlTiN | – | – |
| D30 (Z2)3xD، خنککاری خارجی | Ø3 - Ø20 | 2 | AlTiN | – | – |
| D50 (Z2)5xD، خنککاری خارجی | Ø3 - Ø20 | 2 | AlTiN | – | – |
| NC90 (Z2)متههای نقطهزن NC | Ø5 - Ø20 | 2 | AlTiN | – | – |
| D181 (Z2)مته پلهای کوتاه کاربید یکپارچه 90° | Ø2.5 - Ø14 | 2 | بدون پوشش | – | – |
| D181F (Z2)مته پلهای کوتاه کاربید یکپارچه 90° | Ø2.5 - Ø14 | 2 | AlCrN | – | – |
| DC (Z2)مته مرغک کاربایدی | Ø0.5 - Ø6.3 | 2 | بدون پوشش | – | – |
| DK (Z2)مته برای کولار | Ø3 - Ø12 | 2 | بدون پوشش / AlCrN | – | – |
| DSF (Z2)مته با 2 شیار مستقیم | Ø2 - Ø16 | 2 | بدون پوشش / AlCrN | – | – |
این مقادیر پیشنهاد شروع هستند؛ آنها را بر اساس صلبیت دستگاه، بستن قطعه، طول ابزار و خنککاری تنظیم کنید.
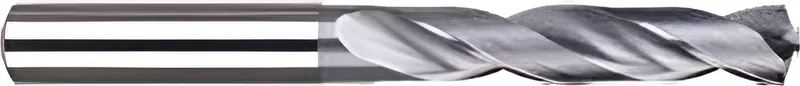
سری D32
3xD، خنککاری داخلی

سری D52
5xD، خنککاری داخلی

سری D82
8xD، خنککاری داخلی
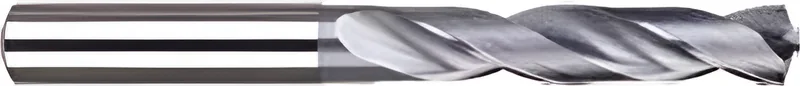
سری DT50
5xD، خنککاری داخلی
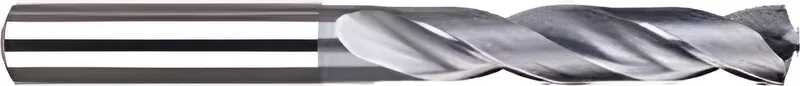
سری DT80
8xD، خنککاری داخلی
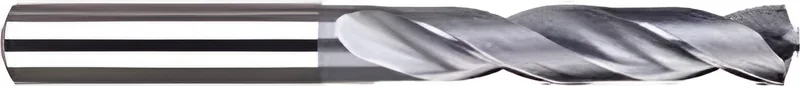
سری D30
3xD، خنککاری خارجی

سری D50
5xD، خنککاری خارجی
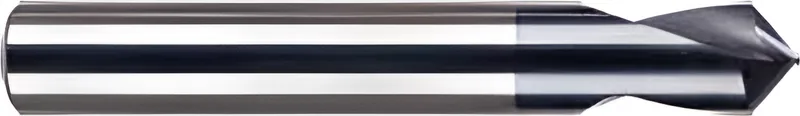
سری NC90
متههای نقطهزن NC
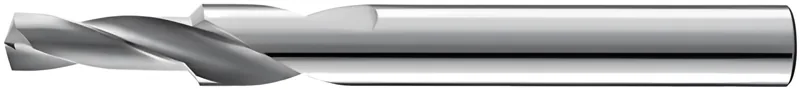
سری D181
مته پلهای کوتاه کاربید یکپارچه 90°
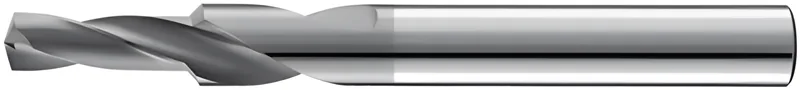
سری D181F
مته پلهای کوتاه کاربید یکپارچه 90°
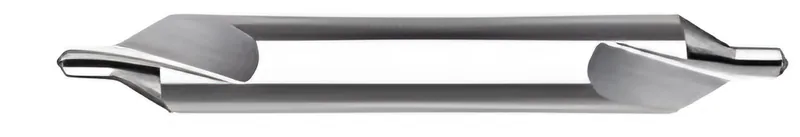
سری DC
مته مرغک کاربایدی
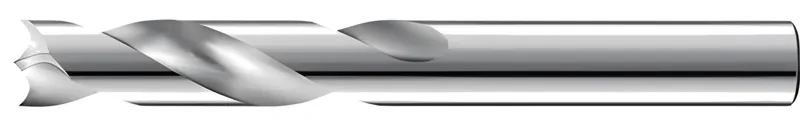
سری DK
مته برای کولار
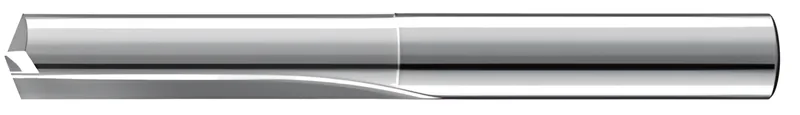
سری DSF
مته با 2 شیار مستقیم
صفحات مرتبط
- مته کاربید با خنککاری داخلی
- راهبههای کاربید یکپارچه
- ابزار کاربید سفارشی طبق نقشه
- سری فرزهای کاربید – Geppetto
- مقاله فنی: متههای کاربایدی با خنککاری داخلی: انتخاب و کاربرد متههای 3xD، 5xD و 8xD
- محاسبهگر سرعت و پیشروی
- تیزکاری
- مقاله فنی: راهنمای تیزکاری مجدد ابزار کاربایدی: چه زمانی، چند بار و چرا پوششدهی مجدد؟
- همه متههای کاربایدی
پرسشهای متداول
کدام سریها برای مته کاربید مناسباند؟
کاتالوگ ما برای این کاربرد 13 سری دارد: D32 (Z2), D52 (Z2), D82 (Z2), DT50 (Z2), DT80 (Z2), D30 (Z2), D50 (Z2), NC90 (Z2), D181 (Z2), D181F (Z2), DC (Z2), DK (Z2), DSF (Z2). بازه قطر کلی: Ø0.5–Ø20 mm.
در این سریها چه پوششهایی موجود است؟
سریهای این صفحه با این گزینهها موجودند: AlTiN (مقاومت حرارتی بالا), بدون پوشش, AlCrN (مقاومت در برابر سایش).
تفاوت مته کاربید با HSS؟
کاربید بسیار سختتر است و در دمای بالاتر برش را نگه میدارد — سرعت و پیشروی بیشتر و عمر طولانیتر، با نیاز به گیرهبندی صلب و لنگی کم.
کدامها خنککاری داخلی دارند؟
D32، D52 و D82 Ø3–Ø20 و DT50 و DT80 Ø1–Ø2.9. D30 و D50 خارجیاند.
قطر غیراستاندارد یا پلهای میسازید؟
بله. طبق نقشه یا طرح اندازهدار مته پلهای و پروفیل ویژه میسازیم.
چطور قیمت بخواهم یا نقشه بفرستم؟
از بخش «درخواست قیمت / ارسال نقشه» در این صفحه در واتساپ (+90 537 777 96 44) یا ایمیل (info@geppetto-tr.com) پیام دهید؛ میتوانید نقشه را پیوست کنید. نام محصول یا صفحه خودکار اضافه میشود. میتوانید از فرم درخواست هم استفاده کنید.
درخواست قیمت / ارسال نقشه
موضوع: سری متههای کاربید – Geppetto. از طریق واتساپ یا ایمیل به ما پیام دهید و نقشه فنی یا طرح اندازهدار را پیوست کنید. نام محصول/صفحه بهطور خودکار اضافه میشود – فقط جنس قطعه، اندازه و تعداد را بنویسید.
- 1نقشه یا ابعاد
- 2جنس قطعه و تعداد
- 3پاسخ درباره قیمت و امکان ساخت