

VHM-Bohrerserien – Geppetto
Geppetto Vollhartmetallbohrer: Innen- und Außenkühlung in 3xD-, 5xD- und 8xD-Längen, NC-Anbohrer, Zentrier- und Stufenbohrer. Von Ø1 bis Ø20, mit Katalog-Schnittdaten.
Ein VHM-Bohrer wird vollständig aus gesintertem Wolframkarbid geschliffen und läuft mit deutlich höheren Schnittgeschwindigkeiten und längerer Standzeit als HSS-Bohrer. Geppetto fertigt VHM-Bohrer auf einer CNC-Werkzeugschleifmaschine; Bohrdurchmesser auf m7, Schaftdurchmesser auf h6. Der passende Bohrer richtet sich nach Bohrtiefe (3xD, 5xD, 8xD), Kühlmöglichkeit der Maschine, Werkstoff und geforderter Bohrungsqualität.
VHM-Bohrerarten
- Innengekühlte VHM-Bohrer: D32 (3xD), D52 (5xD), D82 (8xD) Ø3–Ø20; DT50 und DT80 Ø1–Ø2,9 für kleine Durchmesser.
- Außengekühlte VHM-Bohrer: D30 (3xD) und D50 (5xD) Ø3–Ø20.
- Anbohren und Zentrieren: NC90-Anbohrer Ø5–Ø20, DC-VHM-Zentrierbohrer Ø0,5–Ø6,3.
- Stufenbohrer: D181 und D181F kurze 90°-Stufenbohrer Ø2,5–Ø14; Sonderstufenbohrer nach Zeichnung.
- Sonderwerkstoffe: DK-Serie für Kevlar, geradegenutete DSF-Serie.
Angebot anfordern / Zeichnung senden
Betreff: VHM-Bohrerserien – Geppetto. Schreiben Sie uns per WhatsApp oder E-Mail und senden Sie Ihre Zeichnung oder eine bemaßte Skizze mit. Der Produkt-/Seitenname wird automatisch übernommen – ergänzen Sie nur Werkstoff, Maß und Menge.
- 1Zeichnung oder Maße
- 2Werkstoff und Menge
- 3Rückmeldung zu Angebot und Machbarkeit
Internal or external coolant?
On internal-coolant carbide drills (D32, D52, D82, DT50, DT80) coolant reaches the tip through channels in the tool. It cools the cutting zone and pushes chips out of the flutes. For 5xD and deeper holes, long-chipping materials such as stainless steel, and high-feed production, internal coolant is the first choice – provided the machine has through-spindle coolant.
If the machine has no through-spindle coolant, use external-coolant D30 and D50. Aim nozzles at the tip and use peck cycles in deep holes to avoid chip packing.
Coating and material choice
Standard series use AlTiN coating. AlTiN offers high heat resistance and works well in steel, alloy steel, stainless steel and cast iron. For Kevlar and composites, sharp uncoated or AlCrN-coated DK and DSF series are preferred. For aluminium and non-ferrous metals, uncoated or suitably coated special drills can be made.
What to watch when choosing a carbide drill
Divide hole depth by diameter: up to 3xD a short drill is stiffer and gives better hole quality. Do not choose a longer drill than needed. In deep holes, a short pilot of the same diameter extends life. Use a low-runout hydraulic or shrink holder; runout is the carbide drill’s worst enemy. Start from catalogue cutting data and use our calculator for speed and feed. Worn carbide drills can be reground to original geometry with our regrinding service.
Serien im Vergleich
| Serie | Durchmesser | Z | Beschichtung | Schnittdaten · ISO P | Schnittdaten · ISO M |
|---|---|---|---|---|---|
| D32 (Z2)3xD, mit innerer Kühlmittelzufuhr | Ø3 - Ø20 | 2 | AlTiN | – | – |
| D52 (Z2)5xD, mit innerer Kühlmittelzufuhr | Ø3 - Ø20 | 2 | AlTiN | – | – |
| D82 (Z2)8xD, mit innerer Kühlmittelzufuhr | Ø3 - Ø20 | 2 | AlTiN | – | – |
| DT50 (Z2)5xD, mit innerer Kühlmittelzufuhr | Ø1 - Ø2,9 | 2 | AlTiN | – | – |
| DT80 (Z2)8xD, mit innerer Kühlmittelzufuhr | Ø1 - Ø2,9 | 2 | AlTiN | – | – |
| D30 (Z2)3xD, ohne innere Kühlung | Ø3 - Ø20 | 2 | AlTiN | – | – |
| D50 (Z2)5xD, ohne innere Kühlung | Ø3 - Ø20 | 2 | AlTiN | – | – |
| NC90 (Z2)NC-Anbohrer | Ø5 - Ø20 | 2 | AlTiN | – | – |
| D181 (Z2)Kurzer VHM-Stufenbohrer 90° | Ø2,5 - Ø14 | 2 | Unbeschichtet | – | – |
| D181F (Z2)Kurzer VHM-Stufenbohrer 90° | Ø2,5 - Ø14 | 2 | AlCrN | – | – |
| DC (Z2)Hartmetall-Zentrierbohrer | Ø0,5 - Ø6,3 | 2 | Unbeschichtet | – | – |
| DK (Z2)Bohrer für Kevlar | Ø3 - Ø12 | 2 | Unbeschichtet / AlCrN | – | – |
| DSF (Z2)Bohrer mit 2 geraden Spannuten | Ø2 - Ø16 | 2 | Unbeschichtet / AlCrN | – | – |
Die Werte sind Startempfehlungen; passen Sie sie an Maschinensteifigkeit, Spannung, Werkzeuglänge und Kühlung an.
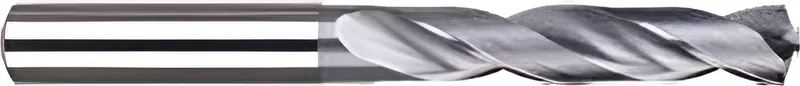
D32-Serie
3xD, mit innerer Kühlmittelzufuhr

D52-Serie
5xD, mit innerer Kühlmittelzufuhr

D82-Serie
8xD, mit innerer Kühlmittelzufuhr
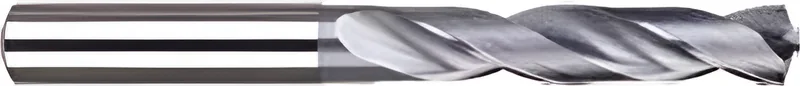
DT50-Serie
5xD, mit innerer Kühlmittelzufuhr
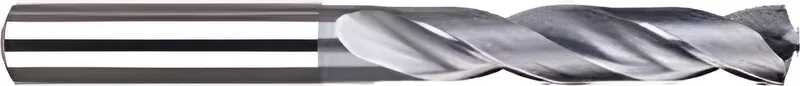
DT80-Serie
8xD, mit innerer Kühlmittelzufuhr
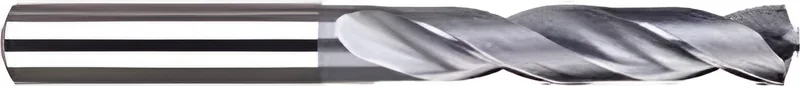
D30-Serie
3xD, ohne innere Kühlung

D50-Serie
5xD, ohne innere Kühlung
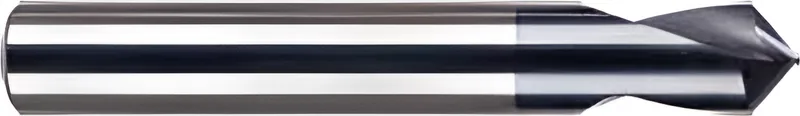
NC90-Serie
NC-Anbohrer
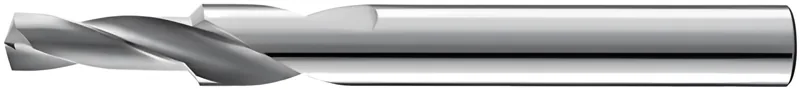
D181-Serie
Kurzer VHM-Stufenbohrer 90°
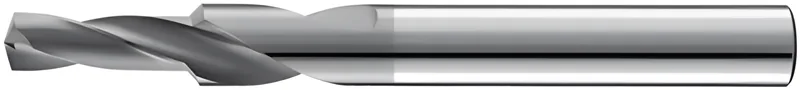
D181F-Serie
Kurzer VHM-Stufenbohrer 90°
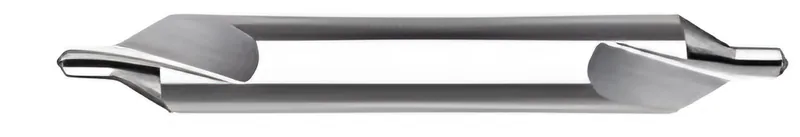
DC-Serie
Hartmetall-Zentrierbohrer
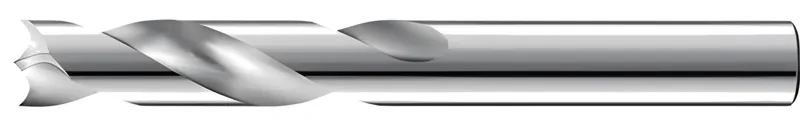
DK-Serie
Bohrer für Kevlar
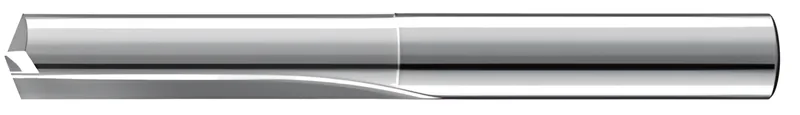
DSF-Serie
Bohrer mit 2 geraden Spannuten
Verwandte Seiten
- VHM-Bohrer mit Innenkühlung
- VHM-Reibahlen
- VHM-Sonder- und Stufenwerkzeuge nach Zeichnung
- VHM-Schaftfräser-Serien – Geppetto
- Fachartikel: VHM-Bohrer mit Innenkühlung: Auswahl und Einsatz von 3xD-, 5xD- und 8xD-Bohrern
- Schnittdatenrechner: Drehzahl und Vorschub beim Fräsen
- Nachschleifen
- Fachartikel: VHM-Werkzeuge nachschleifen: Wann, wie oft und warum neu beschichten?
- Alle VHM-Bohrer
Häufige Fragen
Welche Serien eignen sich für VHM-Bohrer?
Unser Katalog enthält 13 Serien für diese Anwendung: D32 (Z2), D52 (Z2), D82 (Z2), DT50 (Z2), DT80 (Z2), D30 (Z2), D50 (Z2), NC90 (Z2), D181 (Z2), D181F (Z2), DC (Z2), DK (Z2), DSF (Z2). Durchmesserbereich insgesamt: Ø0,5–Ø20 mm.
Welche Beschichtungen gibt es in diesen Serien?
Die Serien auf dieser Seite gibt es mit: AlTiN (Hohe Hitzebeständigkeit), Unbeschichtet, AlCrN (Verschleißfestigkeit).
Worin unterscheidet sich ein VHM-Bohrer von einem HSS-Bohrer?
Ein VHM-Bohrer ist deutlich härter als HSS und behält die Schneidfähigkeit bei höheren Temperaturen. Das ermöglicht höhere Schnittgeschwindigkeit und Vorschub bei längerer Standzeit – erfordert aber starre Spannung und geringen Rundlauf.
Welche VHM-Bohrer haben Innenkühlung?
D32 (3xD), D52 (5xD) und D82 (8xD) Ø3–Ø20 sowie DT50 und DT80 Ø1–Ø2,9 haben Innenkühlung. D30 und D50 sind außengekühlt.
Fertigen Sie Sonderdurchmesser oder Stufen-VHM-Bohrer?
Ja. Nach Ihrer Zeichnung oder bemaßten Skizze fertigen wir Stufen- und Sonderprofil-VHM-Bohrer; Durchmesser, Stufenlänge, Spitzenwinkel und Beschichtung folgen Ihrer Anwendung.
Wie erhalte ich ein Angebot oder sende eine Zeichnung?
Schreiben Sie uns über den Bereich „Angebot anfordern / Zeichnung senden“ auf dieser Seite per WhatsApp (+90 537 777 96 44) oder E-Mail (info@geppetto-tr.com); Ihre Zeichnung können Sie anhängen. Der Produkt- bzw. Seitenname wird automatisch in die Nachricht übernommen. Alternativ nutzen Sie das Anfrageformular.
Angebot anfordern / Zeichnung senden
Betreff: VHM-Bohrerserien – Geppetto. Schreiben Sie uns per WhatsApp oder E-Mail und senden Sie Ihre Zeichnung oder eine bemaßte Skizze mit. Der Produkt-/Seitenname wird automatisch übernommen – ergänzen Sie nur Werkstoff, Maß und Menge.
- 1Zeichnung oder Maße
- 2Werkstoff und Menge
- 3Rückmeldung zu Angebot und Machbarkeit