Paslanmaz çelikte delik delme, atölyelerde en çok takım kaybedilen operasyonlardan biridir: matkap birkaç delikte körelir, delik dibinde gıcırdama başlar, uzun talaş olukları tıkar ya da takım çıkışta kırılır. Sorun çoğu zaman matkabın "kötü" olması değil; paslanmaz çeliğin kendine özgü davranışına uymayan takım, soğutma ve kesme stratejisidir. Bu yazıda paslanmaz çelik delme işleminde karbür matkap seçimini, içten soğutmanın ve talaş tahliyesinin rolünü, pekleşme ve yapışma sorunlarının çözümlerini anlatıyoruz.
Paslanmaz çelik neden zor delinir?
- Pekleşme (iş sertleşmesi): Özellikle östenitik paslanmazlar (304, 316 gibi) plastik deformasyonla yüzeyde sertleşir. Matkap kesmek yerine sürterse delik dibinde sertleşmiş bir tabaka oluşur; sonraki devirlerde ağız bu sert tabakaya girmek zorunda kalır ve hızla aşınır.
- Düşük ısı iletkenliği: Isı talaşla ve parçayla yeterince uzaklaşmaz, kesici ağızda ve köşelerde birikir. Delik kapalı bir alan olduğu için bu etki frezelemeye göre daha belirgindir.
- Yapışma (BUE): Sünek ve yapışkan malzeme kesici ağza kaynar; yapışan parça koptuğunda kaplamayı ve kenarı da beraberinde götürebilir.
- Uzun ve tok talaş: Kırılmayan talaş oluklarda sıkışır, delik yüzeyini çizer ve ani kırılmalara yol açar.
Paslanmaz ailesi de tek tip değildir: kükürtlü otomat paslanmazlar (303 gibi) talaşı daha kolay kırar, 304/316L tipi östenitikler yapışkan ve pekleşmeye yatkındır, dupleks kaliteler yüksek dayanımları nedeniyle daha fazla kesme kuvveti ister, sertleştirilmiş martenzitik kaliteler ise sert malzeme gibi ele alınmalıdır. Başlangıç verisini seçerken malzemenin tam kalitesini bilmek bu yüzden önemlidir.
Karbür matkap seçimi
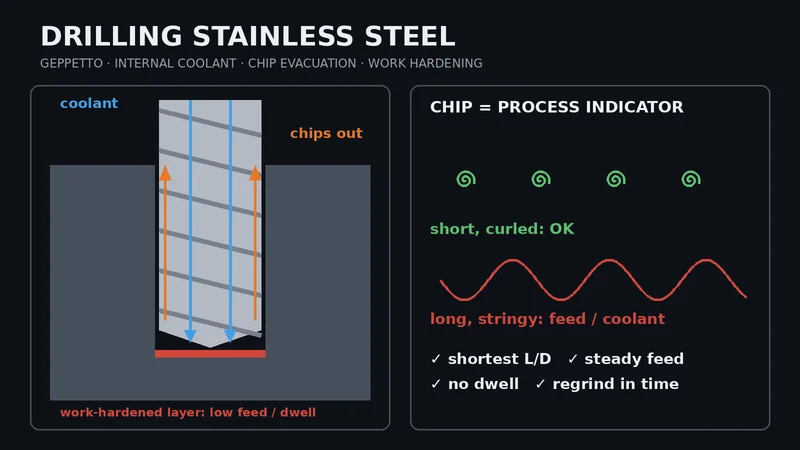
- İçten soğutma: Paslanmazda en büyük farkı yaratan özelliktir. Sıvı doğrudan uçtan çıkar, kesme bölgesini soğutur ve talaşı oluklar boyunca dışarı iter. Delik derinleştikçe dıştan soğutmanın uca ulaşması zorlaşır.
- Boy (L/D): İşin izin verdiği en kısa matkabı seçin. Kısa matkap daha rijittir; sapma ve salgının etkisi azalır.
- Kenar ve kaplama: Paslanmazda keskin ama mikro kırılmaya karşı hazırlanmış bir kesici kenar ve ısıya dayanıklı PVD kaplama tercih edilir. AlTiN ve AlCrN bu malzeme grubunda sık kullanılır; seçim mantığı kaplama rehberimizde anlatılıyor.
- Oluk yüzeyi: Düzgün, pürüzsüz oluklar talaşın kaymasını kolaylaştırır ve yapışmayı azaltır.
Geppetto'nun içten soğutmalı karbür matkapları bu kullanıma uygundur: D32 (3xD), D52 (5xD) ve D82 (8xD) serileri Ø3 – Ø20 aralığında, 2 ağızlı ve AlTiN kaplamalıdır; ürün sayfalarında ISO M (paslanmaz) grubu için kesme verisi aralıkları yer alır. Tezgâhınızda içten soğutma yoksa dıştan soğutmalı seriler için karbür matkap sayfamıza bakabilirsiniz.
İçten soğutma ve talaş tahliyesi
İçten soğutmanın faydası, sıvının uca yeterli basınç ve debiyle ulaşmasına bağlıdır. Matkap kataloğundaki basınç önerisini tezgâhın pompa kapasitesiyle karşılaştırın; çap küçüldükçe ve delik derinleştikçe gereken basınç artar. Paslanmazda yağlama da önemlidir: emülsiyon konsantrasyonunu sıvı üreticisinin önerdiği aralıkta tutup düzenli ölçün, küçük kanalların tıkanmaması için sıvıyı iyi filtreleyin.
Talaş, sürecin en iyi göstergesidir. Kısa, kıvrık ve düzenli talaş sağlıklı bir kesimi gösterir. Uzun, şerit gibi talaş genellikle ilerlemenin düşük kaldığına veya soğutmanın yetersiz olduğuna; belirgin renk değişimi ise aşırı ısıya işaret eder. İçten soğutmalı matkapla gagalama (peck) çevrimi çoğu zaman gerekmez; her geri çekme ve yeniden giriş, ağzı sertleşmiş delik dibine yeniden sokar. Talaş sorunu varsa önce ilerlemeyi ve soğutmayı düzeltin, gagalamayı son çare olarak kullanın.
Pekleşmeyi önleyen kesme stratejisi
- Kararlı ve yeterli ilerleme: "Daha yavaş, daha güvenli" kuralı paslanmazda işlemez. Fazla düşük ilerleme sürtmeye, sürtme de pekleşmeye yol açar. Başlangıç değerlerini ürün sayfasındaki ISO M aralığından alın ve devir–ilerleme hesaplayıcımızla hesaplayın; kesme hızı genellikle alaşımsız çeliğe göre daha düşük seçilir. Değerleri tezgâhınızda kademeli olarak doğrulayın.
- Bekleme yapmayın: Delik dibinde bekleme (dwell) ve kesintili ilerleme sertleşmiş tabaka oluşturur. Kör deliklerde çevrimi beklemesiz programlayın.
- Doğru giriş: Punta matkabı kullanıyorsanız açısı matkabın uç açısından küçük olmamalıdır; aksi halde önce köşeler temas eder ve kırılabilir. Derin delikte (8xD) önce kısa ve rijit bir matkapla pilot delik açın, uzun matkabı pilot deliğe düşük devirle indirip ardından tam veriye geçin.
- Çıkış: İnce saçta veya delik çıkışında matkap aniden yükten kurtulur ve köşeler zarar görebilir; çıkıştan hemen önce ilerlemeyi azaltmak faydalıdır.
- Salgı ve bağlama: Hidrolik, shrink veya hassas pens tutucu kullanın; salgı tek ağzı aşırı yükler ve deliği büyütür.
Sorun giderme: belirti, olası neden, çözüm
- Ağızda talaş yapışması: Yetersiz soğutma/yağlama veya uygun olmayan kesme hızı. Konsantrasyonu ve basıncı kontrol edin, kesme hızını katalog aralığında ayarlayın.
- Köşelerde hızlı aşınma: Kesme hızı yüksek ya da soğutma uca ulaşmıyor. Hızı düşürün, içten soğutmanın çalıştığını doğrulayın.
- Gıcırdama, sertleşmiş delik dibi: İlerleme düşük veya delik dibinde bekleme var. İlerlemeyi artırın, beklemeyi ve gereksiz gagalamayı kaldırın.
- Uzun talaş, oluk tıkanması: İlerleme veya soğutma basıncı yetersiz. Önce bu ikisini düzeltin.
- Delik çapı büyük veya yüzey kötü: Salgı, aşınmış ağız ya da talaşın deliği çizmesi. Salgıyı ölçün, takımı bileyin. H7 gibi dar tolerans gerekiyorsa deliği karbür raybayla bitirin.
- Kırılma: Talaş sıkışması, sertleşmiş yüzeye giriş, salgı veya aşırı aşınmış takım.
Bileme ve yeniden kaplama
Paslanmazda aşınmış matkapla devam etmek hem ısıyı hem de pekleşmeyi artırır; takım çoğu zaman köşe kırılmasıyla ömrünü tamamlar. Köşe aşınması belirginleştiğinde ya da sesteki ve iş mili yükündeki artış fark edildiğinde takımı değiştirin. Zamanında sökülen karbür matkap bilenip yeniden kaplanarak tekrar kullanılabilir. Geppetto, kendi takımlarının yanında her markadan karbür takım için bileme ve yeniden kaplama hizmeti verir; bilenen takımlar da ZOLLER Genius 4 ile ölçülür. İçten soğutmalı matkapların genel seçimi için bu yazımıza, paslanmazda frezeleme için paslanmaz çelik için karbür freze sayfamıza bakabilirsiniz.
Sonuç
Paslanmaz çelikte başarılı delik delme; işin izin verdiği en kısa içten soğutmalı karbür matkap, uca ulaşan yeterli soğutma, sürtmeyi önleyen kararlı ilerleme ve zamanında bilemenin birlikte uygulanmasına bağlıdır. Malzeme kalitesi, delik çapı ve derinliği, tezgâh ve soğutma bilgisini paylaşırsanız uygun seriyi ve başlangıç verisini birlikte belirleyebiliriz: bize ulaşın, telefon +90 216 394 41 10, WhatsApp +90 537 777 96 44, e-posta info@geppetto-tr.com.
Sık sorulan sorular
Paslanmaz çelik delmek için hangi matkap kullanılmalı?
Mümkünse içten soğutmalı, ısıya dayanıklı PVD kaplamalı (örneğin AlTiN veya AlCrN) solid karbür matkap ve işin izin verdiği en kısa boy tercih edilmelidir. Tezgâhta içten soğutma yoksa dıştan soğutmalı karbür matkap bol ve doğru yönlendirilmiş soğutmayla kullanılabilir.
Paslanmaz çelik delerken matkap neden çabuk köreliyor?
En sık nedenler düşük ilerleme veya delik dibinde bekleme yüzünden oluşan pekleşme, uca ulaşmayan soğutma, yüksek kesme hızı ve ağızda talaş yapışmasıdır. Düşük ısı iletkenliği nedeniyle ısı kesici ağızda birikir.
Paslanmazda gagalama (peck) çevrimi gerekli mi?
İçten soğutmalı karbür matkapla çoğu zaman gerekmez. Her geri çekme ve yeniden giriş, ağzı sertleşmiş delik dibine yeniden sokar. Talaş sorunu varsa önce ilerlemeyi ve soğutma basıncını düzeltin.
Paslanmazda pekleşme nasıl önlenir?
Kararlı ve yeterli ilerlemeyle kesin, delik dibinde beklemeyin, aşınmış takımla çalışmayın ve soğutmanın uca ulaştığından emin olun. Matkap malzemeyi sürtmek yerine kesmelidir.
Paslanmaz için kesme hızı ve ilerleme ne olmalı?
Tek bir doğru değer yoktur; malzeme kalitesine, çapa, delik derinliğine ve tezgâha bağlıdır. Başlangıç için matkabın ISO M (paslanmaz) grubuna ait katalog aralığını kullanın, devri ve ilerlemeyi hesaplayıp tezgâhta kademeli olarak doğrulayın.
Paslanmazda kullanılan karbür matkap bilenebilir mi?
Evet. Kırılmadan, zamanında sökülen karbür matkap bilenip yeniden kaplanabilir. Geppetto her markadan karbür takım için bileme ve yeniden kaplama hizmeti verir.