يُعدّ ثقب الفولاذ المقاوم للصدأ من أكثر العمليات التي تخسر فيها الورش أدواتها: يفقد المثقاب حدّته بعد بضعة ثقوب، ويبدأ الصرير في قاع الثقب، ويسدّ الرايش الطويل المجاري، أو تنكسر الأداة عند الخروج. في معظم الحالات لا تكمن المشكلة في أن المثقاب «رديء»، بل في أن الأداة والتبريد واستراتيجية القطع لا تناسب سلوك الفولاذ المقاوم للصدأ. يشرح هذا الدليل كيف تختار مثقاب الكربيد الصلب المناسب لـثقب الفولاذ المقاوم للصدأ، ولماذا يُعدّ التبريد الداخلي وإخراج الرايش بهذه الأهمية، وكيف تعالج مشكلتي التصلّد السطحي والالتصاق.
لماذا يصعب ثقب الفولاذ المقاوم للصدأ؟
- التصلّد بالتشغيل: تتصلّد الأنواع الأوستنيتية خاصةً (مثل 304 و316) على السطح عند التشوّه اللدن. إذا احتكّ المثقاب بدل أن يقطع، تتكوّن طبقة متصلّدة في قاع الثقب، فتضطر الحافة في الدورات التالية إلى القطع فيها وتتآكل بسرعة.
- انخفاض التوصيل الحراري: لا تُنقل الحرارة بالرايش وقطعة العمل بالسرعة الكافية، فتتركّز على الحافة القاطعة والزوايا. ولأن الثقب حيّز مغلق، يكون التأثير أقوى منه في التفريز.
- الالتصاق (الحافة المتراكمة): تلتحم المادة اللزجة بالحافة، وعندما تنفصل قد تنتزع معها جزءًا من الطلاء والحافة.
- رايش طويل ومتين: الرايش الذي لا ينكسر ينحشر في المجاري ويخدش جدار الثقب ويسبب كسرًا مفاجئًا.
ليست كل أنواع الفولاذ المقاوم للصدأ متماثلة: الأنواع الكبريتية سهلة التشغيل (مثل 303) تكسر الرايش بسهولة أكبر، والأنواع الأوستنيتية 304/316L لزجة وتميل إلى التصلّد، وأنواع الدوبلكس تحتاج قوى قطع أعلى بسبب متانتها، أما الأنواع المارتنسيتية المقسّاة فتُعامَل كمواد صلبة. لذلك تُعدّ معرفة الدرجة الدقيقة مهمة عند اختيار قيم البدء.
اختيار مثقاب الكربيد الصلب للفولاذ المقاوم للصدأ
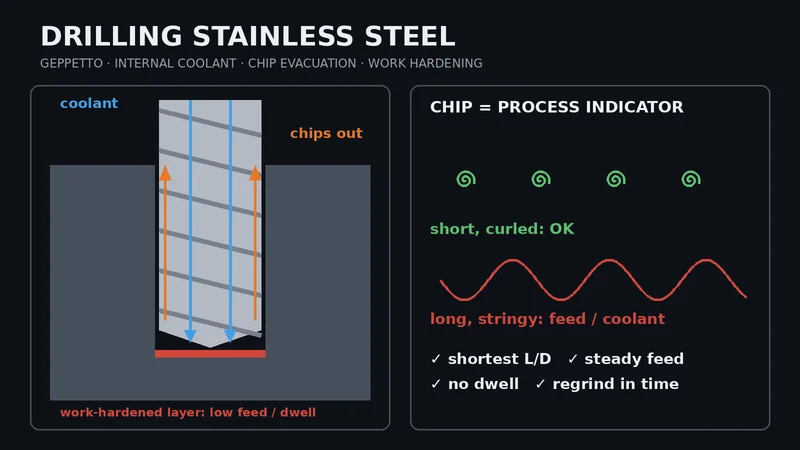
- التبريد الداخلي: الميزة الأكثر تأثيرًا. يخرج سائل التبريد من طرف المثقاب مباشرة فيبرّد منطقة القطع ويدفع الرايش إلى الخارج عبر المجاري. وكلما زاد العمق صعب وصول التبريد الخارجي إلى الطرف.
- الطول (L/D): اختر أقصر مثقاب يسمح به العمل؛ فالمثقاب القصير أكثر صلابة ويقلّ فيه الانحراف وأثر عدم التمركز.
- الحافة والطلاء: يحتاج الفولاذ المقاوم للصدأ إلى حافة حادة لكنها مُهيّأة ضد التشظّي الدقيق، مع طلاء PVD مقاوم للحرارة. يشيع استخدام AlTiN وAlCrN لهذه المجموعة؛ راجع دليل الطلاءات لمنطق الاختيار.
- سطح المجاري: المجاري الملساء تسهّل انزلاق الرايش وتقلّل الالتصاق.
مثاقب الكربيد الصلب ذات التبريد الداخلي من Geppetto مناسبة لهذا العمل: سلاسل D32 (3xD) وD52 (5xD) وD82 (8xD) تغطي الأقطار Ø3 – Ø20 مم، بحافتين وطلاء AlTiN، وتعرض صفحات المنتجات نطاقات بيانات القطع لمجموعة ISO M (الفولاذ المقاوم للصدأ). إذا لم تكن في ماكينتك تغذية تبريد عبر عمود الدوران، فراجع صفحة مثاقب الكربيد للسلاسل ذات التبريد الخارجي.
التبريد الداخلي وإخراج الرايش
لا يفيد التبريد الداخلي إلا إذا وصل السائل إلى الطرف بضغط وتدفّق كافيين. قارن الضغط الموصى به في الكتالوج بقدرة مضخة الماكينة؛ فالأقطار الأصغر والثقوب الأعمق تحتاج ضغطًا أعلى. التزييت مهم أيضًا في الفولاذ المقاوم للصدأ: حافظ على تركيز المستحلب ضمن النطاق الذي يوصي به مورّد السائل وقِسه بانتظام، وأحسن ترشيح السائل كي لا تنسدّ القنوات الصغيرة.
الرايش هو أفضل مؤشر على سلامة العملية. الرايش القصير الملتفّ المنتظم يدل على قطع سليم. أما الرايش الطويل الشريطي فيعني غالبًا أن التغذية منخفضة أو أن التبريد غير كافٍ، وتغيّر اللون الواضح يدل على حرارة زائدة. مع المثقاب ذي التبريد الداخلي لا تكون دورة الثقب المتقطّع (peck) ضرورية عادةً، فكل سحب وإعادة دخول يعيد الحافة إلى القاع المتصلّد. إذا واجهت مشكلات في الرايش فصحّح التغذية والتبريد أولًا، واستخدم الثقب المتقطّع كحلّ أخير.
استراتيجية قطع تمنع التصلّد
- تغذية ثابتة وكافية: قاعدة «الأبطأ أكثر أمانًا» لا تنطبق على الفولاذ المقاوم للصدأ؛ فالتغذية المنخفضة جدًا تسبب الاحتكاك، والاحتكاك يسبب التصلّد. خذ قيم البدء من نطاق ISO M في صفحة المنتج واحسب السرعة والتغذية بـحاسبة السرعة والتغذية؛ وتكون سرعة القطع عادةً أقل منها في الفولاذ غير السبائكي. تحقّق من القيم تدريجيًا على ماكينتك.
- دون توقّف: التوقّف في قاع الثقب والتغذية المتقطّعة يكوّنان طبقة متصلّدة. برمج الثقوب العمياء دون زمن توقّف.
- دخول صحيح: إذا استخدمت مثقاب تنقيط فيجب ألا تكون زاويته أصغر من زاوية رأس المثقاب، وإلا لامست الزوايا أولًا وقد تتشظّى. في الثقوب العميقة (8xD) افتح أولًا ثقبًا دليليًا بمثقاب قصير صلب، ثم أدخل المثقاب الطويل إليه بسرعة منخفضة قبل الانتقال إلى البيانات الكاملة.
- الخروج: في الصفائح الرقيقة أو عند النفاذ يتحرّر المثقاب من الحمل فجأة وقد تتضرّر الزوايا؛ ويفيد خفض التغذية قبيل الخروج.
- عدم التمركز والتثبيت: استخدم ماسكات هيدروليكية أو حرارية أو ظرف كولت دقيقًا؛ فعدم التمركز يحمّل حافة واحدة أكثر من طاقتها ويوسّع الثقب.
حلّ المشكلات: العَرَض والسبب المحتمل والحل
- التصاق على الحافة: تبريد أو تزييت غير كافٍ أو سرعة قطع غير مناسبة. افحص التركيز والضغط، واضبط السرعة ضمن نطاق الكتالوج.
- تآكل سريع في الزوايا: سرعة قطع عالية أو سائل لا يصل إلى الطرف. خفّض السرعة وتأكّد من عمل التبريد الداخلي.
- صرير وقاع متصلّد: تغذية منخفضة أو توقّف في القاع. ارفع التغذية وأزِل التوقّف والثقب المتقطّع غير الضروري.
- رايش طويل ومجارٍ مسدودة: التغذية أو ضغط التبريد غير كافيين. صحّح هذين أولًا.
- ثقب أكبر من المطلوب أو سطح رديء: عدم تمركز أو حافة متآكلة أو رايش يخدش الجدار. قِس عدم التمركز وأعد شحذ الأداة. وإذا احتجت تفاوتًا دقيقًا مثل H7 فأنهِ الثقب بـبرغل كربيد.
- الكسر: انحشار الرايش أو الدخول في سطح متصلّد أو عدم التمركز أو تآكل مفرط للأداة.
إعادة الشحذ وإعادة الطلاء
الاستمرار بمثقاب متآكل في الفولاذ المقاوم للصدأ يزيد الحرارة والتصلّد، وغالبًا ما تنتهي الأداة بزاوية مكسورة. غيّر المثقاب عندما يصبح تآكل الزوايا مرئيًا أو عند ملاحظة ازدياد الضجيج وحمل عمود الدوران. ويمكن إعادة شحذ مثقاب الكربيد الذي يُفكّ في الوقت المناسب وإعادة طلائه واستخدامه مجددًا. تقدّم Geppetto، إلى جانب أدواتها، خدمة إعادة الشحذ وإعادة الطلاء لأدوات الكربيد من أي علامة تجارية، وتُقاس الأدوات المعاد شحذها أيضًا بجهاز ZOLLER Genius 4. للاختيار العام للمثاقب ذات التبريد الداخلي اقرأ مقالنا عنها، ولتفريز الفولاذ المقاوم للصدأ راجع فريزات الكربيد للفولاذ المقاوم للصدأ.
الخلاصة
يعتمد نجاح ثقب الفولاذ المقاوم للصدأ على الجمع بين أقصر مثقاب كربيد ذي تبريد داخلي يسمح به العمل، وتبريد يصل فعلًا إلى الطرف، وتغذية ثابتة تمنع الاحتكاك، وإعادة شحذ في الوقت المناسب. أرسل إلينا درجة الفولاذ وقطر الثقب وعمقه وبيانات الماكينة والتبريد، وسنساعدك في اختيار السلسلة وقيم البدء: تواصل معنا، هاتف +90 216 394 41 10، واتساب +90 537 777 96 44، البريد الإلكتروني info@geppetto-tr.com.
الأسئلة الشائعة
ما أفضل مثقاب لثقب الفولاذ المقاوم للصدأ؟
يُفضَّل قدر الإمكان مثقاب كربيد صلب بتبريد داخلي وطلاء PVD مقاوم للحرارة (مثل AlTiN أو AlCrN) وبأقصر طول يسمح به العمل. إذا لم يتوفر تبريد عبر عمود الدوران، يمكن استخدام مثقاب كربيد بتبريد خارجي غزير وموجّه جيدًا.
لماذا يتآكل المثقاب بسرعة في الفولاذ المقاوم للصدأ؟
أكثر الأسباب شيوعًا: التصلّد بسبب تغذية منخفضة جدًا أو التوقّف في القاع، وسائل تبريد لا يصل إلى الطرف، وسرعة قطع عالية، والتصاق المادة بالحافة. وبسبب ضعف التوصيل الحراري تتركّز الحرارة على الحافة.
هل أحتاج إلى دورة الثقب المتقطّع في الفولاذ المقاوم للصدأ؟
مع مثقاب كربيد ذي تبريد داخلي لا تكون ضرورية عادةً؛ فكل سحب وإعادة دخول يعيد الحافة إلى القاع المتصلّد. إذا كانت هناك مشكلة في الرايش فصحّح التغذية وضغط التبريد أولًا.
كيف أمنع التصلّد عند ثقب الفولاذ المقاوم للصدأ؟
اقطع بتغذية ثابتة وكافية، ولا تتوقّف في القاع، ولا تعمل بأداة متآكلة، وتأكّد من وصول التبريد إلى الطرف. يجب أن يقطع المثقاب المادة لا أن يحتكّ بها.
ما سرعة القطع والتغذية المناسبتان للفولاذ المقاوم للصدأ؟
لا توجد قيمة واحدة صحيحة؛ فهي تعتمد على الدرجة والقطر وعمق الثقب والماكينة. ابدأ من نطاق الكتالوج للمثقاب ضمن مجموعة ISO M، واحسب السرعة والتغذية، ثم تحقّق منهما تدريجيًا.
هل يمكن إعادة شحذ مثاقب الكربيد المستخدمة في الفولاذ المقاوم للصدأ؟
نعم. المثقاب الذي يُفكّ في الوقت المناسب قبل أن ينكسر يمكن إعادة شحذه وطلائه. تقدّم Geppetto إعادة الشحذ والطلاء لأدوات الكربيد من أي علامة تجارية.