
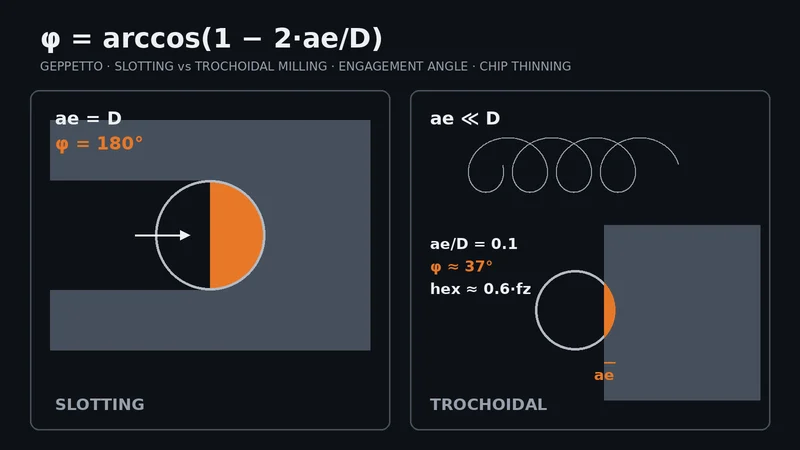
في تشغيل المجاري والجيوب العميقة، أصعب مهمة يمكن إعطاؤها لفريزة هي فتح مجرى بعرضها الكامل: تقطع بكامل قطرها بزاوية تماس 180°، وتبقى الحرارة والرايش محبوسين داخل المجرى. يوزّع التفريز التروكويدي (ويُسمّى في برامج CAM أيضًا التفريز الديناميكي أو التكيّفي أو عالي الكفاءة) هذا الحمل بالجمع بين عرض قطع شعاعي صغير وعمق قطع محوري كبير. إذا ضُبط بشكل صحيح أطال عمر الأداة وقلّل خطر الكسر؛ وإذا ضُبط بشكل خاطئ لم ينتج سوى مسار أداة طويل ووقت ضائع. نشرح في هذا الدليل مبدأ الطريقة، واختيار فريزة الكربيد الصلب، والأخطاء الشائعة.
ما هو التفريز التروكويدي؟
بدلًا من المرور المستقيم داخل المجرى، تتبع الأداة مسارًا دائريًا أو حلقيًا يتقدّم في اتجاه التغذية. في كل حلقة تُزال شريحة رقيقة فقط من المادة (ae صغير)، بينما يمكن أن يستغل العمق المحوري (ap) جزءًا كبيرًا من طول الحد القاطع بقدر ما تسمح الأداة والماكينة. المسار التروكويدي الكلاسيكي يكرر دوائر ثابتة؛ أما استراتيجيات CAM الحديثة فتعيد حساب المسار باستمرار لتبقى زاوية التماس ثابتة في الزوايا ومع تغيّر الشكل. والهدف في الحالتين واحد: حمل متشابه ومضبوط على الأداة في كل لحظة.
لماذا زاوية التماس حاسمة؟
زاوية التماس φ هي القوس الذي يقضيه الحد القاطع داخل المادة في كل دورة: φ = arccos(1 − 2·ae/D). في المجرى الكامل (ae = D) تكون φ = 180°، فيقطع الحد نصف دورة ولا يجد فرصة ليبرد. عند ae/D = 0.1 تنخفض φ إلى نحو 37°: يقطع الحد لفترة قصيرة ويبرد في بقية الدورة ويُلقى الرايش في مساحة مفتوحة. كما تكون قوى القطع أقل وأكثر انتظامًا، ما يقلل الانحراف والاهتزاز، خاصة مع الأدوات الطويلة.
ترقق الرايش: لماذا يجب رفع التغذية؟
عندما يكون عرض القطع الشعاعي أقل من نصف القطر، يصبح الرايش الفعلي أرق من التغذية المبرمجة لكل سن (fz). سُمك الرايش الأقصى يساوي تقريبًا hex = fz · 2·√((ae/D)·(1 − ae/D)). عند ae/D = 0.1 يكون hex ≈ 0.6·fz، أي يجب رفع fz بنحو 1.67 مرة للحفاظ على سُمك الرايش المطلوب. إن لم يحدث ذلك، يحتك الحد بالمادة بدل أن يقطعها: ترتفع الحرارة، ويتصلّد سطح الفولاذ المقاوم للصدأ والتيتانيوم، وتتآكل الأداة أسرع من المتوقع. يمكنك الحساب باستخدام حاسبة السرعة والتغذية لدينا؛ وابدأ من بيانات كتالوج الأداة ثم تحقّق على ماكينتك خطوة بخطوة.
أي فريزة كربيد تناسب؟
- عدد الحواف: مع ae صغير يزيل كل سن مادة أقل، لذلك تُفضَّل عادة فرايز بـ4 إلى 6 حواف؛ فهي تسمح بتغذية طاولة أعلى عند نفس سُمك الرايش، مع بقاء مساحة كافية للرايش.
- طول القطع والبروز: لأن ap كبير، يجب أن يناسب طول الحد القاطع عمق التشغيل، مع إبقاء بروز الأداة من الحامل في أدنى حد ممكن.
- كاسر الرايش: العمق الكبير ينتج رايشًا طويلًا ورقيقًا؛ فرايز التخشين المسننة (بكاسر رايش) تقسّمه وتسهّل إخراجه.
- نصف قطر الركن: الركن الحاد هو أسرع نقطة تآكلًا؛ إذا سمحت القطعة، فالأداة ذات نصف قطر ركن صغير أكثر أمانًا.
- الطلاء: يُستخدم AlTiN أو AlCrN عادة للفولاذ والفولاذ المقاوم للصدأ، وTiSiN للفولاذ المقسّى؛ التفاصيل في دليل الطلاءات.
في كتالوج Geppetto جُمعت السلاسل المناسبة لهذا الاستخدام في صفحة فرايز التخشين من الكربيد: سلسلة MC بزاوية حلزون نحو 45° وسلسلة MRS المسننة، بإصداري Z4 وZ6. ولجميع السلاسل راجع صفحة فرايز الكربيد الصلب.
متطلبات الماكينة وCAM
- ديناميكية الماكينة: تتطلب الطريقة تغذيات عالية وتغييرات متكررة في الاتجاه. الماكينة ذات التسارع أو القراءة المسبقة (look-ahead) الضعيفة لا تصل إلى التغذية المبرمجة؛ وعندما تنخفض التغذية الفعلية يرقّ الرايش ويبدأ الاحتكاك.
- عرض المجرى: يجب أن يكون المجرى أعرض بوضوح من قطر الأداة. في مجرى أعرض بقليل فقط تصغر الحلقات وتعمل الأداة فعليًا قريبًا من المجرى الكامل.
- الدخول: استخدم دخولًا حلزونيًا أو مائلًا، أو ابدأ من ثقب محفور مسبقًا، بدل الغطس العمودي.
- إخراج الرايش: إعادة قطع الرايش من أكثر أسباب الكسر شيوعًا. حسب المادة، أبعد الرايش عن منطقة القطع بنفخ الهواء أو بتبريد غزير.
- التثبيت: مع ap كبير يتعرض الحامل لعزم انحناء أكبر؛ لذا تهم الظرف الدقيق أو الحامل الهيدروليكي أو الحراري وقلة الانحراف الدوراني.
متى تكون مجدية ومتى لا؟
يفيد التفريز التروكويدي في المجاري والجيوب العميقة، وفي المواد الصعبة مثل الفولاذ المقاوم للصدأ والتيتانيوم والسبائك المقاومة للحرارة والفولاذ المقسّى، وعلى الماكينات محدودة الصلابة، وكلما اضطررت للعمل بأداة طويلة. أما في مجرى قصير وضحل فقد يلغي وقت القطع في الهواء المكسب، ويكون المسار التقليدي أسرع. للجدران ذات التفاوت الضيق خطّط لمرحلة تشطيب منفصلة بعد التخشين، لأن درجات صغيرة وآثار انحراف قد تبقى على الجدار. وفي القطع رقيقة الجدران قد يسبب ap الكبير انحراف الجدار أيضًا.
عمر الأداة وإعادة الشحذ
مع ap كبير يتوزع التآكل على كامل طول الحد القاطع بدل تركّزه في منطقة واحدة. هذا يسهّل نزع الأداة قبل كسرها بشريط تآكل منتظم، وغالبًا يمكن إعادة شحذ مثل هذه الأداة وإعادة طلائها، مع مراعاة التآكل على كامل طول القطع أثناء الشحذ. التفاصيل في دليل إعادة الشحذ وصفحة خدمة إعادة الشحذ. وإذا كنت تعاني من الاهتزاز أو الكسر، يقدم دليل تشخيص الأعطال قائمة فحص خطوة بخطوة.
الخلاصة
يعتمد نجاح التفريز التروكويدي على ضبط عدة عوامل معًا: ae صغير، وfz مصحَّح لترقق الرايش، وap تتحمله الأداة، وعدد حواف مناسب، وإخراج جيد للرايش. Geppetto شركة تصنيع أدوات قطع من الكربيد الصلب في تركيا: تُجلخ فرايزنا على ماكينات Walter Helitronic وتُقاس على ZOLLER Genius 4، ونصنع إلى جانب سلاسل الكتالوج أدوات خاصة بطول قطع وأبعاد رقبة حسب الطلب. أرسل لنا المادة وأبعاد المجرى والماكينة والأداة الحالية لنقيّم التطبيق معًا: تواصل معنا، هاتف +90 216 394 41 10، واتساب +90 537 777 96 44، بريد info@geppetto-tr.com.
الأسئلة الشائعة
ما هو التفريز التروكويدي؟
طريقة تفريز تتبع فيها الأداة مسارًا حلقيًا يتقدم على طول المجرى بدل المرور المستقيم فيه. عرض القطع الشعاعي الصغير (ae) والعمق المحوري الكبير (ap) يبقيان الحمل على الأداة منخفضًا وثابتًا.
كم يجب أن يكون عرض القطع ae في التفريز التروكويدي؟
لا توجد قيمة واحدة لكل الحالات؛ فهي تعتمد على المادة وهندسة الأداة والماكينة. المبدأ العام إبقاء ae جزءًا صغيرًا من القطر ورفع fz وفق ترقق الرايش كلما صغر ae. ابدأ من بيانات كتالوج الأداة.
لماذا يجب رفع التغذية؟
عندما يكون ae أقل من نصف القطر يكون الرايش الفعلي أرق من fz المبرمج؛ فعند ae/D = 0.1 مثلًا يبلغ سُمك الرايش الأقصى نحو 0.6·fz. دون تصحيح يحتك الحد ويسخن ويتآكل بسرعة.
هل يمكن تطبيق التفريز التروكويدي على أي ماكينة؟
يمكن تطبيقه على معظم ماكينات CNC، لكن يجب أن تواكب الماكينة التغذيات العالية وتغيّر الاتجاه المتكرر. مع تسارع منخفض تبقى التغذية الفعلية أقل من المبرمجة ويتقلص المكسب.
ما أفضل فريزة للتفريز التروكويدي؟
عادة فريزة كربيد صلب بـ4 إلى 6 حواف وطول قطع مناسب للعمق، ويفضل أن يكون لها نصف قطر ركن، ومع ap كبير كاسر رايش (مسننة). ويُختار الطلاء حسب مادة القطعة.
هل يطيل التفريز التروكويدي عمر الأداة؟
في معظم الحالات نعم، لأن الحرارة والحمل يتوزعان ويتوزع التآكل على طول الحد القاطع. لكن الاحتكاك بسبب تغذية منخفضة جدًا أو سوء إخراج الرايش أو ضعف التثبيت قد يلغي هذه الميزة.







