
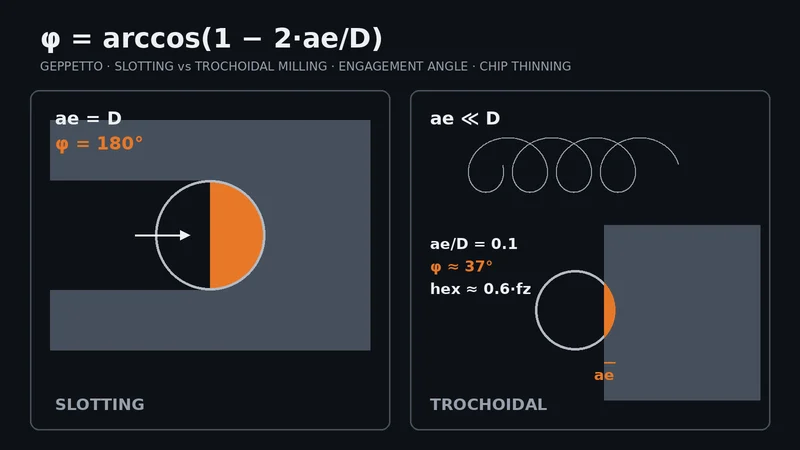
Nella lavorazione di cave e tasche profonde, il compito più gravoso per una fresa è la cava piena: taglia con l’intero diametro e un angolo di impegno di 180°, mentre calore e trucioli restano intrappolati nella cava. La fresatura trocoidale (nei sistemi CAM chiamata anche fresatura dinamica, adattiva o ad alta efficienza) distribuisce questo carico combinando un piccolo impegno radiale con una grande profondità assiale. Impostata correttamente, allunga la vita dell’utensile e riduce il rischio di rottura; impostata male, produce solo un percorso lungo e tempo perso. In questa guida spieghiamo il principio, la scelta della fresa in metallo duro e gli errori più comuni.
Che cos’è la fresatura trocoidale?
Invece di attraversare la cava in linea retta, l’utensile segue un percorso circolare o ad anelli che avanza nella direzione di avanzamento. A ogni anello asporta solo una sottile fetta di materiale (ae piccolo), mentre la profondità assiale (ap) può sfruttare gran parte della lunghezza tagliente, nei limiti di utensile e macchina. La trocoide classica ripete cerchi fissi; le strategie CAM moderne ricalcolano continuamente il percorso per mantenere costante l’angolo di impegno anche negli angoli e con geometrie variabili. L’obiettivo è lo stesso: un carico simile e controllato sull’utensile in ogni istante.
Perché l’angolo di impegno è decisivo
L’angolo di impegno φ è l’arco che ogni tagliente percorre nel materiale a ogni giro: φ = arccos(1 − 2·ae/D). In cava piena (ae = D) φ = 180°: il tagliente lavora per mezzo giro e non ha modo di raffreddarsi. Con ae/D = 0,1 φ scende a circa 37°: il tagliente taglia per poco tempo, si raffredda nel resto del giro e scarica il truciolo nello spazio libero. Anche le forze di taglio sono più basse e regolari, il che riduce flessione e vibrazioni, soprattutto con utensili lunghi.
Assottigliamento del truciolo: perché aumentare l’avanzamento
Quando l’impegno radiale è inferiore a metà diametro, il truciolo reale è più sottile dell’avanzamento al dente programmato (fz). Lo spessore massimo del truciolo vale circa hex = fz · 2·√((ae/D)·(1 − ae/D)). Con ae/D = 0,1 si ha hex ≈ 0,6·fz: per mantenere lo spessore desiderato, fz va aumentato di circa 1,67 volte. Altrimenti il tagliente striscia invece di tagliare: la temperatura sale, acciaio inox e titanio incrudiscono e l’utensile si usura prima del previsto. Puoi fare il calcolo con il nostro calcolatore di velocità e avanzamento; parti dai dati di catalogo dell’utensile e verifica gradualmente in macchina.
Quale fresa in metallo duro scegliere
- Numero di taglienti: con ae piccolo ogni dente asporta meno materiale, quindi si preferiscono di solito frese a 4–6 taglienti, che a parità di spessore del truciolo consentono un avanzamento tavola più alto. Lo spazio per il truciolo deve comunque essere sufficiente.
- Lunghezza tagliente e sporgenza: poiché ap è grande, la lunghezza tagliente deve corrispondere alla profondità di lavoro, ma la sporgenza dal portautensile non deve essere più lunga del necessario.
- Rompitruciolo: un ap elevato genera trucioli lunghi e sottili; le frese da sgrossatura con profilo rompitruciolo li spezzano e facilitano l’evacuazione.
- Raggio d’angolo: lo spigolo vivo è il punto che si usura più in fretta; se il pezzo lo consente, un piccolo raggio d’angolo è più sicuro.
- Rivestimento: per acciaio e inox si usano spesso AlTiN o AlCrN, per acciaio temprato TiSiN; dettagli nella nostra guida ai rivestimenti.
Nel catalogo Geppetto le serie adatte sono raccolte nella pagina frese di sgrossatura in metallo duro: la serie MC con elica di circa 45° e la serie MRS con rompitruciolo, entrambe in versione Z4 e Z6. Tutte le serie sono nella pagina frese in metallo duro.
Requisiti di macchina e CAM
- Dinamica della macchina: il metodo richiede avanzamenti elevati e frequenti cambi di direzione. Una macchina con accelerazione o look-ahead limitati non raggiunge l’avanzamento programmato; quando l’avanzamento reale cala, il truciolo si assottiglia e inizia lo strisciamento.
- Larghezza della cava: la cava deve essere nettamente più larga del diametro utensile. In una cava appena più larga, gli anelli diventano piccoli e l’utensile lavora di fatto quasi in cava piena.
- Ingresso: usa un ingresso elicoidale o in rampa, oppure parti da un foro preforato, invece di affondare in verticale.
- Evacuazione del truciolo: il ritaglio dei trucioli è una delle cause di rottura più frequenti. In base al materiale, allontana i trucioli dalla zona di taglio con aria compressa o refrigerante abbondante.
- Serraggio: con ap elevato il portautensile subisce un momento flettente maggiore; contano pinza di precisione, mandrino idraulico o a calettamento termico e basso runout.
Quando conviene e quando no
La fresatura trocoidale conviene in cave e tasche profonde, nei materiali difficili come acciaio inox, titanio, superleghe resistenti al calore e acciaio temprato, su macchine con rigidità limitata e ogni volta che si deve lavorare con un utensile lungo. In una cava corta e poco profonda, il tempo di taglio in aria può annullare il vantaggio e un percorso tradizionale può essere più rapido. Per pareti a tolleranza stretta, prevedi una passata di finitura separata dopo la sgrossatura, perché possono restare piccoli gradini e segni di flessione. Sui pezzi a parete sottile, un ap elevato può anche flettere la parete.
Durata dell’utensile e riaffilatura
Con ap elevato l’usura si distribuisce su tutta la lunghezza tagliente invece di concentrarsi in una zona. Ciò rende più facile sostituire l’utensile prima della rottura, con una banda di usura uniforme; un utensile così può spesso essere riaffilato e rivestito di nuovo, tenendo conto in riaffilatura dell’usura su tutta la lunghezza di taglio. Dettagli nella nostra guida alla riaffilatura e nella pagina del servizio di riaffilatura. Se lotti con vibrazioni o rotture, la nostra guida alla risoluzione dei problemi offre una checklist passo per passo.
Conclusione
Il successo nella fresatura trocoidale dipende da più fattori impostati insieme: ae piccolo, fz corretto per l’assottigliamento del truciolo, un ap sostenibile per l’utensile, numero di taglienti adeguato e buona evacuazione del truciolo. Geppetto è un produttore di utensili in metallo duro integrale in Turchia: le nostre frese sono rettificate su macchine Walter Helitronic e misurate con ZOLLER Genius 4, e oltre alle serie a catalogo realizziamo utensili speciali con lunghezza tagliente e dimensioni del collo su misura. Inviaci materiale, dimensioni della cava, macchina e utensile attuale e valuteremo insieme l’applicazione: contattaci, telefono +90 216 394 41 10, WhatsApp +90 537 777 96 44, e-mail info@geppetto-tr.com.
Domande frequenti
Che cos’è la fresatura trocoidale?
È un metodo di fresatura in cui l’utensile segue un percorso ad anelli che avanza lungo la cava invece di attraversarla in linea retta. Piccolo impegno radiale (ae) e grande profondità assiale (ap) mantengono il carico basso e costante.
Quale impegno radiale ae usare nella fresatura trocoidale?
Non esiste un valore unico: dipende da materiale, geometria dell’utensile e macchina. Il principio generale è mantenere ae a una piccola frazione del diametro e aumentare fz per l’assottigliamento del truciolo man mano che ae diminuisce. Parti dai dati di catalogo dell’utensile.
Perché bisogna aumentare l’avanzamento?
Con ae inferiore a metà diametro il truciolo reale è più sottile di fz programmato; con ae/D = 0,1, per esempio, lo spessore massimo è circa 0,6·fz. Senza correzione il tagliente striscia, si scalda e si usura rapidamente.
Ogni macchina può eseguire la fresatura trocoidale?
Si può applicare sulla maggior parte delle macchine CNC, ma la macchina deve seguire avanzamenti elevati e frequenti cambi di direzione. Con accelerazione bassa l’avanzamento reale resta sotto quello programmato e il vantaggio si riduce.
Qual è la fresa migliore per la fresatura trocoidale?
Di solito una fresa in metallo duro a 4–6 taglienti con lunghezza tagliente adatta alla profondità, preferibilmente con raggio d’angolo e, con ap elevato, con rompitruciolo. Il rivestimento si sceglie in base al materiale del pezzo.
La fresatura trocoidale aumenta la durata dell’utensile?
Nella maggior parte dei casi sì, perché calore e carico si distribuiscono e l’usura si ripartisce lungo il tagliente. Strisciamento per avanzamento troppo basso, cattiva evacuazione del truciolo o serraggio debole possono annullare questo vantaggio.







