
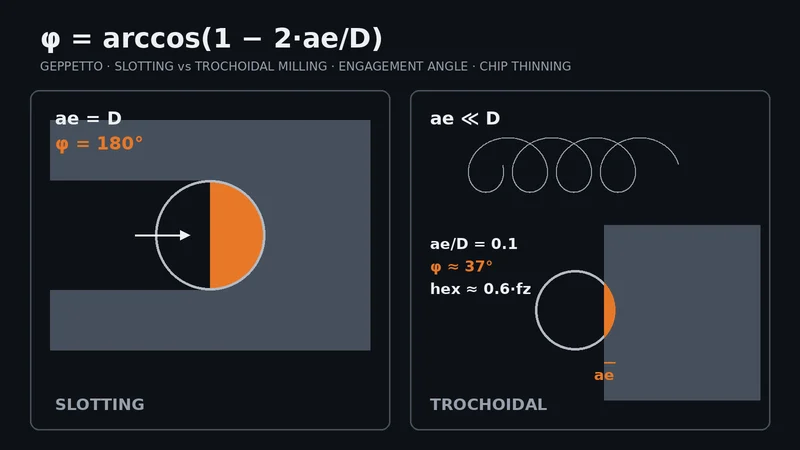
При обработке глубоких пазов и карманов самая тяжёлая нагрузка для фрезы — фрезерование паза на полную ширину: инструмент режет всем диаметром при угле контакта 180°, а тепло и стружка остаются в пазу. Трохоидальное фрезерование (в CAM-системах его называют также динамическим, адаптивным или высокоэффективным) распределяет эту нагрузку за счёт малой радиальной ширины резания и большой осевой глубины. При правильной настройке оно повышает стойкость и снижает риск поломки; при неправильной даёт лишь длинную траекторию и потерянное время. В статье разберём принцип метода, выбор твердосплавной фрезы и типичные ошибки.
Что такое трохоидальное фрезерование?
Вместо прямого прохода по пазу инструмент движется по круговой или петлеобразной траектории, которая смещается в направлении подачи. За каждую петлю снимается лишь тонкий слой материала (малое ae), а осевая глубина (ap) может занимать большую часть длины режущей части — насколько позволяют инструмент и станок. Классическая трохоида повторяет одинаковые окружности; современные CAM-стратегии постоянно пересчитывают траекторию, чтобы угол контакта оставался постоянным и в углах, и на меняющейся геометрии. Цель в обоих случаях одна — равномерная и контролируемая нагрузка на инструмент.
Почему важен угол контакта
Угол контакта φ — это дуга, которую режущая кромка проходит в материале за один оборот: φ = arccos(1 − 2·ae/D). В полном пазу (ae = D) φ = 180°: кромка режет половину оборота и не успевает остыть. При ae/D = 0,1 φ уменьшается примерно до 37°: кромка режет короткое время, остывает в остальной части оборота и выбрасывает стружку в свободное пространство. Силы резания также ниже и равномернее, что уменьшает отжим и вибрации, особенно у длинного инструмента.
Утонение стружки: почему нужно увеличить подачу
Когда радиальная ширина резания меньше половины диаметра, реальная стружка тоньше запрограммированной подачи на зуб (fz). Максимальная толщина стружки приблизительно равна hex = fz · 2·√((ae/D)·(1 − ae/D)). При ae/D = 0,1 hex ≈ 0,6·fz, то есть для сохранения нужной толщины стружки fz следует увеличить примерно в 1,67 раза. Если этого не сделать, кромка трёт материал вместо резания: растёт температура, нержавеющая сталь и титан наклёпываются, инструмент изнашивается быстрее ожидаемого. Расчёт можно выполнить в нашем калькуляторе режимов резания; исходные значения берите из каталожных данных инструмента и проверяйте на станке поэтапно.
Какая твердосплавная фреза подходит
- Число зубьев: при малом ae каждый зуб снимает меньше материала, поэтому обычно выбирают фрезы с 4–6 зубьями: при той же толщине стружки они допускают более высокую минутную подачу. Объём стружечной канавки при этом должен оставаться достаточным.
- Длина режущей части и вылет: так как ap велико, длина режущей части должна соответствовать глубине обработки, а вылет из патрона — быть не больше необходимого.
- Стружколом: при большом ap образуется длинная тонкая стружка; черновые фрезы со стружколомающим профилем делят её и облегчают отвод.
- Радиус при вершине: острый угол изнашивается быстрее всего; если деталь позволяет, фреза с небольшим радиусом надёжнее.
- Покрытие: для стали и нержавеющей стали обычно применяют AlTiN или AlCrN, для закалённой стали — TiSiN; подробнее в нашем руководстве по покрытиям.
В каталоге Geppetto подходящие серии собраны на странице черновые твердосплавные фрезы: серия MC с углом наклона спирали около 45° и серия MRS со стружколомом, в исполнениях Z4 и Z6. Все серии представлены на странице твердосплавные фрезы.
Требования к станку и CAM
- Динамика станка: метод требует высоких подач и частой смены направления. Станок со слабым ускорением или ограниченным просмотром кадров вперёд (look-ahead) не выходит на запрограммированную подачу; при падении реальной подачи стружка утончается и начинается трение.
- Ширина паза: паз должен быть заметно шире диаметра инструмента. В пазу, лишь немного превышающем диаметр, петли становятся маленькими и фреза фактически работает почти как при полном пазе.
- Врезание: вместо вертикального врезания используйте винтовое врезание или врезание по рампе либо начинайте из предварительно просверленного отверстия.
- Отвод стружки: повторное перерезание стружки — одна из самых частых причин поломки. В зависимости от материала удаляйте стружку из зоны резания обдувом воздухом или обильной подачей СОЖ.
- Закрепление: при большом ap на патрон действует больший изгибающий момент; важны точная цанга, гидропластовый или термопатрон и малое биение.
Когда это оправдано, а когда нет
Трохоидальное фрезерование выгодно в глубоких пазах и карманах, в труднообрабатываемых материалах — нержавеющей стали, титане, жаропрочных сплавах и закалённой стали, — на станках с ограниченной жёсткостью и там, где приходится работать длинным инструментом. В коротком и неглубоком пазу время холостых перемещений может съесть весь выигрыш, и обычная траектория окажется быстрее. Для стенок с жёстким допуском после черновой обработки нужен отдельный чистовой проход: на стенке могут остаться небольшие ступеньки и следы отжима. У тонкостенных деталей большое ap может также отжимать стенку.
Стойкость и переточка
При большом ap износ распределяется по всей длине режущей части, а не концентрируется в одной зоне. Это позволяет снять инструмент до поломки, с равномерной фаской износа; такую фрезу часто можно переточить и заново покрыть. При переточке нужно учитывать износ по всей длине режущей части. Подробнее — в нашем руководстве по переточке и на странице услуги переточки. Если вы боретесь с вибрациями или поломками, пошаговый чек-лист есть в статье о поломке и вибрации фрезы.
Вывод
Успех трохоидального фрезерования зависит от сочетания факторов: малое ae, fz с поправкой на утонение стружки, ap, которое выдерживает инструмент, подходящее число зубьев и хороший отвод стружки. Geppetto — производитель твердосплавного режущего инструмента в Турции: наши фрезы шлифуются на станках Walter Helitronic и измеряются на ZOLLER Genius 4. Помимо каталожных серий мы изготавливаем специальный инструмент с нужной длиной режущей части и размерами шейки. Сообщите материал, размеры паза, станок и текущий инструмент — и мы вместе оценим задачу: свяжитесь с нами, телефон +90 216 394 41 10, WhatsApp +90 537 777 96 44, e-mail info@geppetto-tr.com.
Часто задаваемые вопросы
Что такое трохоидальное фрезерование?
Это метод фрезерования, при котором инструмент движется по петлеобразной траектории, смещающейся вдоль паза, а не проходит паз напрямую. Малая радиальная ширина резания (ae) и большая глубина (ap) обеспечивают низкую и постоянную нагрузку.
Какую ширину резания ae выбрать при трохоидальном фрезеровании?
Единого значения нет: оно зависит от материала, геометрии инструмента и станка. Общий принцип — держать ae небольшой долей диаметра и по мере уменьшения ae увеличивать fz с учётом утонения стружки. Исходные данные берите из каталога инструмента.
Почему нужно увеличивать подачу?
Когда ae меньше половины диаметра, реальная стружка тоньше запрограммированной fz. Например, при ae/D = 0,1 максимальная толщина стружки составляет около 0,6·fz. Без поправки кромка трёт, нагревается и быстро изнашивается.
Подходит ли любой станок для трохоидального фрезерования?
Метод применим на большинстве станков с ЧПУ, но станок должен справляться с высокими подачами и частой сменой направления. При низком ускорении реальная подача остаётся ниже заданной, и выигрыш уменьшается.
Какая фреза лучше для трохоидального фрезерования?
Обычно твердосплавная фреза с 4–6 зубьями, длиной режущей части по глубине обработки, желательно с радиусом при вершине и при большом ap — со стружколомом. Покрытие выбирают по обрабатываемому материалу.
Повышает ли трохоидальное фрезерование стойкость?
В большинстве случаев да, так как тепло и нагрузка распределяются, а износ идёт по всей длине режущей части. Трение при слишком малой подаче, плохой отвод стружки или слабое закрепление могут свести это преимущество на нет.







