
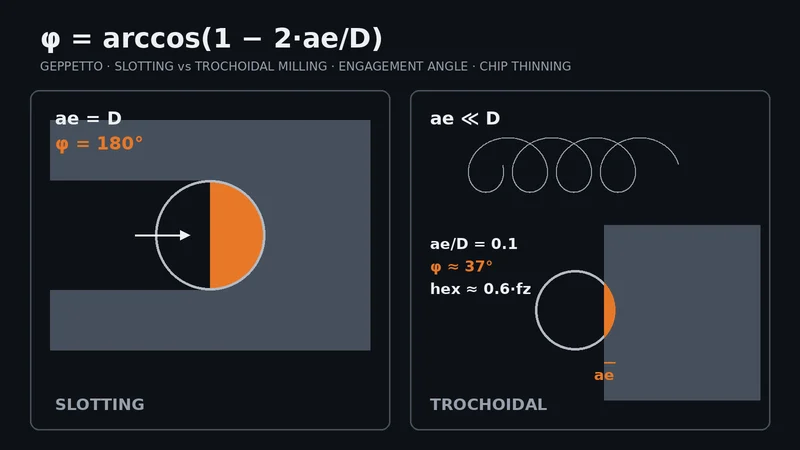
La prelucrarea canalelor și buzunarelor adânci, cea mai grea sarcină pentru o freză este frezarea canalului pe lățime completă: taie cu tot diametrul la un unghi de angajare de 180°, iar căldura și așchiile rămân prinse în canal. Frezarea trohoidală (numită în sistemele CAM și frezare dinamică, adaptivă sau de înaltă eficiență) distribuie această sarcină combinând o lățime radială mică de așchiere cu o adâncime axială mare. Configurată corect, prelungește durabilitatea sculei și reduce riscul de rupere; configurată greșit, produce doar o traiectorie lungă și timp pierdut. În acest ghid explicăm principiul metodei, alegerea frezei din carbură monobloc și greșelile frecvente.
Ce este frezarea trohoidală?
În loc să treacă drept prin canal, scula urmează o traiectorie circulară sau în bucle care înaintează pe direcția avansului. La fiecare buclă se îndepărtează doar un strat subțire de material (ae mic), în timp ce adâncimea axială (ap) poate folosi o mare parte din lungimea tăișului, atât cât permit scula și mașina. Trohoida clasică repetă cercuri fixe; strategiile CAM moderne recalculează continuu traiectoria pentru ca unghiul de angajare să rămână constant și în colțuri, și la geometrii variabile. Scopul este același: o sarcină similară și controlată asupra sculei în fiecare moment.
De ce unghiul de angajare este decisiv
Unghiul de angajare φ este arcul pe care fiecare tăiș îl parcurge în material la fiecare rotație: φ = arccos(1 − 2·ae/D). În canal plin (ae = D), φ = 180°: tăișul lucrează o jumătate de rotație și nu are cum să se răcească. La ae/D = 0,1, φ scade la aproximativ 37°: tăișul taie scurt timp, se răcește în restul rotației și aruncă așchia în spațiul liber. Forțele de așchiere sunt, de asemenea, mai mici și mai uniforme, ceea ce reduce încovoierea și vibrațiile, mai ales la sculele lungi.
Subțierea așchiei: de ce trebuie mărit avansul
Când lățimea radială de așchiere este mai mică decât jumătate din diametru, așchia reală este mai subțire decât avansul pe dinte programat (fz). Grosimea maximă a așchiei este aproximativ hex = fz · 2·√((ae/D)·(1 − ae/D)). La ae/D = 0,1, hex ≈ 0,6·fz; pentru a păstra grosimea dorită a așchiei, fz trebuie mărit de aproximativ 1,67 ori. Altfel, tăișul freacă în loc să taie: temperatura crește, oțelul inoxidabil și titanul se ecruisează, iar scula se uzează mai repede decât era de așteptat. Puteți face calculul cu calculatorul nostru de turație și avans; porniți de la datele din catalogul sculei și verificați treptat pe mașină.
Ce freză din carbură se potrivește
- Numărul de dinți: la ae mic fiecare dinte îndepărtează mai puțin material, de aceea sunt preferate de obicei frezele cu 4–6 dinți, care permit un avans al mesei mai mare la aceeași grosime a așchiei. Spațiul pentru așchii trebuie totuși să fie suficient.
- Lungimea tăișului și consola: deoarece ap este mare, lungimea tăișului trebuie să corespundă adâncimii de prelucrare, iar lungimea în consolă din portsculă să nu fie mai mare decât este necesar.
- Spărgător de așchii: un ap mare produce așchii lungi și subțiri; frezele de degroșare cu profil spărgător de așchii le fragmentează și ușurează evacuarea.
- Raza la colț: colțul ascuțit se uzează cel mai repede; dacă piesa permite, o rază mică la colț este mai sigură.
- Acoperire: pentru oțel și inox se folosesc frecvent AlTiN sau AlCrN, pentru oțel călit TiSiN; detalii în ghidul nostru despre acoperiri.
În catalogul Geppetto, seriile potrivite sunt grupate pe pagina freze de degroșare din carbură: seria MC cu elice de aprox. 45° și seria MRS cu spărgător de așchii, ambele în variantele Z4 și Z6. Toate seriile se găsesc pe pagina freze din carbură.
Cerințe pentru mașină și CAM
- Dinamica mașinii: metoda cere avansuri mari și schimbări frecvente de direcție. O mașină cu accelerație sau look-ahead slabe nu atinge avansul programat; când avansul real scade, așchia se subțiază și începe frecarea.
- Lățimea canalului: canalul trebuie să fie vizibil mai lat decât diametrul sculei. Într-un canal doar puțin mai lat, buclele devin mici și scula lucrează practic aproape ca în canal plin.
- Intrarea: folosiți o intrare elicoidală sau în rampă ori porniți dintr-o gaură pregăurită, în loc să pătrundeți vertical.
- Evacuarea așchiilor: retăierea așchiilor este una dintre cele mai frecvente cauze de rupere. În funcție de material, îndepărtați așchiile din zona de tăiere cu aer comprimat sau lichid de răcire din abundență.
- Prinderea: la ap mare, portscula preia un moment de încovoiere mai mare; contează o bucșă elastică de precizie, un mandrin hidraulic sau prin contracție termică și o bătaie mică.
Când merită și când nu
Frezarea trohoidală merită în canale și buzunare adânci, în materiale dificile precum oțelul inoxidabil, titanul, aliajele refractare și oțelul călit, pe mașini cu rigiditate limitată și oriunde trebuie lucrat cu o sculă lungă. Într-un canal scurt și puțin adânc, timpul de mișcare în gol poate anula câștigul, iar o traiectorie clasică poate fi mai rapidă. Pentru pereți cu toleranțe strânse, planificați o trecere separată de finisare după degroșare, deoarece pot rămâne mici trepte și urme de încovoiere. La piesele cu pereți subțiri, un ap mare poate de asemenea încovoia peretele.
Durabilitate și reascuțire
La ap mare, uzura se distribuie pe toată lungimea tăișului în loc să se concentreze într-o singură zonă. Astfel scula poate fi scoasă mai ușor înainte de rupere, cu o bandă de uzură uniformă; o astfel de sculă poate fi adesea reascuțită și reacoperită, ținând cont la reascuțire de uzura pe toată lungimea de tăiere. Detalii în ghidul nostru de reascuțire și pe pagina serviciului de reascuțire. Dacă vă confruntați cu vibrații sau ruperi, ghidul nostru de depanare oferă o listă de verificare pas cu pas.
Concluzie
Succesul frezării trohoidale depinde de reglarea simultană a mai multor factori: ae mic, fz corectat pentru subțierea așchiei, un ap pe care scula îl poate suporta, un număr potrivit de dinți și o evacuare bună a așchiilor. Geppetto este un producător de scule din carbură monobloc din Turcia: frezele noastre sunt rectificate pe mașini Walter Helitronic și măsurate cu ZOLLER Genius 4, iar pe lângă seriile din catalog realizăm scule speciale cu lungime de tăiș și dimensiuni ale gâtului la cerere. Trimiteți-ne materialul, dimensiunile canalului, mașina și scula actuală și vom evalua împreună aplicația: contactați-ne, telefon +90 216 394 41 10, WhatsApp +90 537 777 96 44, e-mail info@geppetto-tr.com.
Întrebări frecvente
Ce este frezarea trohoidală?
Este o metodă de frezare în care scula urmează o traiectorie în bucle care înaintează de-a lungul canalului, în loc să treacă drept prin el. Lățimea radială mică (ae) și adâncimea axială mare (ap) mențin sarcina pe sculă mică și constantă.
Ce lățime de așchiere ae se folosește la frezarea trohoidală?
Nu există o valoare unică: depinde de material, geometria sculei și mașină. Principiul general este ca ae să fie o fracțiune mică din diametru, iar fz să fie mărit pentru subțierea așchiei pe măsură ce ae scade. Porniți de la datele din catalogul sculei.
De ce trebuie mărit avansul?
Când ae este sub jumătate din diametru, așchia reală este mai subțire decât fz programat; de exemplu, la ae/D = 0,1 grosimea maximă este de aproximativ 0,6·fz. Fără corecție, tăișul freacă, se încălzește și se uzează repede.
Orice mașină poate executa frezare trohoidală?
Se poate aplica pe majoritatea mașinilor CNC, dar mașina trebuie să facă față avansurilor mari și schimbărilor frecvente de direcție. La o accelerație mică, avansul real rămâne sub cel programat și avantajul scade.
Care este cea mai bună freză pentru frezarea trohoidală?
De obicei o freză din carbură cu 4–6 dinți și lungime de tăiș potrivită adâncimii, de preferință cu rază la colț și, la ap mare, cu spărgător de așchii. Acoperirea se alege în funcție de materialul piesei.
Frezarea trohoidală crește durabilitatea sculei?
În majoritatea cazurilor da, deoarece căldura și sarcina se distribuie, iar uzura se repartizează pe lungimea tăișului. Frecarea la un avans prea mic, evacuarea slabă a așchiilor sau o prindere slabă pot anula acest avantaj.







