
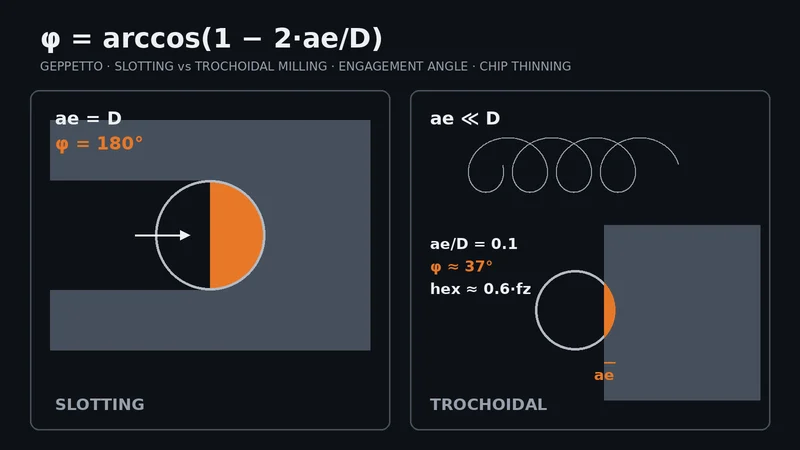
در ماشینکاری شیارها و جیبهای عمیق، سختترین کار برای یک فرز انگشتی، شیارزنی با عرض کامل است: ابزار با تمام قطر خود و با زاویه درگیری 180° میبُرد و گرما و براده در شیار حبس میشوند. فرزکاری تروکوئیدال (که در نرمافزارهای CAM با نامهای فرزکاری دینامیک، تطبیقی یا پربازده هم شناخته میشود) این بار را با ترکیب عرض برش شعاعی کم و عمق برش محوری زیاد پخش میکند. اگر درست تنظیم شود، عمر ابزار را بالا میبرد و خطر شکست را کم میکند؛ اگر نادرست تنظیم شود، فقط یک مسیر ابزار طولانی و زمان تلفشده به همراه دارد. در این راهنما اصول روش، انتخاب فرز انگشتی کاربایدی و اشتباهات رایج را توضیح میدهیم.
فرزکاری تروکوئیدال چیست؟
ابزار بهجای عبور مستقیم از شیار، مسیری دایرهای یا حلقهای را دنبال میکند که در جهت پیشروی جابهجا میشود. در هر حلقه فقط لایه نازکی از ماده برداشته میشود (ae کم)، در حالی که عمق محوری (ap) میتواند تا جایی که ابزار و ماشین اجازه میدهند بخش بزرگی از طول لبه برنده را به کار بگیرد. تروکوئید کلاسیک دایرههای ثابت را تکرار میکند؛ استراتژیهای جدید CAM مسیر را پیوسته از نو محاسبه میکنند تا زاویه درگیری در گوشهها و هندسه متغیر هم ثابت بماند. هدف هر دو یکی است: باری یکنواخت و کنترلشده روی ابزار در هر لحظه.
چرا زاویه درگیری تعیینکننده است؟
زاویه درگیری φ کمانی است که هر لبه برنده در هر دور داخل ماده میگذراند: φ = arccos(1 − 2·ae/D). در شیار کامل (ae = D) مقدار φ = 180° است؛ لبه نیم دور میبُرد و فرصت خنک شدن ندارد. در ae/D = 0.1 زاویه φ به حدود 37° کاهش مییابد: لبه مدت کوتاهی میبُرد، در بقیه دور خنک میشود و براده به فضای باز پرتاب میشود. نیروهای برش هم کمتر و یکنواختترند و این، بهویژه در ابزارهای بلند، انحراف و لرزش را کاهش میدهد.
نازکشدن براده: چرا باید پیشروی را افزایش داد؟
وقتی عرض برش شعاعی کمتر از نصف قطر باشد، براده واقعی از پیشروی برنامهریزیشده به ازای هر دندانه (fz) نازکتر است. بیشترین ضخامت براده تقریباً برابر است با hex = fz · 2·√((ae/D)·(1 − ae/D)). در ae/D = 0.1 داریم hex ≈ 0.6·fz؛ یعنی برای حفظ ضخامت براده مطلوب باید fz را حدود 1.67 برابر کرد. در غیر این صورت لبه بهجای بریدن، ماده را میساید: دما بالا میرود، فولاد زنگنزن و تیتانیوم کارسخت میشوند و ابزار زودتر از انتظار ساییده میشود. محاسبه را با ماشینحساب دور و پیشروی ما انجام دهید؛ از دادههای کاتالوگ ابزار شروع کنید و روی ماشین خود گامبهگام تأیید کنید.
کدام فرز کاربایدی مناسب است؟
- تعداد لبه: با ae کم هر دندانه ماده کمتری برمیدارد، بنابراین معمولاً فرزهای 4 تا 6 لبه ترجیح داده میشوند؛ این فرزها در همان ضخامت براده، پیشروی میز بیشتری ممکن میکنند. فضای براده همچنان باید کافی باشد.
- طول برش و بیرونزدگی: چون ap زیاد است، طول لبه برنده باید با عمق کار متناسب باشد، اما بیرونزدگی ابزار از نگهدارنده نباید بیش از حد لازم باشد.
- برادهشکن: ap زیاد برادههای بلند و نازک تولید میکند؛ فرزهای خشنتراشی دندانهدار (با برادهشکن) براده را میشکنند و تخلیه را آسان میکنند.
- شعاع گوشه: گوشه تیز سریعترین نقطه سایش است؛ اگر قطعه اجازه دهد، ابزار با شعاع گوشه کوچک ایمنتر است.
- پوشش: برای فولاد و فولاد زنگنزن معمولاً AlTiN یا AlCrN و برای فولاد سختکاریشده TiSiN به کار میرود؛ جزئیات در راهنمای پوشش ما.
در کاتالوگ Geppetto سریهای مناسب این کاربرد در صفحه فرزهای خشنتراشی کاربایدی گردآوری شدهاند: سری MC با زاویه مارپیچ حدود 45° و سری دندانهدار MRS، هر دو در نسخههای Z4 و Z6. همه سریها را در صفحه فرزهای انگشتی کاربایدی ببینید.
الزامات ماشین و CAM
- دینامیک ماشین: این روش به پیشرویهای بالا و تغییر جهت مکرر نیاز دارد. ماشینی با شتاب یا پیشخوانی (look-ahead) ضعیف به پیشروی برنامهریزیشده نمیرسد؛ وقتی پیشروی واقعی افت کند، براده نازک میشود و سایش آغاز میشود.
- عرض شیار: شیار باید بهطور محسوسی از قطر ابزار عریضتر باشد. در شیاری که فقط کمی از ابزار پهنتر است، حلقهها کوچک میشوند و ابزار عملاً نزدیک به شیارزنی کامل کار میکند.
- ورود: بهجای فرورفتن عمودی، از ورود مارپیچ یا شیبدار استفاده کنید یا از یک سوراخ از پیش ایجادشده شروع کنید.
- تخلیه براده: بریدن دوباره براده از رایجترین علل شکست است. بسته به ماده، براده را با دمش هوا یا خنککاری فراوان از ناحیه برش دور کنید.
- نگهداری ابزار: با ap زیاد، گشتاور خمشی بیشتری به نگهدارنده وارد میشود؛ کولت دقیق، نگهدارنده هیدرولیک یا حرارتی و لنگی کم اهمیت دارند.
چه زمانی منطقی است و چه زمانی نه؟
فرزکاری تروکوئیدال در شیارها و جیبهای عمیق، در مواد دشوار مانند فولاد زنگنزن، تیتانیوم، آلیاژهای مقاوم در برابر حرارت و فولاد سختکاریشده، روی ماشینهایی با صلبیت محدود و هر جا که ناچار به کار با ابزار بلند باشید سودمند است. در شیار کوتاه و کمعمق، زمان حرکت در هوا ممکن است مزیت را از بین ببرد و مسیر معمولی سریعتر باشد. برای دیوارههای با تلرانس تنگ، پس از خشنتراشی یک پاس پرداخت جداگانه برنامهریزی کنید، چون پلههای کوچک و آثار انحراف ممکن است روی دیواره بماند. در قطعات جدار نازک نیز ap زیاد میتواند دیواره را منحرف کند.
عمر ابزار و تیزکاری مجدد
با ap زیاد، سایش در تمام طول لبه برنده پخش میشود و در یک ناحیه متمرکز نمیشود. این کار برداشتن ابزار پیش از شکست، با نوار سایش یکنواخت، را آسانتر میکند و چنین ابزاری اغلب قابل تیزکاری مجدد و پوششدهی دوباره است؛ در تیزکاری باید سایش در تمام طول برش در نظر گرفته شود. جزئیات در راهنمای تیزکاری و صفحه خدمات تیزکاری. اگر با لرزش یا شکست درگیر هستید، راهنمای عیبیابی ما یک چکلیست گامبهگام ارائه میدهد.
جمعبندی
موفقیت در فرزکاری تروکوئیدال به تنظیم همزمان چند عامل بستگی دارد: ae کم، fz اصلاحشده برای نازکشدن براده، ap متناسب با توان ابزار، تعداد لبه مناسب و تخلیه خوب براده. Geppetto تولیدکننده ابزارهای برش کاربایدی یکپارچه در ترکیه است: فرزهای ما روی ماشینهای Walter Helitronic سنگزنی و با ZOLLER Genius 4 اندازهگیری میشوند و علاوه بر سریهای کاتالوگ، ابزارهای ویژه با طول برش و ابعاد گردن دلخواه تولید میکنیم. ماده، ابعاد شیار، ماشین و ابزار فعلی را برای ما بفرستید تا کاربرد را با هم بررسی کنیم: تماس با ما، تلفن +90 216 394 41 10، واتساپ +90 537 777 96 44، ایمیل info@geppetto-tr.com.
پرسشهای متداول
فرزکاری تروکوئیدال چیست؟
روشی از فرزکاری است که در آن ابزار بهجای عبور مستقیم از شیار، مسیری حلقهای را در طول شیار دنبال میکند. عرض برش شعاعی کم (ae) و عمق محوری زیاد (ap) بار ابزار را کم و ثابت نگه میدارند.
در فرزکاری تروکوئیدال ae چقدر باشد؟
مقدار واحدی برای همه حالتها وجود ندارد و به ماده، هندسه ابزار و ماشین بستگی دارد. اصل کلی این است که ae بخش کوچکی از قطر باشد و با کوچکتر شدن ae، مقدار fz متناسب با نازکشدن براده افزایش یابد. از دادههای کاتالوگ ابزار شروع کنید.
چرا باید پیشروی را افزایش داد؟
وقتی ae کمتر از نصف قطر است، براده واقعی از fz برنامهریزیشده نازکتر است؛ برای مثال در ae/D = 0.1 بیشترین ضخامت براده حدود 0.6·fz است. بدون اصلاح، لبه میساید، داغ میشود و سریع ساییده میشود.
آیا هر ماشینی برای فرزکاری تروکوئیدال مناسب است؟
روی بیشتر ماشینهای CNC قابل اجراست، اما ماشین باید با پیشروی بالا و تغییر جهت مکرر همراهی کند. با شتاب کم، پیشروی واقعی کمتر از مقدار برنامهریزیشده میماند و مزیت کاهش مییابد.
بهترین فرز برای فرزکاری تروکوئیدال کدام است؟
معمولاً فرز کاربایدی 4 تا 6 لبه با طول برش متناسب با عمق، ترجیحاً با شعاع گوشه و در ap زیاد با برادهشکن (دندانهدار). پوشش بر اساس ماده قطعه انتخاب میشود.
آیا فرزکاری تروکوئیدال عمر ابزار را افزایش میدهد؟
در بیشتر موارد بله، زیرا گرما و بار پخش میشوند و سایش در طول لبه برنده توزیع میشود. اما سایش ناشی از پیشروی خیلی کم، تخلیه ضعیف براده یا نگهداری ضعیف ابزار میتواند این مزیت را از بین ببرد.







