
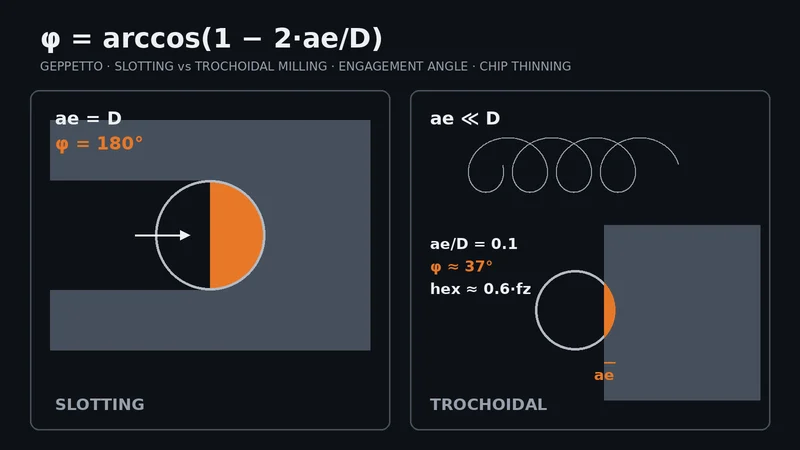
Derin kanal ve cep işlemede takımı en çok zorlayan operasyon tam kanal açmadır: freze çapının tamamıyla, 180° kavrama açısıyla keser; ısı ve talaş kanalın içinde kalır. Trokoidal frezeleme (CAM yazılımlarında dinamik, adaptif veya yüksek verimli frezeleme olarak da geçer) bu yükü küçük radyal kesme ve büyük eksenel derinlikle dağıtır. Doğru kurulduğunda takım ömrünü uzatır ve kırılma riskini azaltır; yanlış kurulduğunda ise yalnızca uzun bir takım yolu ve boşa geçen süre üretir. Bu yazıda yöntemin mantığını, karbür freze seçimini ve sık yapılan hataları anlatıyoruz.
Trokoidal frezeleme nedir?
Takım, kanalı doğrudan sürmek yerine ilerleme yönünde kayan dairesel veya döngüsel bir yol izler. Her döngüde malzemeden yalnızca ince bir dilim alınır (küçük ae); buna karşılık kesme derinliği (ap), takımın ve tezgâhın izin verdiği ölçüde kesme boyunun büyük kısmı olabilir. Klasik trokoid sabit daireler çizer; modern CAM stratejileri ise köşelerde ve değişen geometride kavrama açısını sabit tutacak şekilde yolu sürekli yeniden hesaplar. İkisinin ortak hedefi, takıma her an benzer ve kontrollü bir yük bindirmektir.
Kavrama açısı neden belirleyici?
Kavrama açısı φ, bir kesici ağzın her devirde malzemenin içinde kaldığı açıdır ve φ = arccos(1 − 2·ae/D) ile hesaplanır. Tam kanalda (ae = D) φ = 180°’dir; ağız devrin yarısı boyunca keser ve soğuma fırsatı bulamaz. ae/D = 0,1 olduğunda φ yaklaşık 37°’ye düşer: ağız kısa bir süre keser, devrin geri kalanında soğur ve talaş açık alana atılır. Kesme kuvveti de daha düşük ve daha düzenli olur; bu da özellikle uzun takımlarda sapmayı ve titreşimi azaltır.
Talaş inceltme: ilerlemeyi neden artırmalısınız?
Radyal kesme çapın yarısından küçük olduğunda gerçek talaş kalınlığı, programlanan diş başı ilerlemeden (fz) incedir. En büyük talaş kalınlığı yaklaşık hex = fz · 2·√((ae/D)·(1 − ae/D)) ile bulunur. ae/D = 0,1 için hex ≈ 0,6·fz’dir; yani hedef talaş kalınlığını korumak için fz’yi yaklaşık 1,67 katına çıkarmak gerekir. fz artırılmazsa ağız malzemeyi kesmek yerine sürter: ısı artar, paslanmaz çelik ve titanyum gibi malzemelerde yüzey pekleşir ve takım beklenenden hızlı aşınır. Hesaplamayı devir ve ilerleme hesaplayıcımızla yapabilirsiniz; başlangıç değerleri için takımın katalog verisini esas alın ve tezgâhınızda kademeli olarak doğrulayın.
Hangi karbür freze uygun?
- Ağız sayısı: Küçük ae ile her ağzın kaldırdığı talaş azaldığı için genellikle 4–6 ağızlı frezeler tercih edilir; aynı talaş kalınlığında daha yüksek tabla ilerlemesi sağlar. Talaş boşluğu yine de yeterli olmalıdır.
- Kesme boyu ve sarkma: ap büyük olduğu için kesme boyu işlem derinliğine uygun seçilmeli, tutucudan sarkma ise gereğinden uzun olmamalıdır.
- Talaş kırıcı profil: Büyük ap’de uzun ve ince talaşlar oluşur; tırtıllı (talaş kırıcılı) kaba işleme frezeleri talaşı bölerek tahliyeyi kolaylaştırır.
- Köşe radüsü: Keskin köşe en hızlı aşınan noktadır; parça izin veriyorsa küçük köşe radüslü takım daha güvenlidir.
- Kaplama: Çelik ve paslanmazda AlTiN veya AlCrN, sertleştirilmiş çelikte TiSiN sık tercih edilir; ayrıntılar kaplama rehberimizde.
Geppetto kataloğunda bu kullanıma uygun seriler kaba işleme karbür frezeleri sayfasında toplanmıştır; yaklaşık 45° helisli MC serisi ve tırtıllı MRS serisi Z4 ve Z6 seçenekleriyle yer alır. Tüm seriler için karbür freze sayfamıza bakabilirsiniz.
Tezgâh ve CAM tarafında dikkat edilecekler
- Tezgâh dinamiği: Yöntem yüksek tabla ilerlemesi ve sık yön değişimi ister. İvmesi ve ileri okuma (look-ahead) kapasitesi zayıf bir tezgâh programlanan ilerlemeye ulaşamaz; gerçek ilerleme düşünce talaş incelir ve sürtme başlar.
- Kanal genişliği: Kanal, takım çapından belirgin biçimde geniş olmalıdır. Takım çapına çok yakın bir kanalda döngüler küçülür ve takım fiilen tam kanala yakın çalışır.
- Giriş: Malzemeye dik dalma yerine helisel veya rampa giriş kullanın ya da önceden açılmış bir delikten başlayın.
- Talaş tahliyesi: Talaşın yeniden kesilmesi en sık kırılma nedenlerinden biridir. Malzemeye göre hava üflemesi veya bol soğutma sıvısıyla talaşı kesme bölgesinden uzaklaştırın.
- Bağlama: Büyük ap’de tutucuya daha büyük moment biner; hassas pens, hidrolik veya shrink tutucu ve düşük salgı önemlidir.
Ne zaman mantıklı, ne zaman değil?
Trokoidal frezeleme; derin kanal ve ceplerde, paslanmaz çelik, titanyum, ısıya dayanıklı alaşımlar ve sertleştirilmiş çelik gibi zor malzemelerde, rijitliği sınırlı tezgâhlarda ve uzun takımla çalışmak zorunda kalınan durumlarda avantaj sağlar. Kısa ve sığ bir kanalda ise havada geçen süre kazancı yok edebilir; klasik yol daha hızlı olabilir. Dar toleranslı duvarlar için kaba işlemden sonra ayrı bir finiş pasosu planlayın, çünkü duvarda küçük basamaklar ve sapma izleri kalabilir. İnce cidarlı parçalarda büyük ap’nin duvarı esnetebileceğini de hesaba katın.
Takım ömrü ve bileme
Büyük ap ile aşınma kesme boyunun tamamına yayılır; tek bir bölgede yoğunlaşmaz. Bu, takımın kırılmadan, düzgün bir aşınma bandıyla sökülmesini kolaylaştırır; böyle bir takım çoğu zaman bilenip yeniden kaplanabilir. Bilemede aşınmanın tüm kesme boyunda olduğu dikkate alınmalıdır. Ayrıntılar için bileme rehberimize ve bileme hizmeti sayfamıza bakın. Titreşim veya kırılma yaşıyorsanız sorun giderme yazımız adım adım bir kontrol listesi sunar.
Sonuç
Trokoidal frezelemede başarı; küçük ae, buna göre artırılmış fz, takımın kaldırabileceği ap, uygun ağız sayısı ve iyi talaş tahliyesinin birlikte kurulmasına bağlıdır. Geppetto’da frezeler Walter Helitronic taşlama tezgâhlarında üretilir ve ZOLLER Genius 4 ile ölçülür; operasyonunuz için standart seri ya da özel kesme boyu ve boyun ölçüsüne sahip bir takım gerekiyorsa birlikte değerlendirebiliriz. Malzeme, kanal ölçüleri, tezgâh ve mevcut takım bilgisini paylaşmanız yeterli: bize ulaşın, telefon +90 216 394 41 10, WhatsApp +90 537 777 96 44, e-posta info@geppetto-tr.com.
Sık sorulan sorular
Trokoidal frezeleme nedir?
Takımın kanalı doğrudan sürmek yerine ilerleme yönünde kayan döngüsel bir yol izlediği frezeleme yöntemidir. Küçük radyal kesme (ae) ve büyük eksenel derinlik (ap) ile takıma düşük ve sabit bir yük bindirilir.
Trokoidal frezelemede ae ne kadar olmalı?
Herkese uyan tek bir değer yoktur; malzemeye, takım geometrisine ve tezgâha bağlıdır. Genel prensip ae’nin çapın küçük bir bölümü tutulması ve ae küçüldükçe fz’nin talaş inceltmeye göre artırılmasıdır. Başlangıç için takımın katalog verisini kullanın.
Neden ilerlemeyi artırmak gerekiyor?
Radyal kesme çapın yarısından küçükken gerçek talaş, programlanan fz’den incedir. Örneğin ae/D = 0,1’de en büyük talaş kalınlığı yaklaşık 0,6·fz’dir. fz düzeltilmezse ağız sürter, ısınır ve hızlı aşınır.
Her tezgâhta trokoidal frezeleme yapılabilir mi?
Uygulanabilir, ancak tezgâhın yüksek ilerlemeye ve sık yön değişimine yetişmesi gerekir. İvmesi düşük tezgâhta gerçek ilerleme programdan düşük kalır ve beklenen kazanç azalır.
Trokoidal frezeleme için hangi freze seçilmeli?
Genellikle 4–6 ağızlı, kesme boyu işlem derinliğine uygun, mümkünse köşe radüslü ve büyük ap’de talaş kırıcılı (tırtıllı) karbür frezeler tercih edilir. Kaplama malzemeye göre seçilir.
Trokoidal frezeleme takım ömrünü uzatır mı?
Isı ve yük dağıldığı için çoğu durumda uzatır ve aşınma kesme boyuna yayılır. Ancak düşük ilerlemeyle sürtme, yetersiz talaş tahliyesi veya zayıf bağlama bu avantajı ortadan kaldırabilir.







