
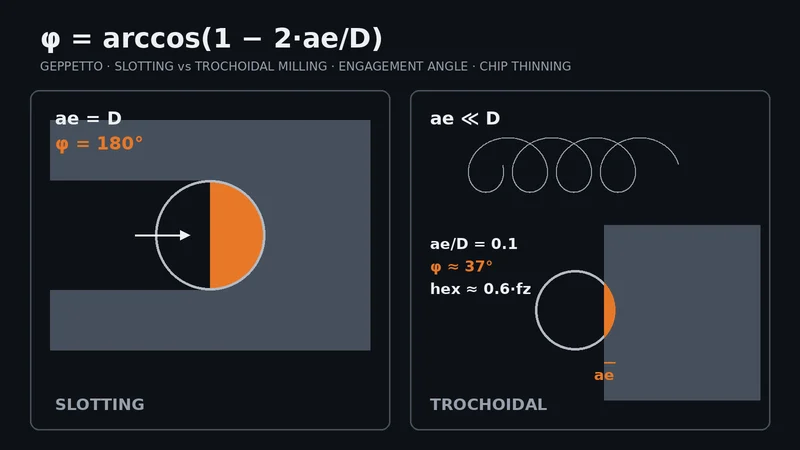
Beim Fräsen tiefer Nuten und Taschen ist das Vollnutfräsen die härteste Belastung für einen Fräser: Er schneidet mit dem gesamten Durchmesser bei 180° Eingriffswinkel, Wärme und Späne bleiben in der Nut. Trochoidales Fräsen (in CAM-Systemen auch dynamisches, adaptives oder Hochleistungsfräsen genannt) verteilt diese Last durch kleine radiale Zustellung und große axiale Schnitttiefe. Richtig eingerichtet verlängert es die Standzeit und senkt das Bruchrisiko; falsch eingerichtet erzeugt es nur eine lange Werkzeugbahn und verlorene Zeit. Dieser Beitrag erklärt das Prinzip, die Auswahl des VHM-Fräsers und typische Fehler.
Was ist trochoidales Fräsen?
Statt geradlinig durch die Nut zu fahren, folgt das Werkzeug einer kreis- oder schleifenförmigen Bahn, die in Vorschubrichtung wandert. Pro Schleife wird nur eine dünne Schicht abgetragen (kleines ae), die axiale Schnitttiefe (ap) kann dagegen – soweit Werkzeug und Maschine es zulassen – einen großen Teil der Schneidenlänge nutzen. Klassische Trochoiden fahren feste Kreise; moderne CAM-Strategien berechnen die Bahn laufend neu, damit der Eingriffswinkel auch in Ecken und bei wechselnder Geometrie konstant bleibt. Ziel ist in beiden Fällen eine gleichmäßige, kontrollierte Belastung des Werkzeugs.
Warum der Eingriffswinkel entscheidend ist
Der Eingriffswinkel φ ist der Winkel, den eine Schneide pro Umdrehung im Material verbringt: φ = arccos(1 − 2·ae/D). In der Vollnut (ae = D) ist φ = 180°; die Schneide arbeitet eine halbe Umdrehung lang und kann nicht abkühlen. Bei ae/D = 0,1 sinkt φ auf etwa 37°: Die Schneide schneidet kurz, kühlt im Rest der Umdrehung ab und wirft den Span in den freien Raum. Auch die Schnittkräfte sind niedriger und gleichmäßiger, was Abdrängung und Rattern vor allem bei langen Werkzeugen verringert.
Spanausdünnung: Warum der Vorschub steigen muss
Ist die radiale Zustellung kleiner als der halbe Durchmesser, ist der tatsächliche Span dünner als der programmierte Zahnvorschub (fz). Die maximale Spandicke beträgt näherungsweise hex = fz · 2·√((ae/D)·(1 − ae/D)). Bei ae/D = 0,1 gilt hex ≈ 0,6·fz; um die Ziel-Spandicke zu halten, muss fz also etwa um den Faktor 1,67 erhöht werden. Geschieht das nicht, reibt die Schneide statt zu schneiden: Die Temperatur steigt, Edelstahl und Titan verfestigen sich, und das Werkzeug verschleißt schneller als erwartet. Rechnen können Sie mit unserem Schnittdaten-Rechner; gehen Sie von den Katalogdaten des Werkzeugs aus und tasten Sie sich an der Maschine schrittweise heran.
Welcher VHM-Fräser passt?
- Zähnezahl: Bei kleinem ae trägt jeder Zahn weniger Material ab, daher werden meist 4- bis 6-schneidige Fräser bevorzugt; sie ermöglichen bei gleicher Spandicke einen höheren Tischvorschub. Der Spanraum muss trotzdem ausreichen.
- Schneidenlänge und Auskraglänge: Wegen des großen ap muss die Schneidenlänge zur Bearbeitungstiefe passen, die Auskragung aus dem Halter aber so kurz wie möglich sein.
- Spanteiler: Großes ap erzeugt lange, dünne Späne; Schruppfräser mit Spanteilerprofil zerteilen sie und erleichtern die Spanabfuhr.
- Eckenradius: Die scharfe Ecke verschleißt am schnellsten; wenn das Bauteil es erlaubt, ist ein kleiner Eckenradius sicherer.
- Beschichtung: Für Stahl und Edelstahl sind AlTiN oder AlCrN üblich, für gehärteten Stahl TiSiN; mehr dazu in unserem Beschichtungsratgeber.
Im Geppetto-Katalog sind die passenden Serien auf der Seite VHM-Schruppfräser zusammengefasst: die MC-Serie mit ca. 45° Drallwinkel und die MRS-Serie mit Spanteiler, jeweils als Z4 und Z6. Alle Serien finden Sie unter VHM-Schaftfräser.
Anforderungen an Maschine und CAM
- Maschinendynamik: Das Verfahren verlangt hohe Tischvorschübe und häufige Richtungswechsel. Eine Maschine mit schwacher Beschleunigung oder Look-ahead erreicht den programmierten Vorschub nicht; sinkt der reale Vorschub, wird der Span dünner und die Schneide reibt.
- Nutbreite: Die Nut muss deutlich breiter als der Werkzeugdurchmesser sein. In einer kaum breiteren Nut werden die Schleifen klein und das Werkzeug arbeitet praktisch nahe am Vollnutfräsen.
- Eintauchen: Statt senkrecht einzutauchen, helikal oder per Rampe eintauchen oder aus einer vorgebohrten Bohrung starten.
- Spanabfuhr: Erneutes Überschneiden von Spänen ist eine der häufigsten Bruchursachen. Je nach Werkstoff Späne mit Druckluft oder reichlich Kühlschmierstoff aus der Schnittzone entfernen.
- Spannung: Großes ap belastet den Halter mit höherem Biegemoment; Präzisionsspannzange, Hydrodehn- oder Schrumpffutter und geringer Rundlauffehler sind wichtig.
Wann es sich lohnt – und wann nicht
Trochoidales Fräsen lohnt sich in tiefen Nuten und Taschen, in schwer zerspanbaren Werkstoffen wie Edelstahl, Titan, warmfesten Legierungen und gehärtetem Stahl, auf Maschinen mit begrenzter Steifigkeit und überall dort, wo mit langen Werkzeugen gearbeitet werden muss. In einer kurzen, flachen Nut kann die Luftschnittzeit den Gewinn aufzehren; eine konventionelle Bahn ist dann oft schneller. Für eng tolerierte Wände sollte nach dem Schruppen ein eigener Schlichtgang eingeplant werden, da kleine Stufen und Abdrängspuren bleiben können. Bei dünnwandigen Teilen kann großes ap zudem die Wand abdrängen.
Standzeit und Nachschleifen
Bei großem ap verteilt sich der Verschleiß über die gesamte Schneidenlänge, statt sich auf eine Zone zu konzentrieren. So lässt sich das Werkzeug leichter vor dem Bruch mit gleichmäßiger Verschleißmarke wechseln – ein solches Werkzeug kann oft nachgeschliffen und neu beschichtet werden. Beim Nachschleifen muss der Verschleiß über die volle Schneidenlänge berücksichtigt werden. Details in unserem Ratgeber zum Nachschleifen und auf der Seite Nachschleifservice. Bei Rattern oder Bruch hilft unser Beitrag zur Fehlersuche mit einer Schritt-für-Schritt-Checkliste.
Fazit
Erfolg beim trochoidalen Fräsen entsteht nur im Zusammenspiel: kleines ae, um die Spanausdünnung korrigiertes fz, ein ap, das das Werkzeug tragen kann, passende Zähnezahl und gute Spanabfuhr. Geppetto ist ein Hersteller von Vollhartmetall-Werkzeugen in der Türkei: Unsere Fräser werden auf Walter-Helitronic-Maschinen geschliffen und mit einem ZOLLER Genius 4 gemessen. Neben Katalogserien fertigen wir Sonderwerkzeuge mit angepasster Schneidenlänge und Halsgeometrie. Nennen Sie uns Werkstoff, Nutmaße, Maschine und aktuelles Werkzeug, dann prüfen wir die Anwendung gemeinsam: Kontakt, Telefon +90 216 394 41 10, WhatsApp +90 537 777 96 44, E-Mail info@geppetto-tr.com.
Häufige Fragen
Was ist trochoidales Fräsen?
Ein Fräsverfahren, bei dem das Werkzeug einer schleifenförmigen, in Vorschubrichtung wandernden Bahn folgt, statt geradlinig durch die Nut zu fahren. Kleine radiale Zustellung (ae) und große Schnitttiefe (ap) halten die Belastung niedrig und gleichmäßig.
Welche radiale Zustellung ae ist beim trochoidalen Fräsen richtig?
Einen Einheitswert gibt es nicht; er hängt von Werkstoff, Werkzeuggeometrie und Maschine ab. Grundprinzip: ae als kleinen Bruchteil des Durchmessers wählen und fz mit kleiner werdendem ae entsprechend der Spanausdünnung erhöhen. Ausgangspunkt sind die Katalogdaten des Werkzeugs.
Warum muss der Vorschub erhöht werden?
Bei ae unter dem halben Durchmesser ist der reale Span dünner als das programmierte fz. Bei ae/D = 0,1 beträgt die maximale Spandicke etwa 0,6·fz. Ohne Korrektur reibt die Schneide, erhitzt sich und verschleißt schnell.
Kann jede Maschine trochoidal fräsen?
Auf den meisten CNC-Maschinen ist es möglich, die Maschine muss aber hohen Vorschüben und häufigen Richtungswechseln folgen können. Bei geringer Beschleunigung bleibt der reale Vorschub unter dem programmierten Wert und der Vorteil schrumpft.
Welcher Fräser eignet sich für trochoidales Fräsen?
Meist ein 4- bis 6-schneidiger VHM-Fräser mit zur Tiefe passender Schneidenlänge, möglichst mit Eckenradius und bei großem ap mit Spanteiler. Die Beschichtung richtet sich nach dem Werkstoff.
Verlängert trochoidales Fräsen die Standzeit?
In den meisten Fällen ja, weil Wärme und Last verteilt werden und sich der Verschleiß über die Schneidenlänge verteilt. Reiben bei zu kleinem Vorschub, schlechte Spanabfuhr oder schwache Spannung können diesen Vorteil zunichtemachen.







