
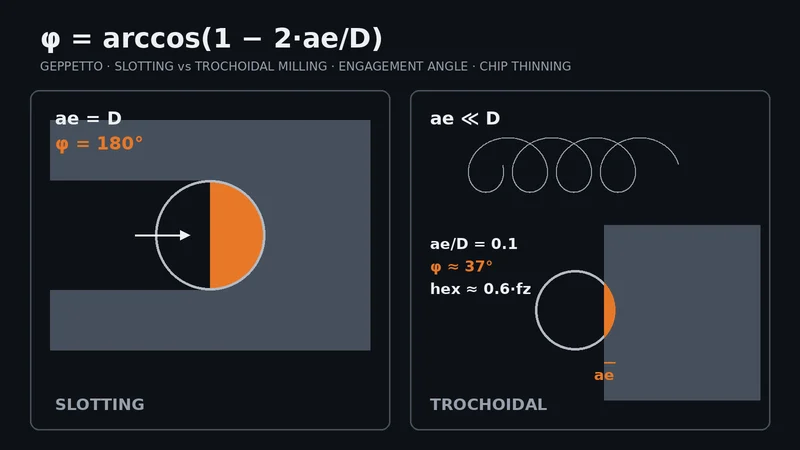
En el mecanizado de ranuras y cavidades profundas, la tarea más dura para una fresa es el ranurado a ancho completo: corta con todo su diámetro y un ángulo de contacto de 180°, mientras el calor y la viruta quedan atrapados en la ranura. El fresado trocoidal (en los sistemas CAM también llamado fresado dinámico, adaptativo o de alta eficiencia) reparte esa carga combinando un pequeño ancho de corte radial con una gran profundidad axial. Bien configurado, alarga la vida de la herramienta y reduce el riesgo de rotura; mal configurado, solo genera una trayectoria larga y tiempo perdido. En esta guía explicamos el principio, la elección de la fresa de metal duro y los errores más habituales.
¿Qué es el fresado trocoidal?
En lugar de atravesar la ranura en línea recta, la herramienta sigue una trayectoria circular o en bucles que avanza en la dirección del avance. En cada bucle retira solo una capa fina de material (ae pequeño), mientras que la profundidad axial (ap) puede aprovechar gran parte de la longitud de corte, hasta donde lo permitan la herramienta y la máquina. La trocoide clásica repite círculos fijos; las estrategias CAM modernas recalculan la trayectoria de forma continua para mantener constante el ángulo de contacto también en esquinas y geometrías variables. El objetivo es el mismo: una carga similar y controlada sobre la herramienta en todo momento.
Por qué el ángulo de contacto es decisivo
El ángulo de contacto φ es el arco que cada filo recorre dentro del material en cada vuelta: φ = arccos(1 − 2·ae/D). En ranura completa (ae = D), φ = 180°: el filo corta media vuelta y no tiene ocasión de enfriarse. Con ae/D = 0,1, φ baja a unos 37°: el filo corta poco tiempo, se enfría el resto de la vuelta y expulsa la viruta al espacio libre. Las fuerzas de corte también son menores y más uniformes, lo que reduce la flexión y la vibración, sobre todo con herramientas largas.
Adelgazamiento de viruta: por qué hay que subir el avance
Cuando el ancho de corte radial es menor que la mitad del diámetro, la viruta real es más fina que el avance por diente programado (fz). El espesor máximo de viruta es aproximadamente hex = fz · 2·√((ae/D)·(1 − ae/D)). Con ae/D = 0,1, hex ≈ 0,6·fz; para mantener el espesor objetivo hay que multiplicar fz por aproximadamente 1,67. Si no se hace, el filo roza en lugar de cortar: sube la temperatura, el acero inoxidable y el titanio se endurecen por deformación y la herramienta se desgasta antes de lo previsto. Puedes calcularlo con nuestra calculadora de velocidad y avance; parte de los datos de catálogo de la herramienta y verifica paso a paso en tu máquina.
Qué fresa de metal duro elegir
- Número de filos: con ae pequeño cada diente arranca menos material, por eso suelen preferirse fresas de 4–6 filos, que permiten más avance de mesa con el mismo espesor de viruta. El espacio para la viruta debe seguir siendo suficiente.
- Longitud de corte y voladizo: como ap es grande, la longitud de corte debe corresponder a la profundidad de trabajo, pero el voladizo desde el portaherramientas no debe ser mayor de lo necesario.
- Rompevirutas: un ap grande produce virutas largas y finas; las fresas de desbaste con perfil rompevirutas las dividen y facilitan su evacuación.
- Radio de esquina: la esquina viva es el punto que se desgasta más rápido; si la pieza lo permite, un pequeño radio de esquina es más seguro.
- Recubrimiento: para acero e inoxidable se usan a menudo AlTiN o AlCrN, para acero templado TiSiN; más detalles en nuestra guía de recubrimientos.
En el catálogo de Geppetto, las series adecuadas se agrupan en la página de fresas de desbaste de metal duro: la serie MC con hélice de aprox. 45° y la serie MRS con rompevirutas, ambas en versiones Z4 y Z6. Todas las series están en la página de fresas de metal duro.
Requisitos de máquina y CAM
- Dinámica de la máquina: el método exige avances altos y cambios de dirección frecuentes. Una máquina con aceleración o lectura anticipada (look-ahead) limitadas no alcanza el avance programado; cuando el avance real cae, la viruta se adelgaza y empieza el roce.
- Ancho de la ranura: la ranura debe ser claramente más ancha que el diámetro de la herramienta. En una ranura apenas más ancha, los bucles se hacen pequeños y la herramienta trabaja prácticamente como en ranura completa.
- Entrada: utiliza una entrada helicoidal o en rampa, o empieza desde un agujero pretaladrado, en lugar de penetrar en vertical.
- Evacuación de viruta: volver a cortar la viruta es una de las causas de rotura más frecuentes. Según el material, retira la viruta de la zona de corte con aire a presión o refrigerante abundante.
- Sujeción: con ap grande el portaherramientas soporta un mayor momento flector; importan una pinza de precisión, un portaherramientas hidráulico o de contracción y un bajo descentramiento.
Cuándo conviene y cuándo no
El fresado trocoidal compensa en ranuras y cavidades profundas, en materiales difíciles como acero inoxidable, titanio, aleaciones termorresistentes y acero templado, en máquinas de rigidez limitada y siempre que haya que trabajar con una herramienta larga. En una ranura corta y poco profunda, el tiempo de corte en vacío puede anular la ganancia y una trayectoria convencional puede ser más rápida. Para paredes con tolerancias estrechas, planifica una pasada de acabado separada después del desbaste, porque pueden quedar pequeños escalones y marcas de flexión. En piezas de pared delgada, un ap grande también puede flexionar la pared.
Vida útil y reafilado
Con ap grande, el desgaste se reparte por toda la longitud de corte en lugar de concentrarse en una zona. Así es más fácil retirar la herramienta antes de que se rompa, con una banda de desgaste uniforme; una herramienta así puede a menudo reafilarse y volver a recubrirse, teniendo en cuenta en el reafilado el desgaste en toda la longitud de corte. Más detalles en nuestra guía de reafilado y en la página del servicio de reafilado. Si sufres vibraciones o roturas, nuestra guía de solución de problemas ofrece una lista de comprobación paso a paso.
Conclusión
El éxito del fresado trocoidal depende de ajustar varios factores a la vez: ae pequeño, fz corregido por el adelgazamiento de viruta, un ap que la herramienta pueda soportar, un número de filos adecuado y buena evacuación de viruta. Geppetto es un fabricante de herramientas de metal duro integral en Turquía: nuestras fresas se rectifican en máquinas Walter Helitronic y se miden con ZOLLER Genius 4, y además de las series de catálogo fabricamos herramientas especiales con longitud de corte y dimensiones de cuello a medida. Envíanos el material, las medidas de la ranura, la máquina y la herramienta actual y evaluaremos juntos la aplicación: contáctanos, teléfono +90 216 394 41 10, WhatsApp +90 537 777 96 44, correo info@geppetto-tr.com.
Preguntas frecuentes
¿Qué es el fresado trocoidal?
Es un método de fresado en el que la herramienta sigue una trayectoria en bucles que avanza a lo largo de la ranura en lugar de atravesarla en línea recta. Un ancho de corte radial pequeño (ae) y una gran profundidad axial (ap) mantienen la carga baja y constante.
¿Qué ancho de corte ae usar en fresado trocoidal?
No hay un valor único: depende del material, la geometría de la herramienta y la máquina. El principio general es mantener ae como una pequeña fracción del diámetro y subir fz según el adelgazamiento de viruta a medida que ae disminuye. Parte de los datos de catálogo de la herramienta.
¿Por qué hay que aumentar el avance?
Con ae menor que la mitad del diámetro, la viruta real es más fina que el fz programado; con ae/D = 0,1, por ejemplo, el espesor máximo es de aproximadamente 0,6·fz. Sin corrección, el filo roza, se calienta y se desgasta rápido.
¿Cualquier máquina puede hacer fresado trocoidal?
Puede aplicarse en la mayoría de máquinas CNC, pero la máquina debe seguir avances altos y cambios de dirección frecuentes. Con poca aceleración, el avance real queda por debajo del programado y la ventaja se reduce.
¿Cuál es la mejor fresa para fresado trocoidal?
Normalmente una fresa de metal duro de 4–6 filos con longitud de corte adecuada a la profundidad, preferiblemente con radio de esquina y, con ap grande, con rompevirutas. El recubrimiento se elige según el material de la pieza.
¿El fresado trocoidal alarga la vida de la herramienta?
En la mayoría de los casos sí, porque el calor y la carga se reparten y el desgaste se distribuye a lo largo del filo. El roce por avance demasiado bajo, una mala evacuación de viruta o una sujeción débil pueden anular esta ventaja.







