La foratura dell’acciaio inossidabile è una delle operazioni in cui le officine perdono più utensili: la punta si consuma dopo pochi fori, sul fondo del foro inizia a fischiare, i trucioli lunghi intasano le gole oppure l’utensile si rompe all’uscita. Nella maggior parte dei casi la punta non è semplicemente “scadente”: utensile, refrigerazione e strategia di taglio non sono adatti al comportamento dell’inox. Questa guida spiega come scegliere una punta in metallo duro per forare l’acciaio inox, perché refrigerazione interna ed evacuazione del truciolo sono così importanti e come risolvere incrudimento e tagliente di riporto.
Perché l’acciaio inox è difficile da forare?
- Incrudimento: soprattutto i gradi austenitici (come AISI 304 e 316) si induriscono in superficie per deformazione plastica. Se la punta striscia invece di tagliare, sul fondo del foro si forma uno strato incrudito in cui il tagliente deve entrare ai giri successivi, usurandosi rapidamente.
- Bassa conducibilità termica: il calore non viene smaltito abbastanza dal truciolo e dal pezzo e si concentra su tagliente e spigoli. Poiché il foro è uno spazio chiuso, l’effetto è più forte che in fresatura.
- Adesione (tagliente di riporto): il materiale duttile e appiccicoso si salda al tagliente; quando si stacca può portare via rivestimento e parte del filo.
- Trucioli lunghi e tenaci: i trucioli che non si spezzano si impaccano nelle gole, rigano la parete e causano rotture improvvise.
Gli inox non sono tutti uguali: i gradi risolforati a lavorabilità migliorata (come AISI 303) spezzano il truciolo più facilmente, gli austenitici 304/316L sono appiccicosi e soggetti a incrudimento, i duplex richiedono forze di taglio maggiori per la loro resistenza e i martensitici temprati vanno trattati come materiali duri. Conoscere il grado esatto è quindi importante per scegliere i dati di partenza.
Scegliere la punta in metallo duro per l’inox
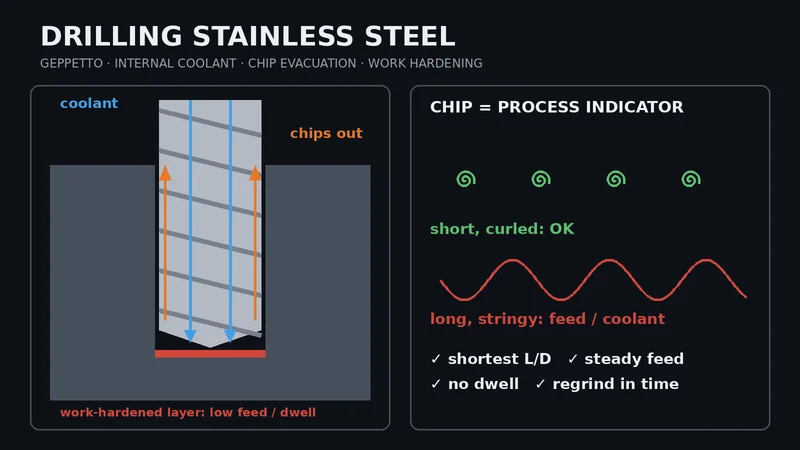
- Refrigerazione interna: la caratteristica che fa la differenza maggiore. Il refrigerante esce direttamente in punta, raffredda la zona di taglio e spinge i trucioli fuori lungo le gole. Più il foro è profondo, più è difficile che il refrigerante esterno arrivi in punta.
- Lunghezza (L/D): usate la punta più corta che il lavoro consente. Una punta corta è più rigida; deviazione ed effetto dell’eccentricità si riducono.
- Tagliente e rivestimento: per l’inox serve un tagliente affilato ma preparato contro le microscheggiature e un rivestimento PVD resistente al calore. AlTiN e AlCrN sono scelte comuni per questo gruppo; la logica di scelta è nella nostra guida ai rivestimenti.
- Superficie delle gole: gole lisce facilitano lo scorrimento del truciolo e riducono l’adesione.
Le punte in metallo duro con refrigerazione interna di Geppetto sono adatte a questo impiego: le serie D32 (3xD), D52 (5xD) e D82 (8xD) coprono Ø3 – Ø20 mm, hanno 2 taglienti e rivestimento AlTiN, e le pagine prodotto riportano gli intervalli dei dati di taglio per il gruppo ISO M (inox). Se la macchina non ha refrigerazione attraverso il mandrino, vedete la pagina punte in metallo duro per le serie a refrigerazione esterna.
Refrigerazione interna ed evacuazione del truciolo
La refrigerazione interna aiuta solo se il fluido arriva in punta con pressione e portata sufficienti. Confrontate la pressione raccomandata nel catalogo con la capacità della pompa della macchina; diametri più piccoli e fori più profondi richiedono più pressione. Nell’inox conta anche la lubrificazione: mantenete la concentrazione dell’emulsione nell’intervallo raccomandato dal fornitore, misuratela regolarmente e filtrate bene il fluido perché i piccoli canali non si otturino.
Il truciolo è il miglior indicatore del processo. Trucioli corti, arricciati e uniformi indicano un taglio sano. Trucioli lunghi a nastro di solito significano avanzamento troppo basso o refrigerazione insufficiente; una forte colorazione indica calore eccessivo. Con una punta a refrigerazione interna il ciclo a scarico (peck) di solito non serve, e ogni ritorno e nuovo ingresso riporta il tagliente nel fondo incrudito. In caso di problemi di truciolo correggete prima avanzamento e refrigerazione e usate lo scarico solo come ultima risorsa.
Strategia di taglio contro l’incrudimento
- Avanzamento costante e sufficiente: “più piano è più sicuro” non vale per l’inox. Un avanzamento troppo basso provoca strisciamento, e lo strisciamento provoca incrudimento. Prendete i valori iniziali dall’intervallo ISO M della pagina prodotto e calcolate giri e avanzamento con il nostro calcolatore velocità e avanzamento; la velocità di taglio è di solito inferiore a quella per acciaio non legato. Verificate i valori gradualmente sulla vostra macchina.
- Nessuna sosta: la sosta sul fondo del foro e l’avanzamento interrotto creano uno strato incrudito. Programmate i fori ciechi senza sosta.
- Imbocco corretto: se usate una punta da centro, il suo angolo non deve essere inferiore all’angolo di punta della punta; altrimenti toccano prima gli spigoli, che possono scheggiarsi. Per fori profondi (8xD) eseguite prima un foro pilota con una punta corta e rigida, entrate nel pilota a basso numero di giri con la punta lunga e poi passate ai dati pieni.
- Uscita: in lamiere sottili o allo sfondamento la punta si scarica di colpo e gli spigoli possono danneggiarsi; ridurre l’avanzamento poco prima dell’uscita aiuta.
- Eccentricità e serraggio: usate mandrini idraulici, a calettamento termico o pinze di precisione; l’eccentricità sovraccarica un tagliente e allarga il foro.
Risoluzione problemi: sintomo, causa probabile, rimedio
- Tagliente di riporto: raffreddamento o lubrificazione insufficienti o velocità di taglio non adatta. Controllate concentrazione e pressione e regolate la velocità entro l’intervallo di catalogo.
- Usura rapida degli spigoli: velocità troppo alta o refrigerante che non arriva in punta. Riducete la velocità e verificate il funzionamento della refrigerazione interna.
- Fischio, fondo incrudito: avanzamento basso o sosta sul fondo. Aumentate l’avanzamento ed eliminate sosta e scarichi inutili.
- Trucioli lunghi, gole intasate: avanzamento o pressione del refrigerante insufficienti. Correggete prima questi due.
- Foro maggiorato o finitura scadente: eccentricità, tagliente usurato o trucioli che rigano la parete. Misurate l’eccentricità e riaffilate l’utensile. Per tolleranze strette come H7 finite il foro con un alesatore in metallo duro.
- Rottura: impaccamento del truciolo, ingresso su superficie incrudita, eccentricità o utensile troppo usurato.
Riaffilatura e nuovo rivestimento
Continuare con una punta usurata nell’inox aumenta calore e incrudimento, e l’utensile di solito finisce con uno spigolo rotto. Sostituite la punta quando l’usura degli spigoli diventa visibile o quando aumentano rumore e carico del mandrino. Una punta in metallo duro smontata in tempo può essere riaffilata, rivestita di nuovo e riutilizzata. Oltre ai propri utensili, Geppetto offre un servizio di riaffilatura e nuovo rivestimento per utensili in metallo duro di qualsiasi marca; anche gli utensili riaffilati vengono misurati su ZOLLER Genius 4. Per la scelta generale delle punte a refrigerazione interna leggete il nostro articolo dedicato; per la fresatura dell’inox vedete frese in metallo duro per acciaio inox.
Conclusione
Forare con successo l’acciaio inox significa combinare la punta in metallo duro a refrigerazione interna più corta possibile, un refrigerante che arrivi davvero in punta, un avanzamento costante senza strisciamento e una riaffilatura tempestiva. Inviateci grado dell’acciaio, diametro e profondità del foro, macchina e condizioni di refrigerazione: vi aiuteremo a scegliere la serie e i dati di partenza. Contattateci: telefono +90 216 394 41 10, WhatsApp +90 537 777 96 44, e-mail info@geppetto-tr.com.
Domande frequenti
Qual è la punta migliore per forare l’acciaio inox?
Dove possibile, una punta in metallo duro integrale con refrigerazione interna e rivestimento PVD resistente al calore (ad esempio AlTiN o AlCrN), nella lunghezza più corta consentita dal lavoro. Senza refrigerazione attraverso il mandrino si può usare una punta in metallo duro con refrigerante esterno abbondante e ben orientato.
Perché la punta si usura così in fretta nell’inox?
Le cause più comuni sono l’incrudimento dovuto ad avanzamento troppo basso o sosta sul fondo, refrigerante che non arriva in punta, velocità di taglio troppo alta e tagliente di riporto. Per la bassa conducibilità termica il calore si concentra sul tagliente.
Serve il ciclo a scarico (peck) per forare l’inox?
Con una punta in metallo duro a refrigerazione interna di solito no. Ogni ritorno e nuovo ingresso riporta il tagliente nel fondo incrudito. In caso di problemi di truciolo correggete prima avanzamento e pressione del refrigerante.
Come si evita l’incrudimento nella foratura dell’inox?
Tagliate con avanzamento costante e sufficiente, non sostate sul fondo, non usate utensili usurati e assicuratevi che il refrigerante arrivi in punta. La punta deve tagliare, non strisciare.
Quali velocità e avanzamento usare per l’acciaio inox?
Non esiste un valore unico: dipende da grado, diametro, profondità e macchina. Partite dall’intervallo di catalogo della punta per il gruppo ISO M, calcolate giri e avanzamento e verificateli gradualmente.
Le punte in metallo duro usate nell’inox si possono riaffilare?
Sì. Una punta smontata in tempo, prima della rottura, può essere riaffilata e rivestita di nuovo. Geppetto riaffila e riveste utensili in metallo duro di qualsiasi marca.